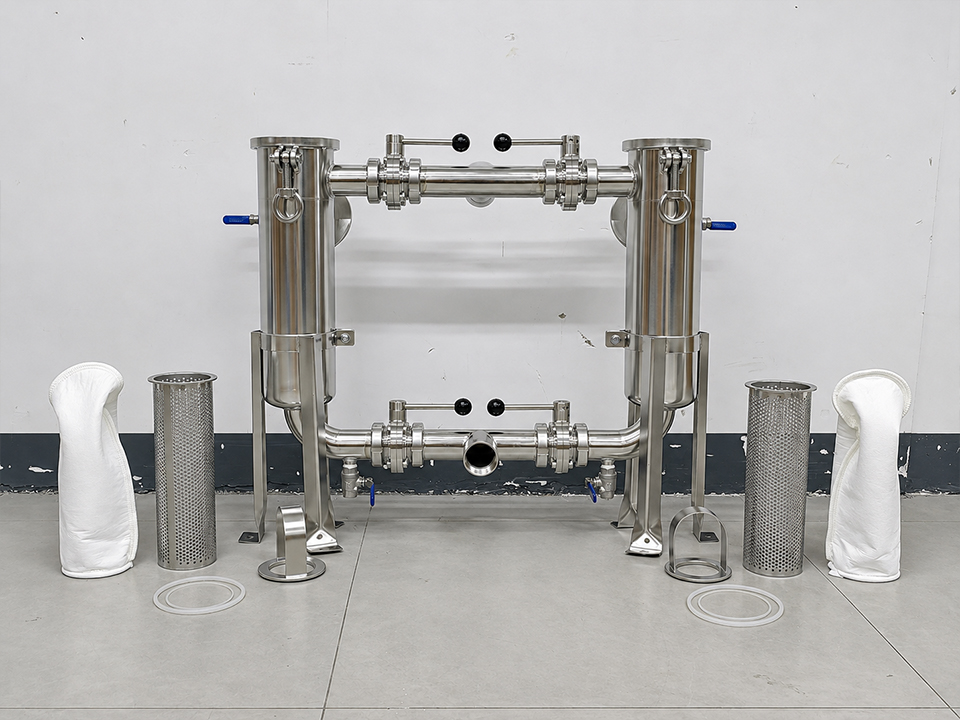
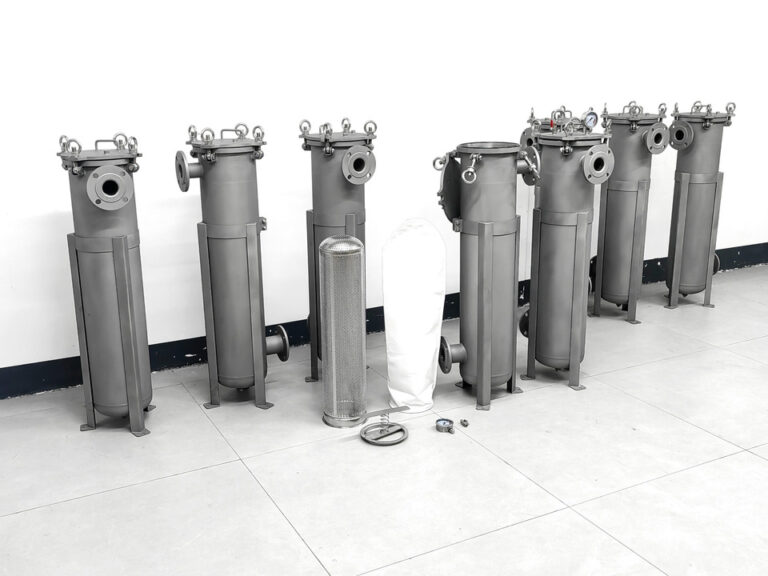
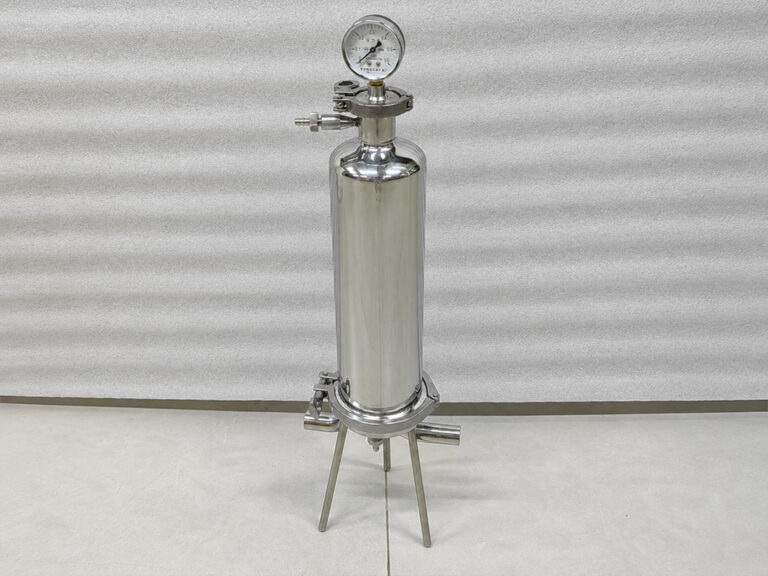
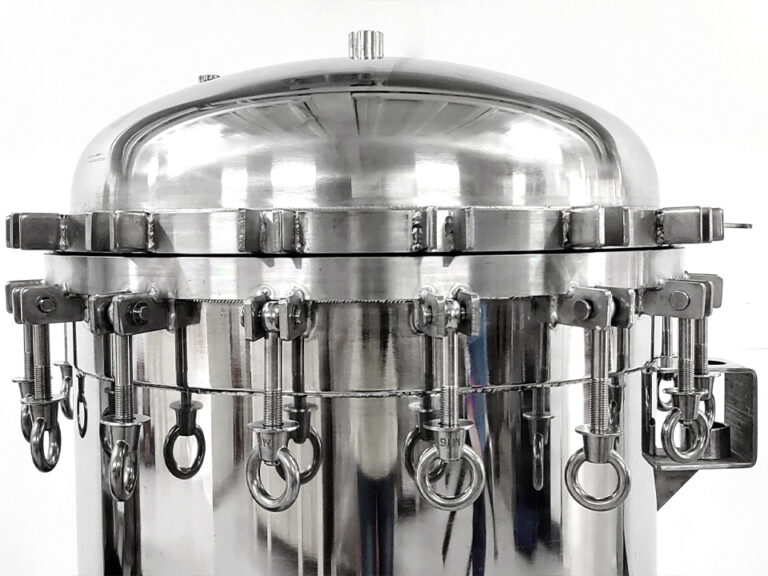
Guangzhou Lvyuan Water Purification Equipment Co. est un fabricant de filtres industriels fondé en 2009 qui conçoit et fabrique des boîtiers de filtre en acier inoxydable, des réservoirs d'eau stérile en acier inoxydable, des éléments filtrants, des sacs filtrants, des matériaux ultra-polymères et des produits filtrants frittés. Les acheteurs choisissent Lvyuan pour son support OEM/ODM, son contrôle qualité ISO9001 et ses certifications multi-pays.
Guangzhou Lvyuan Water Purification Equipment Co. Ltd.
Guide : Liste de contrôle du contrôle qualité à la réception des boîtiers de filtres en vrac
Une commande en gros de boîtiers de filtre en acier inoxydable peut paraître parfaite sur les photos et pourtant poser des problèmes. Parmi les problèmes courants, on peut citer un filetage non compatible avec votre tuyauterie, une cartouche qui ne s'emboîte pas correctement ou un matériau de joint non spécifié. D'autres problèmes peuvent être des soudures internes irrégulières ou un certificat d'usine qui ne correspond à aucune pièce du carton. C’est lors du contrôle qualité à la réception (IQC) que vous détectez ces problèmes, alors que le fournisseur est encore en mesure de remplacer, de retoucher ou de rembourser les marchandises. Ce guide propose aux acheteurs, aux équipes qualité et aux ingénieurs des équipementiers une liste de contrôle pratique. Il explique ce qu’il faut préparer avant l’arrivée de la livraison, quelles vérifications effectuer à la réception, comment prélever des échantillons sur un lot en vrac, et ce qu’il faut indiquer dans le bon de commande pour que les résultats tiennent la route en cas de litige.
Que doit inclure le contrôle à la réception des boîtiers de filtre ?
Le contrôle à la réception des boîtiers de filtre doit permettre de vérifier six points, dans l'ordre suivant :
La livraison correspond au bon de commande et aux documents d'accompagnement.
Le matériau correspond à celui que vous avez indiqué.
Les soudures et les surfaces sont conformes.
Les dimensions et les raccordements sont adaptés à votre installation.
Les joints et les fermetures sont efficaces.
Les appareils ont bien résisté au transport.
À cela s'ajoute un essai d'étanchéité par échantillonnage, dont la pression est définie par votre cahier des charges homologué.
L'ordre dans lequel les contrôles sont effectués est important, car plus on descend dans la liste, plus ils sont longs et coûteux. Il suffit de quelques secondes pour repérer une étiquette erronée. Un défaut de soudure nécessite un éclairage adéquat et un œil averti. Un test d'étanchéité nécessite du matériel et du temps. En effectuant d'abord les contrôles peu coûteux, on peut rejeter ou mettre en quarantaine un grand nombre de lots avant de consacrer des efforts aux contrôles plus onéreux.
Définir les critères d'acceptation avant l'arrivée de la livraison
Les inspecteurs ne peuvent rejeter que ce que le contrat définit comme un défaut. Quatre éléments doivent être en place avant l'arrivée des marchandises.
Un plan ou une fiche technique approuvés. Il doit indiquer le modèle, les nuances de matériau de chaque pièce, le type et la taille des raccords, le type de fermeture, la finition, ainsi que la pression et la température nominales. Lorsque le fournisseur publie des valeurs nominales, telles que les valeurs maximales de 87 psi (6 bar) et 176 °F (80 °C) indiquées sur le chariot de filtration mobile en acier inoxydable page, ces chiffres sont assortis de réserves. La formulation utilisée par le fournisseur sur cette page les lie à la cartouche, au joint et aux conditions d'utilisation. Vos critères d'acceptation doivent préciser les conditions exactes dont vous avez besoin.
Un échantillon de référence ou un premier article validé. Conservez un exemplaire, accompagné de photos, qui servira de référence concrète pour la finition, l'aspect des soudures et l'ajustement. Les termes “ poli ” et “ bonne soudure ” restent subjectifs tant qu'un échantillon ne les définit pas.
Une classification des défauts. Classez les défauts en trois catégories :
Problèmes graves : matériau inadapté, fuite, raccordement incorrect, élément qui ne s'emboîte pas correctement.
Chaque catégorie obéit à ses propres règles. Un seul défaut grave peut entraîner un rejet, tandis que les petites imperfections esthétiques peuvent être tolérées dans une certaine mesure.
Un plan d'échantillonnage. La norme ISO 2859-1 est largement utilisée dans ce domaine. Résumé de la norme ISO 2859-1:2026 par le BSI décrit les plans d'échantillonnage à indice AQL (simple, double et multiple) pour le contrôle lot par lot. Elle aborde également les règles de passage entre les modes de contrôle « normal », « renforcé », « réduit » et « par saut de lot ». Ce même résumé souligne que l'échantillonnage AQL permet de réduire le recours au contrôle à 100 %, qui est coûteux. La norme fournit le cadre statistique. C'est à vous de décider quelles caractéristiques sont considérées comme critiques et quels niveaux d'AQL correspondent à votre niveau de risque.
Une approche pondérée en fonction des risques est plus efficace que de tout vérifier
On pense souvent que la stratégie la plus sûre consiste à inspecter chaque unité pour chaque caractéristique. Dans la pratique, cela se retourne généralement contre nous : les inspecteurs se fatiguent, la rigueur des contrôles diminue et les vérifications longues (tests d'étanchéité, essais de matériaux) deviennent des goulots d'étranglement qui finissent par être ignorés sous la pression des délais de livraison.
Une meilleure règle consiste à adapter le niveau d'inspection au coût et à la détectabilité de chaque défaut :
Vérifier 100 % des éléments à grande vitesse et à fort risque. On peut citer, par exemple, le type et la taille du raccord, la référence et le modèle, les bouchons des orifices et les dommages visibles liés au transport.
Passez en revue les contrôles lents ou destructeurs. On peut citer, par exemple, le PMI, le contrôle interne des soudures, les mesures dimensionnelles et les essais de pression.
Renforcez les contrôles d'échantillonnage après tout défaut constaté. Ne relâchez cette contrainte qu'après plusieurs lots conformes, en suivant la logique de basculement définie dans la norme ISO 2859-1.
Cela s'applique lorsque vous disposez d'un fournisseur fiable et que les boîtiers ne sont pas critiques pour la sécurité. Pour les premières commandes, les nouveaux modèles, les fluides dangereux ou les applications hygiéniques soumises à une réglementation, augmentez le nombre d'échantillons et envisagez de faire appel à un tiers pour assister aux essais.
Un rapport d'inspection avant expédition sans anomalie ne remplace pas non plus le contrôle à la réception. Le rapport d'inspection avant expédition décrit le lot tel qu'il se présente à l'usine. Le service de contrôle qualité à la réception (IQC) vérifie ce qui est effectivement arrivé, après le transport, en le comparant à vos spécifications en matière de tuyauterie et de procédés.
Liste de contrôle des réceptions par étape
Le tableau ci-dessous est un modèle de travail. Adaptez les méthodes et les critères de rejet en fonction de votre dessin et de votre niveau de risque.
Stade
Ce qu'il faut vérifier
Méthode classique
Facteurs courants à l'origine d'un rejet
1. Documents et notation
Numéro de bon de commande, modèle, quantité, numéros de lot ou de série, certificats, traçabilité
Comparer la liste de colisage, les étiquettes et les certificats avec le bon de commande
Le certificat ne peut pas être associé au lot ; l'étiquette ou le modèle ne correspondent pas
2. Identification des matériaux
Catégorie de qualité du corps, de la tête, du panier ou du filet, des pinces, des éléments de fixation
Vérification du certificat, prélèvement PMI, analyse en laboratoire en cas de contestation
Absence de molybdène dans une pièce désignée comme 316L ; le certificat ne correspond pas au marquage
3. Soudures et surfaces
Continuité de la soudure, projections, teinte due à la chaleur, rayures, uniformité du polissage, fissures internes
Inspection visuelle sous un bon éclairage ; endoscope ou miroir pour les parties internes
Fissures, porosité, piqûres, soudures internes rugueuses, taches de rouille
4. Dimensions et raccordements
Type de bride, dimension de la virole de serrage, type de filetage, position de l'orifice, ajustement de l'élément
Pieds à coulisse, jauges de filetage, contrôle d'ajustage avec la pièce réelle
Incompatibilité de filetage, trous de boulons mal alignés, l'élément ne s'emboîte pas correctement
5. Joints et fermetures
Matériau du joint d'étanchéité ou du joint torique, siège, fonctionnement par collier de serrage ou par boulon, alignement du couvercle
Contrôle visuel, test d'ouverture et de fermeture
Élastomère inadapté, rainure endommagée, le couvercle ne s'ajuste pas correctement
6. Pression et fuites
Soudures, orifices et joints soumis à des essais
Essai hydrostatique ou autre, réalisé sur un échantillon à la pression prévue dans votre cahier des charges homologué
Toute fuite, toute déformation visible
7. Propreté et conditionnement
Propreté intérieure, protection des orifices, carton endommagé
Contrôle visuel et enregistrement photographique à la réception
Bosses, salissures, orifices non obturés, traces d'humidité
Documents et traçabilité
EN 10204 définit les types standard de documents de contrôle pour les produits métalliques. Conformément à ce récapitulatif du catalogue, un certificat de type 3.1 est délivré par le fabricant et validé par un représentant chargé du contrôle, agréé et indépendant de la production. Un certificat de type 3.2 est également signé par l’inspecteur de l’acheteur ou par une personne désignée par la réglementation en vigueur.
Si vous avez besoin d'un certificat 3.1 ou 3.2, précisez-le dans le bon de commande. Vérifiez ensuite ce qu’il couvre réellement. Un certificat de matériau décrit une cuvée ou un lot de matériau, et non le boîtier fini. Demandez si le numéro de cuvée permet de remonter jusqu’au corps, à la tête et au panier du boîtier. Pour les boîtiers de grande série, la traçabilité au niveau du lot est souvent ce que vous obtiendrez concrètement. Pour les applications critiques, exigez un marquage au niveau de la pièce.
Vérification des matériaux : ce que le PMI peut et ne peut pas prouver
Il est facile de préciser qu'il s'agit d'un acier 304 ou 316L. Mais il faut redoubler de vigilance pour s'en assurer sur un produit livré.
Un test avec un aimant n'apporte aucune information utile. Les aciers inoxydables austénitiques peuvent devenir légèrement magnétiques après un formage à froid, et un aimant ne permet pas de distinguer le 304 du 316L.
L'analyse XRF PMI portable constitue un bon outil de présélection. Il permet de détecter le molybdène, qui distingue l'acier de type 316 de celui de type 304.
En général, le PMI ne peut pas confirmer le “ L ”. Les appareils XRF portables ne permettent généralement pas de mesurer la teneur en carbone ; le statut « à faible teneur en carbone » repose donc sur le certificat du fabricant ou sur une analyse en laboratoire.
Testez les bonnes pièces. Les corps des appareils sont souvent en acier 316L, tandis que les paniers, les colliers, les boulons et les raccords peuvent varier. Précisez quelle nuance est requise pour chaque composant et testez-les un par un.
Contrôles des soudures, des finitions et de la passivation
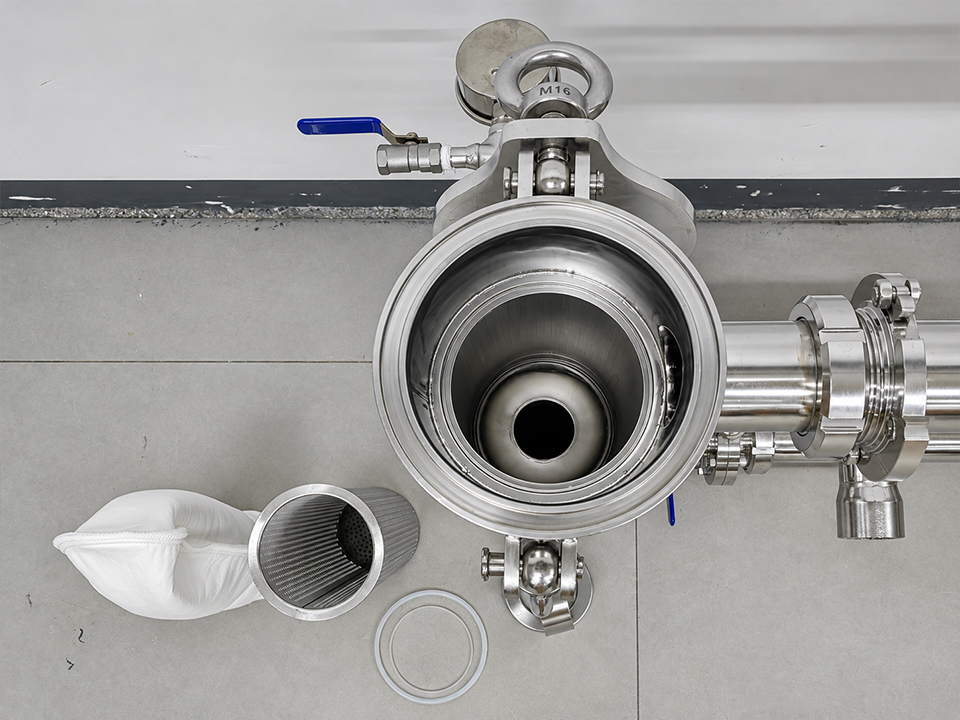
Inspectez les soudures tant sur les surfaces extérieures qu’intérieures. Recherchez les signes de fusion incomplète, de fissures, de porosité, de creux de soudure, de projections et de coloration thermique. La coloration thermique correspond à une décoloration allant du jaune paille au bleu à proximité des soudures ; elle indique que la surface doit éventuellement être nettoyée avant de pouvoir offrir la résistance à la corrosion attendue. Les taches de rouille sur l’acier inoxydable neuf indiquent souvent une contamination par le fer provenant des outils ou de la manipulation, et non une erreur de nuance. Dans tous les cas, renseignez-vous auprès du fournisseur sur ses pratiques de décalaminage et de passivation.
ASTM A967 Ce document présente plusieurs traitements de passivation chimique destinés aux pièces en acier inoxydable et comprend des recommandations ainsi que des précautions à respecter pour le décalaminage, le nettoyage et la passivation. Si vous avez besoin d'un traitement de passivation, veuillez préciser la norme et la méthode dans le bon de commande, ainsi que tout test ou document requis.
Pour les boîtiers destinés à un usage hygiénique, la finition est le deuxième critère à prendre en compte après le matériau. Le terme “ poli ” ne constitue pas une spécification. Précisez une limite de rugosité (Ra), l'endroit où elle est mesurée (sur les surfaces en contact avec le produit ou à l'extérieur) et la méthode de vérification. Alfa Laval explique que le Ra correspond à une moyenne des pics et des creux de surface. Il met également en garde contre le fait de considérer le Ra comme un indicateur exhaustif de la qualité hygiénique ; il convient donc de compléter cette valeur par des critères visuels et de facilité de nettoyage. De nombreuses applications dans le domaine alimentaire et de l'eau de process ne nécessitent pas de finitions de qualité « bioprocessing » ; il convient donc de préciser les besoins spécifiques de votre processus plutôt que d'opter pour la qualité la plus stricte disponible sur le marché.
Dimensions et compatibilité des raccords
Les erreurs d'ajustement comptent parmi les défauts les plus fréquents et les plus faciles à éviter lors du contrôle qualité à l'entrée (IQC), car elles résultent de légères différences par rapport aux spécifications plutôt que d'un défaut de fabrication. Vérifiez :
Norme et pas de filetage (les filetages NPT et BSP ne sont pas interchangeables, même pour un même diamètre nominal).
Norme de bride, cercle de boulonnage, nombre de trous et plan de joint.
Dimensions des bagues Tri-Clamp et compatibilité des joints.
La position des orifices et la hauteur hors tout, qui influent sur la disposition des patins et les dégagements.
Vérifiez si votre élément filtrant, votre sac ou votre panier est correctement positionné.
Le dernier point est celui qui est le plus souvent négligé. Effectuez le test d'ajustement sur le consommable réel, et non sur les cotes d'un dessin. Un boîtier dont les dimensions sont “ dans les tolérances ” peut tout de même ne pas assurer l'étanchéité d'un sachet ou d'une cartouche qui présente son propre cumul de tolérances.
Exemple à titre illustratif (hypothétique, ne correspond pas à un cas client) : Un distributeur reçoit 300 boîtiers dotés d'orifices à filetage femelle. Les contrôles par échantillonnage satisfont aux critères visuels et de soudure, mais un contrôle à l'aide d'un calibre à filetage révèle que les orifices ne sont pas conformes à la norme en vigueur pour la tuyauterie de l'acheteur. Un contrôle à 100 % du type d'orifice, qui ne prend que quelques secondes par unité, aurait permis de détecter ce problème dès le déchargement.
Joints, fermetures et contrôles fonctionnels
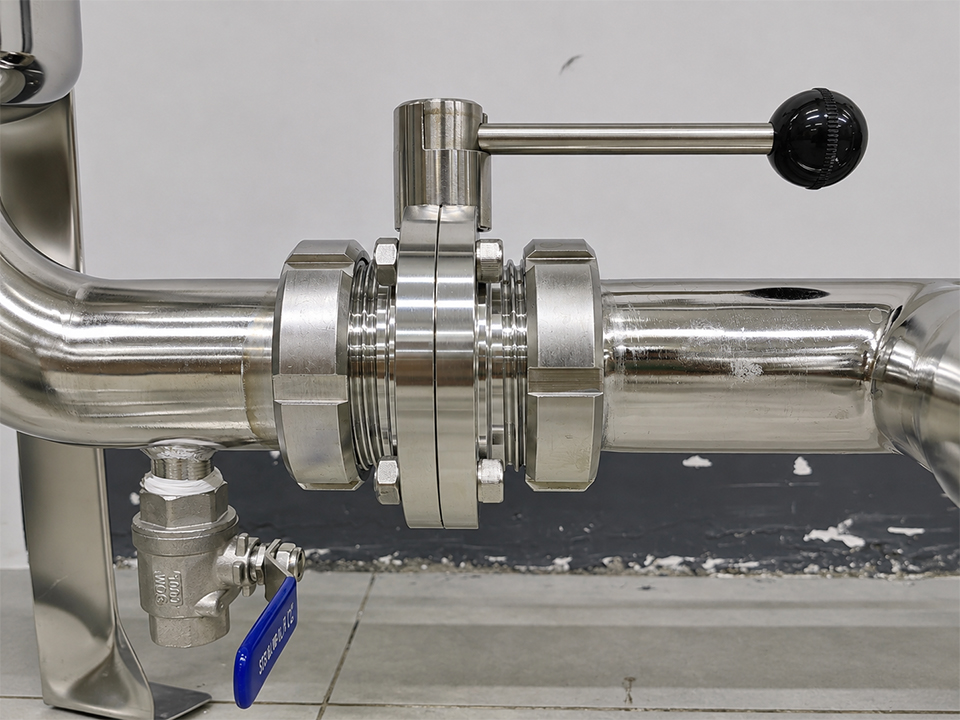
Vérifiez la compatibilité du matériau du joint d'étanchéité ou du joint torique avec le fluide de process et la température, et assurez-vous qu'il est correctement positionné dans une rainure propre. Ouvrez et fermez chaque dispositif de fermeture sur lequel un échantillon a été prélevé. Les fermetures à collier de serrage, les boulons à œil pivotants et les couvercles vissés doivent s'enclencher sans grippage, et le couvercle doit reposer de manière uniforme.
Si un test d'étanchéité fait partie de votre plan de réception, trois règles s'appliquent :
Reprenez la pression d'essai indiquée dans votre cahier des charges homologué et dans la norme applicable, et non pas une valeur générique.
Ne dépassez pas la capacité nominale des manomètres, joints ou raccords utilisés dans le dispositif d'essai.
Séchez et nettoyez ensuite l'appareil, notamment pour garantir une utilisation hygiénique. Renseignez-vous auprès du fournisseur sur la qualité d'eau recommandée pour les essais sur l'acier inoxydable.
Contrôles spécifiques aux produits : quels changements selon le type de logement ?
La liste de contrôle générique ci-dessus sert de base. Chaque conception de boîtier présente ses propres points faibles.
Les boîtiers et les filtres qui semblent similaires dans un catalogue présentent des défaillances différentes. Un élément fritté se comporte différemment d'un panier perforé, et une fermeture à collier diffère d'un couvercle à bride boulonnée.
Type de logement
Contrôles présentant le risque le plus élevé
Vérification de l'ajustement
Boîtier de cartouche sanitaire
Souder et réaliser la finition sur les surfaces en contact avec le fluide, serrer les joints d'étanchéité, les orifices de purge et de jauge
Dimensions de la virole de serrage, positionnement de la cartouche
Boîtier pour cartouche unique (fileté)
Norme de filetage, étanchéité de la fermeture, surface de moulage de la tête, matériau du joint
Montage par mailles ou par cartouche
Boîtier fritté à brides
Face de bride et disposition des boulons, alignement du couvercle boulonné, mise en place de l'élément
Bride standard adaptée à votre tuyauterie
Filtre à panier
État de la corbeille, caractéristiques de la perforation ou de la maille, couvercle et vis, évacuation
Le panier s'encastre entièrement dans la carrosserie, le couvercle se ferme
Boîtier de sac à entrée latérale
Surface d'étanchéité au niveau de l'anneau du sac, des boulons de couvercle, ainsi que des orifices d'entrée et de sortie
Taille de sac appropriée (n° 1 ou n° 2) et ajustement de l'anneau de sac
Chariot de filtration mobile
Soudures de la pompe et de la tuyauterie, bon fonctionnement des vannes et des manomètres, châssis et roues
Dimensions des raccords, compatibilité électrique et compatibilité des pompes
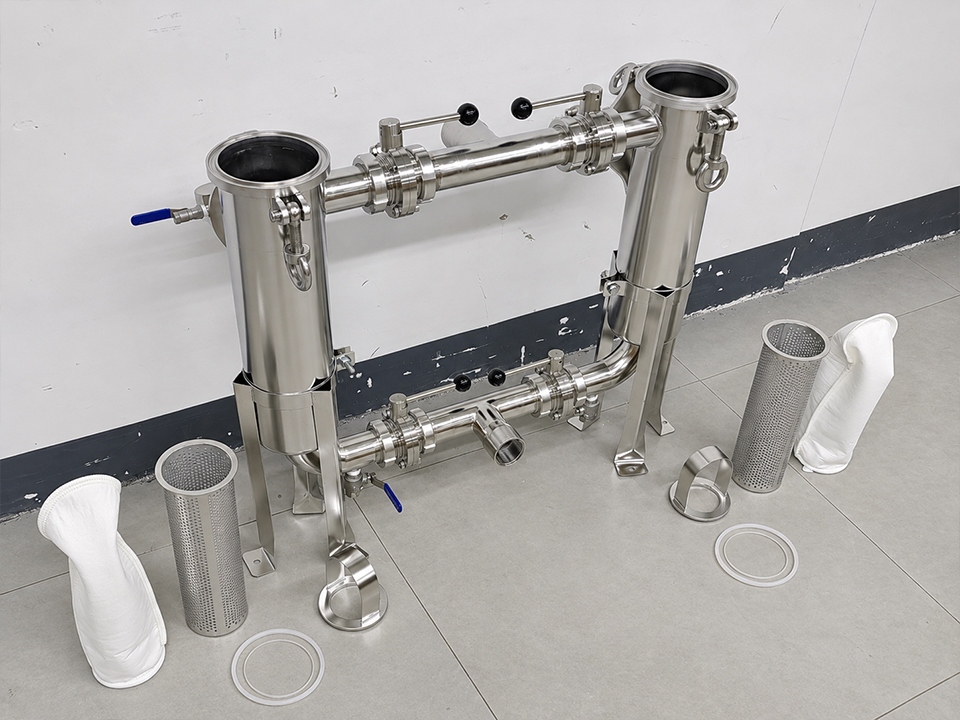
En ce qui concerne les services d'assainissement, le boîtier de filtre à cartouche sanitaire en acier inoxydable Cette page décrit un réservoir poli équipé de raccords à bride, d'un manomètre, d'un raccord de purge et d'une fermeture à collier de serrage. Pour ce type de modèle, privilégiez la finition, la bonne mise en place du joint de bride ainsi que les orifices de purge et de manomètre. Pour les modèles à raccords filetés tels que le boîtier de filtre à cartouche unique en acier inoxydable, qui répertorie les raccords filetés, une pince à dégagement rapide et un élément en filet amovible, la norme de filetage et l'étanchéité de la fermeture figurent en tête de liste.
Lorsque la canalisation est équipée de brides, comme c'est le cas avec la boîtier de filtre à cartouche fritté en acier inoxydable à brides, commencez par comparer la norme de bride, le cercle de boulonnage et la face d'appui avec votre tuyauterie. Vérifiez que l'élément fritté s'ajuste correctement et contrôlez l'alignement du couvercle. Les éléments frittés soulèvent également une question spécifique au fluide : il convient de vérifier si la puissance nominale et le matériau de l'élément livré correspondent au cahier des charges.
Les filtres à panier méritent qu'on s'y attarde, car leur “ filtre ” est constitué d'un panier perforé ou recouvert d'un treillis. Le crépine en acier inoxydable Cette page présente un panier perforé amovible, une doublure en treillis métallique en option et un cache pour boulon à œil pivotant, dont les degrés de filtration sont déterminés par le choix des perforations et du maillage. Mesurez et notez les caractéristiques des perforations ou du maillage, vérifiez que le panier s'emboîte parfaitement et assurez-vous que les boulons et le cache se ferment de manière uniforme. Le filtre à panier industriel avec couvercle à ouverture rapide est décrite avec un purgeur de fond, un manomètre et un dispositif de purge d'air. Si tel est le cas, testez les orifices de purge et du manomètre dans le cadre du contrôle fonctionnel, et non après coup.
Pour les appareils à sac, la taille du sac est le critère de compatibilité qui est souvent négligé. Le boîtier de filtre à manches en acier inoxydable à entrée latérale La page indique que les tailles n° 1 et n° 2 correspondent aux dimensions standard des sacs pour cette configuration. Vérifiez que le boîtier livré correspond à la taille de sac que vous avez en stock, puis installez un sac réel pour contrôler l'étanchéité au niveau de la bague de serrage. Les patins intégrés nécessitent un plan spécifique. Si vous achetez des ensembles complets, considérez la pompe, les vannes, les instruments et la tuyauterie comme des éléments d’inspection distincts, au même titre que les carters.
Gestion des marchandises non conformes
Prévoyez à l'avance ce qu'il adviendra en cas d'échec d'un lot.
Mettre en quarantaine, ne pas installer. Marquez l'ensemble comme « en attente » afin que les unités suspectes n'entrent pas dans votre chaîne de montage ou dans votre stock sur site.
Documenter en apportant des preuves. Consignez les photos, les mesures, la taille de l'échantillon, le type de défaut et les identifiants de l'unité. Une réclamation sans mesures est susceptible de donner lieu à un litige.
Renseignez-vous sur le délai de déclaration de sinistre. Indiquez la période d'inspection et la mesure corrective (remplacement, remise en état ou avoir) dans le bon de commande. Tout retard affaiblit votre demande d'indemnisation.
Accepter la nouvelle inspection. Précisez si un lot rejeté fait l'objet d'un tri à 100 % par le fournisseur, et si un lot présenté à nouveau fait l'objet d'un échantillonnage plus rigoureux.
Demandez que des mesures correctives soient prises. En cas de défauts récurrents, exigez une analyse des causes profondes et la mise en place d'une mesure corrective, et non pas simplement un remplacement.
Que doivent préciser les acheteurs avant de demander un devis ?
Le contrôle à la réception ne peut être effectué que si les documents de commande fournissent des éléments de référence permettant de vérifier la conformité. Avant d'envoyer une demande de devis pour une commande en gros, préparez les éléments suivants :
Modèle et configuration : type de boîtier, taille de l'élément ou du sachet, nombre de cartouches ou de sachets.
Matériaux par composant : corps, tête, panier ou tamis, colliers, boulons et joints, avec indication de la nuance pour chacun.
Connexions : type, taille, norme, orientation et position de l'orifice.
Valeurs nominales de pression et de température pour votre utilisation réelle, ainsi que toute pression d'essai dont vous pourriez avoir besoin.
Finition de surface : La limite et l'emplacement Ra, la nécessité ou non d'un électropolissage ou d'une passivation, ainsi que la norme applicable.
Documentation : Type de certificat EN 10204, niveau de traçabilité, rapports d'essai, format de la liste de colisage.
Marquage et étiquetage : marques de modèle, de lot ou de série, marques de qualité.
Critères d'acceptation : catégories de défauts, plan d'échantillonnage, échantillon de référence et délai de réclamation.
Exigences en matière d'emballage : bouchons de port, protection des surfaces d'étanchéité et résistance du carton en fonction de votre mode d'expédition.
Si vous vous approvisionnez auprès d'un fabricant pour la première fois, demandez un échantillon ainsi que les rapports d'inspection qui accompagneront le lot avant de passer la commande définitive. Joignez ces exigences à votre demande de devis afin que le fournisseur puisse intégrer le coût de l'inspection dans son devis et planifier celle-ci dans le processus de production.
Questions fréquemment posées
Qu'est-ce qu'une liste de contrôle de la qualité à la réception des boîtiers de filtre ?
Il s'agit d'une liste structurée des contrôles qu'un acheteur effectue à la réception des boîtiers de filtre. Elle porte sur les documents, l'identification du matériau, les soudures et la finition, les dimensions et les raccords, les joints et les fermetures, les essais d'étanchéité et les dommages liés à l'emballage. Chaque contrôle est associé à une méthode et à un critère d'acceptation ou de rejet bien défini.
Combien de boîtiers de filtre dois-je contrôler dans une commande en gros ?
Privilégiez un plan d'échantillonnage tel que la norme ISO 2859-1 plutôt qu'un pourcentage fixe. Vérifiez rapidement les caractéristiques critiques, telles que le type de raccordement, sur chaque unité, et procédez à des contrôles plus longs, comme les tests PMI et les essais de pression, par échantillonnage. Renforcez l'échantillonnage pour les premières commandes, les nouveaux fournisseurs ou à la suite d'un défaut.
Un appareil de mesure PMI portable permet-il de confirmer qu'il s'agit bien d'acier 316L ?
Cet appareil permet de détecter la présence de molybdène, qui distingue l'acier de type 316 de celui de type 304, mais les spectromètres XRF portables ne permettent généralement pas de mesurer la teneur en carbone. Pour confirmer la qualité “ L ” à faible teneur en carbone, il faut se fier au certificat d'usine ou à une analyse en laboratoire. Testez séparément chaque composant spécifié, car le corps et les raccords peuvent présenter des différences.
Ai-je besoin d'un certificat EN 10204 3.1 pour les boîtiers de filtre ?
Pas toujours. Il est toutefois recommandé de l'exiger lorsque la traçabilité des matériaux est essentielle, notamment dans les domaines de l'hygiène, de la chimie ou des services soumis à une réglementation. Un certificat 3.1 est délivré par le fabricant et validé par un mandataire indépendant agréé. Vérifiez quel lot ou quelle cuvée il couvre et s'il correspond bien aux pièces marquées.
Comment puis-je vérifier l'état de surface d'un boîtier de filtre sanitaire ?
Précisez dans le bon de commande la limite de rugosité (Ra), la surface à laquelle elle s'applique et la méthode de vérification. Mesurez ensuite les pièces échantillonnées à l'aide d'un rugosimètre et inspectez visuellement les soudures et les surfaces en contact avec le fluide. La valeur Ra ne suffit pas à elle seule à caractériser la facilité de nettoyage ; il convient donc également de comparer les pièces à l'échantillon de référence.
Dois-je vérifier l'étanchéité de chaque boîtier de filtre que je reçois ?
En général, non. Les essais par échantillonnage sont courants, les essais à 100 % étant réservés aux applications critiques ou dangereuses. Utilisez la pression d'essai indiquée dans votre cahier des charges homologué et dans la norme applicable, et ne dépassez jamais la pression nominale des manomètres, des joints ou des raccords utilisés dans le dispositif d'essai.
Que dois-je faire si un lot n'est pas conforme au contrôle à la réception ?
Mettez le lot en quarantaine, consignez les défauts à l'aide de photos et de mesures, et informez le fournisseur dans le délai de réclamation indiqué dans votre bon de commande. Demandez un remplacement, une retouche ou un avoir conformément à ce qui a été convenu, exigez des mesures correctives en cas de défauts récurrents, et procédez à une nouvelle inspection du lot corrigé selon un échantillonnage plus rigoureux.