Guangzhou Lvyuan Water Purification Equipment Co. est un fabricant de filtres industriels fondé en 2009 qui conçoit et fabrique des boîtiers de filtre en acier inoxydable, des réservoirs d'eau stérile en acier inoxydable, des éléments filtrants, des sacs filtrants, des matériaux ultra-polymères et des produits filtrants frittés. Les acheteurs choisissent Lvyuan pour son support OEM/ODM, son contrôle qualité ISO9001 et ses certifications multi-pays.
Guangzhou Lvyuan Water Purification Equipment Co. Ltd.
Fréquence des inspections des boîtiers de filtres des récipients sous pression
Dans le cadre de l’entretien quotidien, les points d’inspection d’un boîtier de filtre sont le joint du couvercle, le logement du sac ou de la cartouche, les manomètres, ainsi que les vannes de purge et de vidange. L’enveloppe sous pression elle-même est inspectée beaucoup moins souvent. Les acheteurs continuent de demander un intervalle unique, mais il n’existe pas de chiffre unique valable pour tous les boîtiers. Le calendrier approprié dépend de trois facteurs : le manuel d’utilisation du fabricant, les réglementations relatives aux équipements sous pression en vigueur là où le boîtier est installé, et l’intensité de l’utilisation. Ce guide distingue les contrôles de routine des contrôles de pression formels, montre comment les différentes conceptions de boîtiers modifient la routine et répertorie les éléments à préciser avant l’achat afin que l’inspection reste réalisable pour l’usine chargée de la réaliser.
Qui détermine la fréquence d'inspection d'un boîtier de filtre ?
Il n'existe pas d'intervalle universel applicable à tous les boîtiers de filtre des récipients sous pression. Trois sources définissent le calendrier, chacune régissant un aspect différent de la tâche :
Le manuel du fabricant concerne les consommables et les pièces d'étanchéité : sachets, cartouches, joints toriques, joints d'étanchéité et éléments de fermeture.
Réglementation relative aux équipements sous pression ou code adopté régit le contrôle formel des éléments sous pression, le cas échéant.
L'évaluation des risques par le propriétaire régit tous les aspects intermédiaires, notamment le niveau de surveillance à appliquer en matière de corrosion, de cycles thermiques et de pulsations de pression.
Comment s'appliquent les réglementations britanniques en matière de sécurité des systèmes sous pression ?
En Grande-Bretagne, le Règlement de 2000 relatif à la sécurité des systèmes sous pression constituent l’exemple le plus clair de la manière dont la fréquence est déterminée. L’article 8 stipule que l’utilisateur d’un système installé doit disposer d’un programme écrit prévoyant un contrôle périodique par une personne compétente, portant sur les dispositifs de protection et les récipients sous pression dont un défaut pourrait entraîner un danger. Ce programme doit préciser la nature et la fréquence des contrôles, et une personne compétente doit le réviser à des intervalles appropriés. Le règlement ne fixe pas de durée en années pour le récipient. C'est une personne compétente qui en décide, en fonction de l'utilisation effective.
L'aspect le plus pertinent pour les acheteurs de filtres est le champ d'application. La réglementation s'applique aux systèmes contenant un “ fluide concerné ”, ce qui inclut la vapeur, ainsi que les gaz ou liquides dont la pression est supérieure de 0,5 bar à la pression atmosphérique et qui satisfont à un test de pression de vapeur. Un boîtier en acier inoxydable contenant de l’eau de process froide à plusieurs bars ne satisfait pas à ce test, car la pression de vapeur de l’eau reste bien en deçà du seuil. La vapeur d’eau, quant à elle, y satisfait, quelle que soit la pression. Les liquides chauds constituent une zone grise. La pression de vapeur de l’eau dépasse 0,5 bar manométrique à environ 111 °C (chiffre calculé à partir des tables de vapeur, non mentionné dans la réglementation) ; ainsi, un boîtier conçu pour 120 °C et fonctionnant à une température proche de cette valeur avec de l’eau chaude pourrait entrer dans le champ d’application de la définition. Les solvants et autres fluides doivent faire l’objet d’une vérification spécifique.
Ce texte correspond à la réglementation telle qu'elle a été initialement adoptée et s'applique uniquement en Grande-Bretagne. Avant de vous fier à ce résumé, veuillez vérifier la version en vigueur et les règles applicables sur votre marché de destination auprès d'un professionnel compétent.
Dans quels cas la norme API 510 s'applique-t-elle ?
Fréquence des inspections selon la norme API 510 constituent une référence courante dans les installations de traitement. Les résumés de ce code prévoient des délais maximaux par défaut de 10 ans pour l’inspection interne et de 5 ans pour l’inspection externe des récipients, avec comme alternative un programme d’inspection fondé sur les risques. Ce code s’adresse aux exploitants d’installations de raffinage et de traitement chimique ; par conséquent, un boîtier de filtre n’est concerné que si le programme d’inspection du site ou la réglementation locale l’inclut. Pour la plupart des boîtiers de filtre, considérez la norme API 510 comme une référence sur la manière dont s’organise l’inspection officielle des récipients, et non comme une exigence.
Les quatre niveaux d'inspection
La distinction entre ces deux étapes permet d'éviter deux erreurs courantes : considérer le changement de poche comme un contrôle de la pression, et considérer ce contrôle comme un substitut aux vérifications de routine.
Couche
Déclencheur typique
Ce qui est vérifié
Qui s'en charge d'habitude ?
Contrôles opérationnels
Par équipe ou par tournée quotidienne, plus la lecture en continu de la pression différentielle (ΔP)
Valeurs indiquées par les manomètres d'entrée et de sortie, suintements au niveau du couvercle et des orifices, état de la soupape de purge et de la vanne de vidange
Opérateur
Inspection du point de service
À chaque changement de sac ou de cartouche
Joint d'étanchéité ou joint torique, éléments de fermeture, panier de support, surfaces d'étanchéité, logement du sac ou de la cartouche
Technicien de maintenance
Examen externe approfondi
Définies à l'issue d'une évaluation des risques sur site, souvent en lien avec les arrêts programmés
État de la cuve et des soudures, raccords, serrage des brides, lisibilité des plaques signalétiques, étalonnage des jauges, dispositif de décharge
Inspecteur qualifié ou technicien expérimenté
Examen formel de la pression
Fréquence définie par une personne compétente ou par la réglementation en vigueur
Éléments figurant dans le cahier des charges ou le plan d'inspection
Personne compétente ou inspecteur habilité
Les éléments déclencheurs ci-dessus constituent des points de départ pour une évaluation des risques. Il ne s'agit pas d'exigences réglementaires, et un système soumis à une réglementation peut nécessiter des mesures supplémentaires.
Ce qu'il faut vérifier à chaque changement de sac ou de cartouche
Le remplacement constitue l'occasion la plus économique de procéder à une inspection, car le boîtier est déjà dépressurisé et ouvert. Manuel d'utilisation du boîtier de filtre à manches Eaton recommande de relâcher la pression via la soupape de sécurité avant de retirer un sac, et d'effectuer l'entretien du boîtier lors des changements réguliers de sac. Appliquez ces mêmes consignes quelle que soit la marque.
À chaque changement, vérifiez :
Joint d'étanchéité ou joint torique. Vérifiez qu'il n'y a pas d'aplatissement, de fissures, de gonflement, d'entailles ou de débris incrustés. Un joint qui a gonflé après avoir été exposé à des produits chimiques ne se remettra pas correctement en place, même s'il semble intact.
Quincaillerie de fermeture. Vérifiez les goupilles et les filetages des boulons à œil, ainsi que l'état des bagues de serrage et des écrous, afin de détecter toute trace d'usure, de grippage ou de déformation.
Faces d'étanchéité et rainure de joint. Vérifiez qu'il n'y a pas de rayures, de projections de soudure, de piqûres ou de dépôts à l'endroit où repose le joint.
Panier de soutien. Vérifiez qu'il n'y a pas de bosses, de perforations déchirées ou de déformations. Le panier supporte la charge due à la pression différentielle ; ainsi, un panier déformé peut entraîner la défaillance d'un sac ou un contournement du système.
Col de sac ou logement de cartouche. Vérifiez que la bague du sac ou les extrémités de la cartouche sont bien positionnées de manière uniforme, car toute fuite latérale est invisible de l'extérieur.
Jauges, purge et vidange. Vérifiez que la jauge revient à zéro et que les vannes fonctionnent sans à-coups.
Utilisation de la pression différentielle comme indicateur avancé
La pression différentielle (ΔP) fournit davantage d’informations sur l’état du filtre qu’un calendrier. Eaton recommande de remplacer le sac lorsque la pression différentielle atteint 1,5 bar pour ses boîtiers. Les valeurs peuvent varier selon les boîtiers et les médias filtrants ; référez-vous donc aux indications figurant dans le manuel de votre équipement. Notez la valeur de ΔP à l’état propre lors de la mise en service afin de disposer d’une référence. Une augmentation progressive indique un encrassement. Une chute soudaine après une augmentation régulière suggère une rupture du sac ou un court-circuit et justifie une vérification immédiate, sans attendre le prochain arrêt programmé. Cela ne fonctionne que si les deux manomètres sont précis ; veillez donc à inclure l'étalonnage des manomètres dans l'examen détaillé.
Comment la conception des logements modifie les procédures d'inspection
Le type de fermeture, la taille et la plage de températures indiquée déterminent les zones où l'usure est la plus importante. Les chiffres ci-dessous proviennent des pages produits de Lvyuan et doivent être vérifiés en fonction du modèle exact et de la configuration de la commande.
Type de logement
Fermeture et taille
Limites indiquées (page du produit)
Où se concentre l'effort d'inspection
Sac simple à raccord Tri-Clamp
Pince à ouverture rapide, sac n° 1 ou n° 2
10 bars, 95 °C
Joint d'étanchéité Tri-Clamp, visserie de serrage, car il est souvent ouvert
Sachet simple à couvercle bombé
Poulies à œillet, sacs n° 1 à n° 5
10 bars, 120 °C
Axes et filetages des boulons à œil, joint de couvercle, siège du panier
Sac simple à ouverture latérale
Poulies à œil pivotantes, entrée latérale, sortie par le bas
10 bars, 120 °C
Positionnement du sac sur le flux à entrée latérale, joint du couvercle
Sac simple à ouverture par le haut
Pivot à œillet, entrée supérieure à bride, manomètre et purgeur
10 bars, 120 °C
Disposition des poches, jauge et fonction de purge
Multi-sacs
Poulie à œillet pivotante, 3 à 12 sacs, à bride
10 bars, 50 à 300 m³/h
Couvercle et dispositif de levage, nombreux joints d'étanchéité pour sacs, soupapes de purge et de vidange
Modèle « Big Blue » de 20 pouces
Bague de serrage rapide, raccords filetés
Pression et température non indiquées
Joint torique, bague de serrage, état du filetage
Vapeur industrielle
Couvercle vissé, brides DN50–DN150
10 bars, 150 °C
Joints de bride, élément ΔP, purge de condensat
Modèles à sac unique
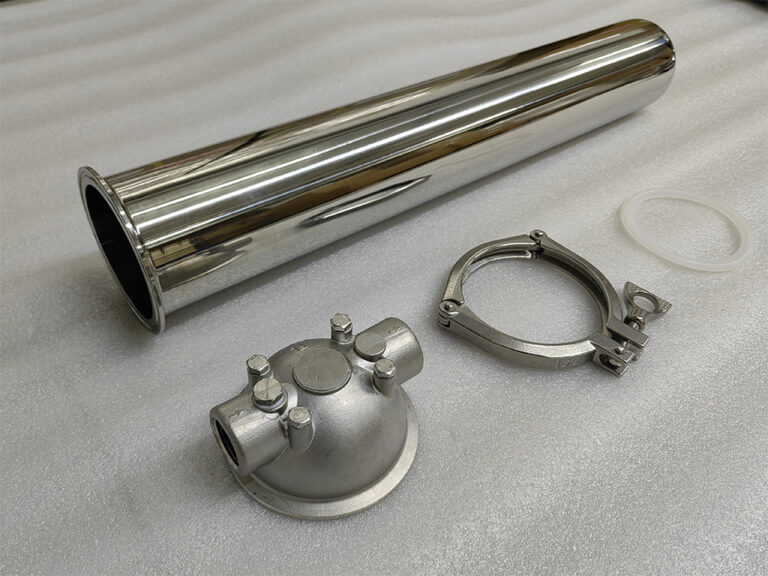
A boîtier de filtre à poches à raccord Tri-Clamp sanitaire Il s'ouvre rapidement, ce qui est pratique pour les changements fréquents de sac. Cette caractéristique implique toutefois un nombre plus élevé de cycles d'ouverture, ce qui entraîne une usure plus importante du joint et du collier de serrage par rapport à un récipient à vis. Sa température maximale indiquée est de 95 °C, ce qui reste en dessous du seuil d'utilisation avec de l'eau chaude évoqué précédemment.
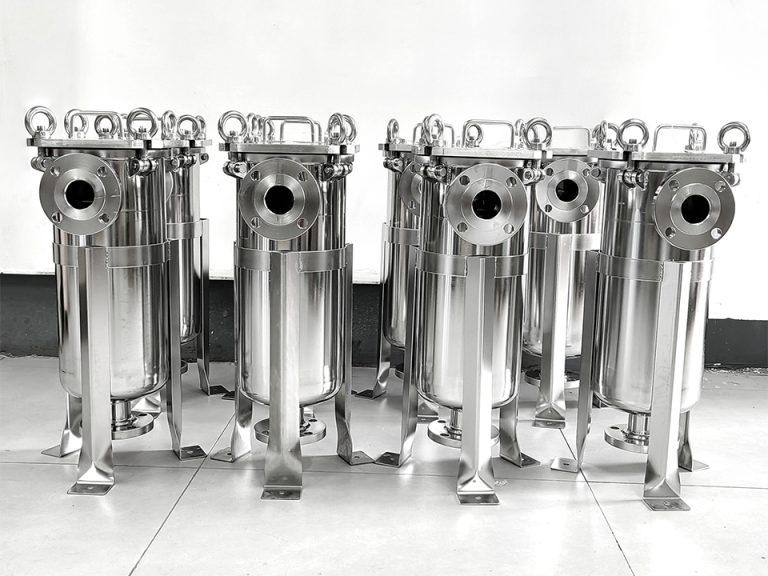
Pour une utilisation à des températures plus élevées, un boîtier à sac unique à couvercle bombé et un boîtier de sac en acier inoxydable à entrée latérale Utilisez des fermetures à boulon à œil pivotant et prévoyez des températures allant jusqu’à 120 °C. À la limite supérieure de cette plage, la question de la portée réglementaire évoquée plus haut se pose concrètement ; il convient donc de vérifier dès le départ le fluide de process et la température. A boîtier de sac en acier inoxydable à accès par le haut alimente le sac en liquide par le haut et comprend un manomètre et un raccord de purge, comme indiqué sur la page du produit. Le manomètre et le raccord de purge sont des points de contrôle qui doivent figurer sur la liste de vérification.
Boîtiers pour filtres à poches multiples et cartouches
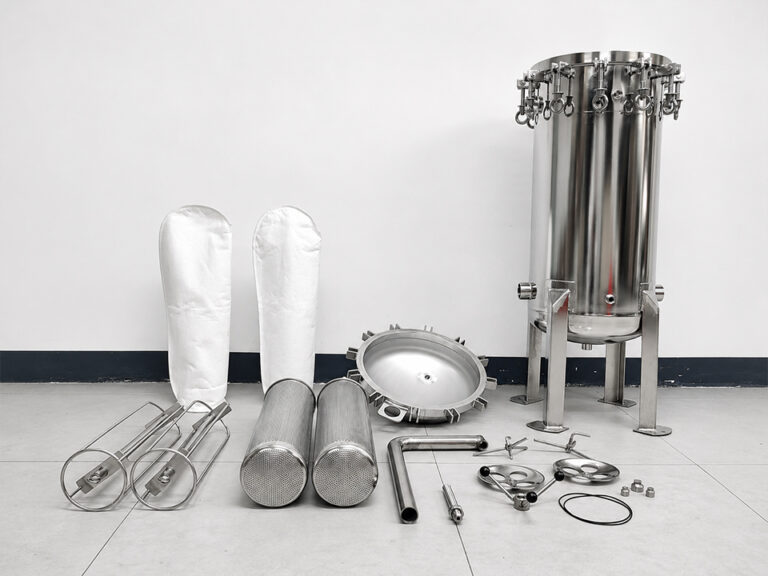
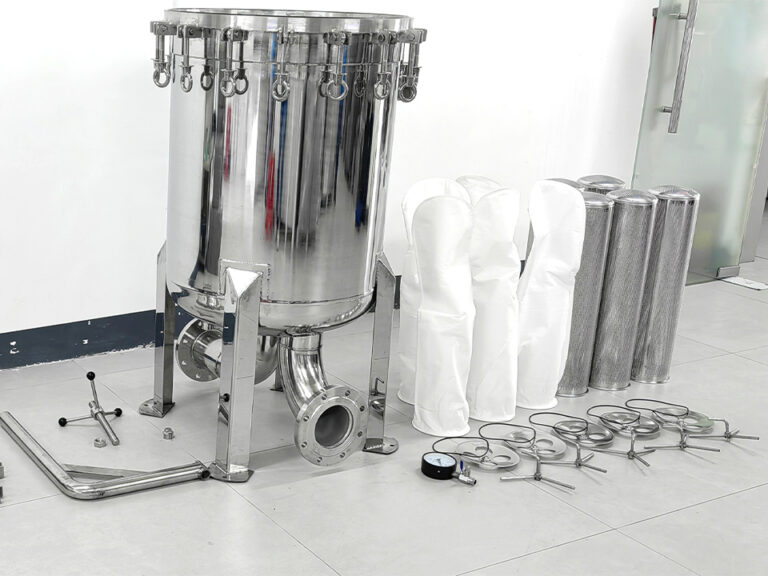
A boîtier de filtre à poches multiples en acier inoxydable multiplie les points de contrôle. Avec jusqu’à 12 paniers et joints de sac, un sac mal positionné peut laisser passer du liquide non filtré alors que la différence de pression (ΔP) semble encore normale, car les autres sacs prennent le relais. Un prélèvement en aval ou une vérification de chaque siège de sac lors du remplacement est plus fiable que les seules lectures des manomètres. Le couvercle lourd implique également de vérifier l’état du dispositif de levage et des charnières dans le cadre du contrôle de sécurité.
Les opérateurs utilisant des formats de cartouches, tels que un Boîtier de cartouche « Big Blue » en acier inoxydable de 20 pouces, il convient de prêter une attention particulière au joint torique et à la bague de serrage. La fiche produit mentionne des raccords filetés et une fermeture par bague de serrage, mais ne précise ni la pression ni la température nominales ; il est donc recommandé de demander par écrit au fournisseur les valeurs de pression et de température nominales avant de prescrire ce produit pour une application nécessitant un plan d'inspection officiel.
Les boîtiers de filtres à vapeur nécessitent une conception plus rigoureuse
La vapeur est mentionnée comme fluide concerné dans la réglementation britannique, quelle que soit la pression ; par conséquent, un filtre à vapeur de process est le type d'appareil le plus susceptible d'être soumis à un programme d'inspection officiel. Un Boîtier de filtre à vapeur en acier inoxydable d'origine (OEM) est proposé avec un couvercle vissé, des raccords à brides DN50–DN150, pour une pression maximale de 10 bars et une température maximale de 150 °C, équipé d’un manomètre, d’un orifice de purge et d’un orifice de vidange. En cas d’utilisation avec de la vapeur, vérifiez les points suivants :
Fixation des brides et joints d'étanchéité. Les cycles thermiques provoquent un relâchement des assemblages vissés ; il convient donc de les vérifier à nouveau après les cycles de démarrage et lors des arrêts.
État de l'élément et ΔP. Les éléments métalliques frittés ou plissés sont nettoyés ou remplacés en fonction de la différence de pression (ΔP) et des exigences en matière de qualité de la vapeur.
Évacuation des condensats. Un tuyau bouché entraîne la formation d'une accumulation de condensat, ce qui peut endommager certains composants et fausser les mesures de ΔP.
Dispositifs de décharge de pression et manomètres. Conformément à la réglementation britannique, les dispositifs de protection relèvent du dispositif écrit ; veuillez donc vérifier quels sont les dispositifs concernés.
Pourquoi un planning basé uniquement sur le calendrier peut induire en erreur
Deux hypothèses méritent d'être nuancées. La première est qu'un intervalle calendaire fixe suffit. La seconde est qu'un boîtier conçu pour résister à une pression de 10 bars présente un faible risque, simplement parce que 10 bars semblent modeste. Aucune de ces deux hypothèses ne tient la route dès lors que l'on tient compte de la sévérité des conditions d'utilisation.
Ces facteurs font passer un marché immobilier d'une phase de resserrement à une phase de détente :
Cycles de pression et pulsations. Les pompes à pistons alternatifs et les cycles fréquents de démarrage-arrêt usent davantage les joints, les manchons et les soudures que ne le fait un débit constant.
Température et cycles thermiques. Les variations répétées de température (chauffage et refroidissement) provoquent une compression des joints et peuvent desserrer les assemblages boulonnés.
Chimie des fluides. Les chlorures, les acides et les produits chimiques de nettoyage peuvent attaquer l'acier inoxydable, et les nuances 304 et 316L présentent des niveaux de résistance différents. Les élastomères des joints gonflent ou se durcissent au contact de certains solvants.
Conséquences d'un échec. Une fuite de fluide chaud ou dangereux, ou un contournement de la poche dans un produit pharmaceutique ou alimentaire, justifie des contrôles plus fréquents que la préfiltration grossière de l'eau de service.
Il existe également un compromis dans l'autre sens. Chaque ouverture est une occasion de endommager un joint ou d'abîmer un filetage. Ouvrir une enceinte dans le seul but de l'inspecter, alors que les contrôles de ΔP et d'étanchéité sont normaux, peut augmenter le risque sans apporter d'informations supplémentaires. Pour la plupart des enceintes à sac unique, le compromis raisonnable consiste à inspecter les composants internes lors du remplacement et à réserver l'examen détaillé de l'enveloppe à un calendrier basé sur l'évaluation des risques.
Un exemple à titre d'illustration, et non un cas client : Deux boîtiers identiques en acier inoxydable à une seule poche sont installés. L’un protège un préfiltre à osmose inverse alimenté en eau froide à débit constant. L’autre filtre une solution de nettoyage chaude à une température proche de sa limite maximale, alimentée par une pompe à pulsations. Même référence, mais des intervalles d’entretien très différents. Le second nécessite des contrôles plus fréquents des joints, des vérifications plus minutieuses des brides et des boulons, ainsi qu’une décision rapide quant à la nécessité d’appliquer un dispositif de sécurité pour équipements sous pression.
Que doivent préciser les acheteurs avant de demander un devis ?
Le coût de l'inspection est en partie déterminé au moment de l'achat. Veuillez fournir les éléments suivants au fournisseur afin qu'il puisse établir un devis pour le boîtier en tenant compte de l'accès nécessaire à l'inspection et de la documentation requise :
Spécifications
Pourquoi est-ce important pour le contrôle ?
Fluides de procédé, solutions concentrées et produits chimiques de nettoyage
Permet de déterminer la nuance de l'acier (304 ou 316L) et le type d'élastomère du joint, et d'évaluer le risque de corrosion
Pression et température de service et maximales
Détermine si un régime applicable aux équipements sous pression s'applique et fixe les caractéristiques de conception requises
Type à cycles de pression ou à pompe
Cela a une incidence sur la durée de vie des joints, les besoins en matière de support des sacs et la fréquence des inspections
Taille du sac ou de la cartouche, finesse de filtration (en microns) et débit
Définit la valeur de référence ΔP et la fréquence de remplacement
Type de fermeture et fréquence d'ouverture
Les changements fréquents favorisent les fermetures à ouverture rapide, ce qui entraîne une usure accrue du joint.
Raccords, jauges, purge et vidange
Définit les points de contrôle opérationnels
Marché de destination et documents requis
Détermine le marquage des équipements sous pression, les certificats d'essai et les certificats de matériaux requis à la réception
Kit de joints et d'étanchéité de rechange
Empêche qu'une ligne à l'arrêt n'attende un scellage
Demandez également au fournisseur de confirmer par écrit la pression et la température nominales, la disponibilité de la documentation relative aux essais et aux matériaux, ainsi que les instructions d'entretien fournies avec le boîtier. Ces documents constituent la base de tout programme écrit ou plan d'inspection sur site, et il est bien plus facile de les obtenir au moment de la commande qu'après l'installation.
Questions fréquemment posées
À quelle fréquence faut-il inspecter le boîtier d'un filtre pour récipient sous pression ?
Il n'y a pas de fréquence fixe. Vérifiez régulièrement les jauges et les fuites, inspectez les joints et les fermetures à chaque changement de sac ou de cartouche, et programmez les contrôles des enveloppes en fonction d'une évaluation des risques. Lorsqu'une réglementation ou un code s'applique, c'est une personne compétente ou un inspecteur qui fixe la fréquence officielle.
Le boîtier d'un filtre à manches doit-il faire l'objet d'un contrôle de pression réglementaire ?
Cela dépend du lieu, du fluide et de la température. En Grande-Bretagne, l'utilisation de liquides froids n'entre généralement pas dans la définition des “ fluides concernés ”, contrairement à la vapeur. Les règles varient d'un pays à l'autre ; il convient donc de se renseigner sur place auprès d'un professionnel compétent.
À quel moment dois-je remplacer un sac filtrant en fonction de la pression différentielle ?
Suivez les instructions du manuel d'utilisation de votre boîtier et de vos médias filtrants. Eaton, par exemple, recommande de remplacer les poches lorsque la différence de pression atteint 1,5 bar. Notez la valeur de ΔP à l'état propre lors de la mise en service, et examinez toute chute de pression soudaine afin de déterminer s'il s'agit d'une défaillance de la poche ou d'un court-circuit.
À quelle fréquence faut-il remplacer les joints toriques et les joints d'étanchéité des boîtiers ?
Il n'existe pas de délai universel. Vérifiez-les à chaque ouverture et remplacez tout joint aplati, fissuré, gonflé, ébréché ou durci. Les joints exposés à la chaleur, aux solvants ou à des cycles fréquents doivent généralement être remplacés plus souvent que ceux utilisés avec de l'eau froide.
Que dois-je faire avant d'ouvrir un boîtier de filtre ?
Coupez le débit, évacuez la pression par l'évent ou la soupape de sécurité, vidangez le réservoir et laissez le fluide chaud refroidir jusqu'à ce qu'il atteigne une température sans danger. Le manuel d'Eaton recommande expressément d'évacuer la pression avant de retirer un sac. Respectez la procédure de verrouillage du site.
Les boîtiers de filtres à vapeur nécessitent-ils un plan d'inspection différent ?
Oui. La vapeur est un fluide concerné par la réglementation britannique, et les cycles thermiques ont une incidence sur les assemblages boulonnés et les joints d’étanchéité. Prévoyez la vérification des boulons de bride, la surveillance de la différence de pression (ΔP) des éléments, la vérification des purgeurs de condensats et l’inspection des dispositifs de protection par une personne compétente.