Guangzhou Lvyuan Water Purification Equipment Co. est un fabricant de filtres industriels fondé en 2009 qui conçoit et fabrique des boîtiers de filtre en acier inoxydable, des réservoirs d'eau stérile en acier inoxydable, des éléments filtrants, des sacs filtrants, des matériaux ultra-polymères et des produits filtrants frittés. Les acheteurs choisissent Lvyuan pour son support OEM/ODM, son contrôle qualité ISO9001 et ses certifications multi-pays.
Guangzhou Lvyuan Water Purification Equipment Co. Ltd.
Procédure de mise en service des boîtiers de filtration à cartouches multiples
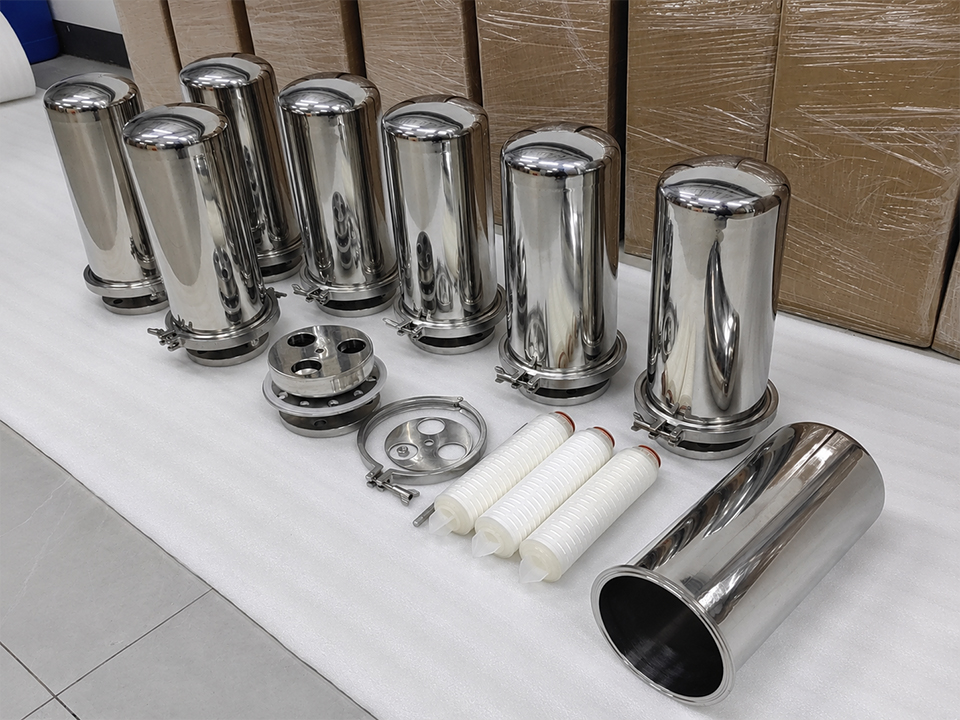
Un boîtier de filtre à cartouches multiples peut tomber en panne dès le premier jour, sans qu’il y ait de défaut au niveau du boîtier ou des éléments. De l’air emprisonné, une cartouche mal positionnée, un joint pincé lors de la fermeture ou une vanne ouverte trop rapidement peuvent tous entraîner l’écoulement d’un fluide non filtré en aval ou endommager les éléments avant même le premier lot de production. La procédure de mise en service est le dispositif de contrôle qui permet d’éviter ces problèmes. Ce guide présente les vérifications à effectuer avant l’arrivée du fluide, la séquence de remplissage et de purge, la procédure de mise en service du boîtier, ainsi que les données à consigner comme référence. Il explique également les différences de mise en service entre les éléments en métal fritté et ceux en plastique fritté, et précise les informations à fournir au fournisseur afin que les éléments et le boîtier soient parfaitement adaptés les uns aux autres.
Quels sont les objectifs qu'une start-up spécialisée dans les boîtiers à cartouches multiples devrait se fixer ?
Un démarrage correct comporte cinq étapes :
Chaque élément est fixé et scellé à sa place.
Le couvercle est bien ajusté contre un joint en bon état.
L'air est entièrement évacué avant que le boîtier ne soit mis sous pression.
Le débit augmente progressivement, sans à-coups.
Une pression différentielle (ΔP) de l'élément propre est enregistrée à un débit connu.
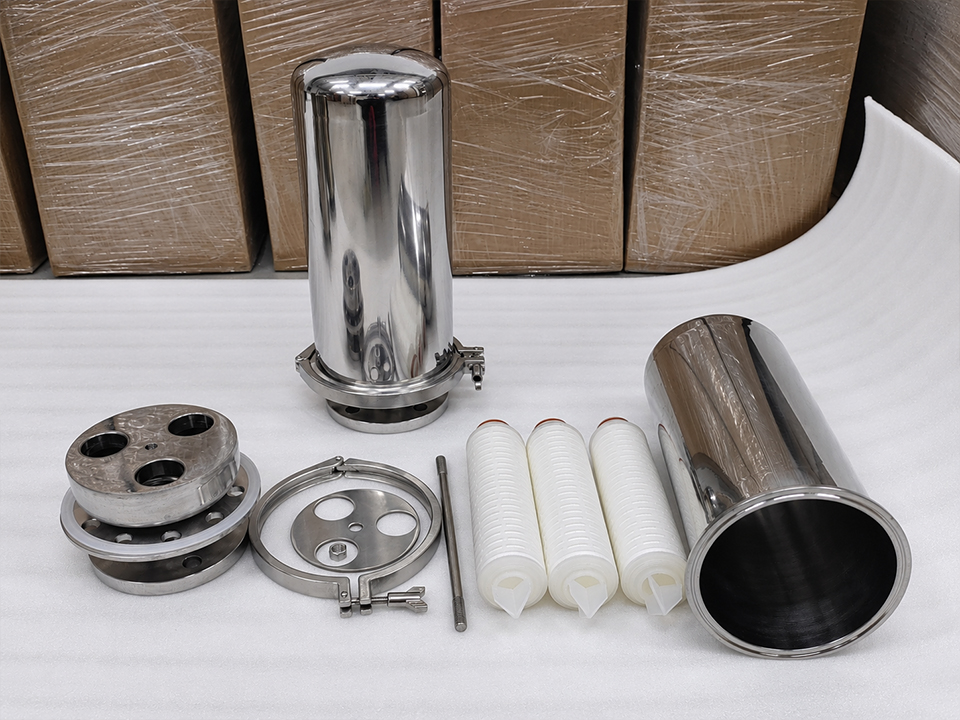
Les deux premiers points revêtent davantage d’importance dans un boîtier à plusieurs cartouches que dans un boîtier à élément unique. Plusieurs éléments partagent une plaque tubulaire ou une plaque de fond et sont généralement maintenus en place par une plaque de recouvrement ou un système de tirants. Un élément mal positionné crée un passage contournant le média, tandis que les autres semblent toujours fonctionner normalement. Avec une cartouche unique, une erreur est plus facile à repérer.
Vérifications à effectuer avant la mise en service, avant l'entrée du fluide dans le boîtier
Vérifiez que le boîtier, les composants et le processus correspondent
Avant de refermer le couvercle, vérifiez que les éléments installés correspondent bien au cahier des charges :
Longueur et quantité des éléments.
Type de raccord d'extrémité ou de connexion (par exemple, fileté, Tri-Clamp, à bride ou à extrémité ouverte avec joint d'étanchéité).
Classification en microns.
Matériau.
Limites de pression et de température pour le boîtier et chaque élément.
Comparez ces données avec les conditions réelles du fluide de process, de la température et de la pression différentielle maximale, et ne vous fiez pas uniquement à la fiche technique. Même les éléments qui passent le contrôle visuel peuvent ne pas être adaptés à l'application en raison d'un matériau ou d'une qualité inadéquats.
L'adéquation des matériaux en est un bon exemple. Le titane fritté est généralement prescrit pour les milieux corrosifs, la vapeur et les applications à haute température. Le cartouche filtrante en titane fritté proposés par LY Filter, par exemple, sont décrits avec des raccords filetés M20–M32 et des longueurs allant de 5″ à 40″. Les éléments en acier inoxydable fritté, en titane, en treillis métallique ou en polymère présentent des tolérances de mise en service et des options de nettoyage différentes ; il convient donc de préciser le type d’élément dans le plan de mise en service.
Vérifiez les surfaces d'assise et le système de fermeture
Vérifiez les points suivants :
La surface d'étanchéité du carter ou de la plaque tubulaire.
Le joint d'étanchéité ou joint torique du couvercle : vérifiez s'il présente des entailles, des parties aplaties ou des traces de salissures.
Vérifiez soigneusement chaque extrémité des éléments pour détecter d'éventuelles rayures, bavures ou impuretés sur la surface d'étanchéité.
Les boulons de couvercle ou les boulons pivotants, pour vérifier l'état du filetage.
Les instructions du fabricant prévoient généralement une étape consacrée à l'entretien des joints. L'une d'entre elles Manuel d'utilisation du boîtier de cartouche Fil-Trek indique de nettoyer et d'inspecter la surface d'appui du joint, puis de lubrifier à nouveau celui-ci avant de refermer le couvercle. Ce manuel recommande l'utilisation de vaseline pour son propre joint. Ne reproduisez pas ce choix de lubrifiant sur un autre boîtier. Les lubrifiants à base de pétrole peuvent attaquer certains élastomères (l’EPDM en est un exemple courant), et les applications alimentaires, pharmaceutiques ou en contact avec l’oxygène ont leurs propres restrictions en matière de lubrifiants. Utilisez le lubrifiant spécifié par le fabricant du boîtier et adapté au matériau du joint.
Vérifiez que les orifices de purge, de vidange et de jauge sont en bon état de fonctionnement.
Un boîtier à cartouches multiples doit être équipé d'un évent en état de fonctionnement à son point le plus haut, d'un orifice de vidange à son point le plus bas, ainsi que de manomètres (ou de transmetteurs) en amont et en aval. Conseils du service d'assistance technique de Microfiltrex Il est recommandé d'installer une soupape de purge sur la coque et des manomètres sur le corps du boîtier afin de pouvoir surveiller la pression différentielle au niveau des cartouches. Installez-les avant la mise en service. Les ajouter ultérieurement impliquerait d'ouvrir un boîtier déjà en service.
Déterminez s'il est nécessaire d'installer un préfiltre ou une crépine en amont
Les nouvelles canalisations transportent des projections de soudure, du tartre, du mastic et des débris de chantier. Les éléments frittés présentent une structure rigide à pores fins et peuvent s'encrasser rapidement si le premier fluide qui les traverse est sale. De nombreux éléments frittés peuvent être soumis à un lavage à contre-courant ou nettoyés, mais un colmatage dès le premier jour fait tout de même perdre du temps et peut contaminer l'élément à tel point que le nettoyage ne permet pas de le remettre entièrement en état.
Un étage amont plus grossier et nettoyable peut retenir les débris de chantier. Un cartouche filtrante en treillis perforé en acier inoxydable Un élément doté d’un noyau de support rigide constitue un exemple d’option réutilisable à grande finesse de filtration. Il est décrit pour la filtration de liquides en acier inoxydable 304/316, avec des dimensions sur mesure et des extrémités à brides. Rincez la nouvelle conduite vers un évacuateur ou installez une crépine temporaire avant que les éléments finaux n’entrent en contact avec le fluide de process.
Séquence de démarrage étape par étape
Il s'agit d'une procédure générique pour les installations de traitement des fluides. Elle doit être adaptée au manuel d'utilisation du boîtier, au type d'élément et aux consignes de sécurité du site.
Isoler et dépressuriser. Vérifiez que le boîtier est isolé et à pression nulle. Ouvrez l'évent et assurez-vous que le boîtier est vidangé.
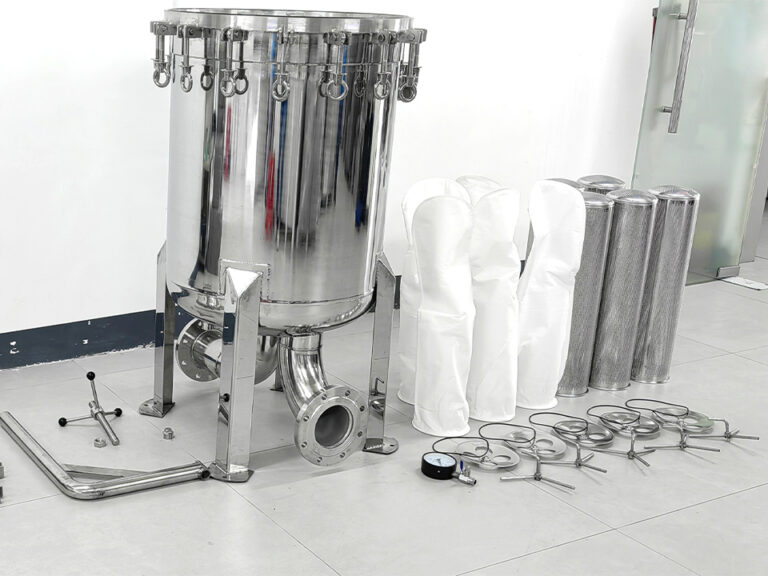
Installez et mettez en place les éléments. Placez chaque élément sur son support ou son adaptateur. Vérifiez que chaque joint supérieur, ailette, écrou à oreilles, collier de serrage ou dispositif de fixation est positionné conformément aux instructions du fabricant du boîtier.
Fermez le couvercle. Mettez le joint en place, insérez les boulons et serrez-les progressivement en suivant un schéma en étoile ou en alternance. Les manuels Fil-Trek recommandent d'appliquer un couple de serrage initial en suivant un schéma en étoile, puis d'augmenter le couple en respectant ce même schéma. Respectez le couple de serrage indiqué par le fabricant du boîtier.
Ouvrez l'évent et fermez le robinet de vidange. La vanne de sortie reste fermée ou partiellement ouverte, selon la procédure de mise en place.
Ouvrez lentement la vanne d'admission. Remplissez le boîtier petit à petit. Manuel de la série VF de Fil-Trek indique à l'opérateur de laisser le réservoir se remplir lentement, de fermer l'évent dès que du liquide s'en échappe, puis d'ouvrir la vanne de vidange.
Purgez jusqu'à ce que le liquide s'écoule sans bulles d'air. Ne fermez l'évent que lorsqu'un jet régulier et sans bulles s'écoule.
Amenez le système à la pression de service. Augmentez progressivement la pression et vérifiez que le couvercle, le tuyau de vidange et l'évent ne présentent pas de fuites.
Ouvrez la vanne et augmentez le débit progressivement. Surveillez la pression en amont et en aval pendant cette opération.
Enregistrez la valeur de référence. Au débit de conception ou au débit normal, noter le débit, la température, la pression en amont et la différence de pression (ΔP).
Vérifiez à nouveau qu'il n'y a pas de fuites et purgez à nouveau le système. Du gaz peut s'accumuler après le premier cycle de circulation ; il convient donc de purger à nouveau le système après un bref fonctionnement.
Les manuels divergent quant à l'ordre d'ouverture des vannes. Le Fil-Trek ferme l'évent, puis ouvre la sortie. Un modèle de 1996 Norme technique de Rosedale Products relative aux boîtiers à paniers multiples et à sacs décrit comment ouvrir l'entrée à environ 25 % du débit normal, purger l'air emprisonné, puis ouvrir lentement la sortie. Ces documents traitent des modèles à poches et à paniers, et non des éléments frittés, mais ils illustrent le principe : le manuel du boîtier fait autorité en matière de séquence. L'objectif est le même dans tous les cas : un boîtier entièrement purgé et une augmentation progressive du débit.
Pourquoi la pression différentielle de référence est-elle importante ?
Enregistrez la différence de pression (ΔP) de l'élément propre à un débit, une température et un fluide connus. Cette valeur servira de référence pour toute décision ultérieure de nettoyage ou de remplacement. Le guide de Microfiltrex précise qu’une augmentation de la pression en amont indique un colmatage et que les opérateurs doivent respecter la pression différentielle maximale admissible indiquée par le fabricant de la cartouche. Sans valeur de référence, un “ ΔP élevé ” n’a pas de point de départ.
Une valeur faible n’est pas automatiquement une bonne nouvelle, et c’est là que les cartouches à éléments multiples se distinguent de celles à élément unique. Si l’un des douze éléments est mal positionné, la majeure partie du débit peut emprunter le chemin le plus facile en passant par cet interstice. La cartouche affichera alors un ΔP inférieur à la valeur de référence prévue, mais le fluide aura été mal filtré. Considérez un ΔP inférieur aux prévisions comme une invitation à vérifier le bon positionnement des éléments, en particulier lors de la première mise en service d'un nouveau boîtier ou après un remplacement d'élément.
Une hypothèse connexe mérite d’être nuancée : celle selon laquelle un démarrage plus rapide se traduirait par une réduction des temps d’arrêt. Un remplissage lent et quelques minutes de purge ne coûtent presque rien comparés à un élément endommagé, un lot de produit contaminé ou un deuxième arrêt pour remettre les éléments en place. La seule exception concerne un processus comportant un temps de maintien défini ou une procédure validée spécifiant une montée en débit progressive. Dans ce cas, suivez la procédure validée, et non une règle générale.
En quoi le démarrage varie-t-il selon le type d'élément ?
Le principe de remplissage et de purge est le même quel que soit le type d'élément. Les risques varient en fonction de la rigidité, de la mouillabilité, de la facilité de nettoyage et du type de raccordement utilisé.
Type d'élément
Éléments à prendre en compte lors du démarrage
Éléments à vérifier auprès du fournisseur
Cartouche en poudre métallique frittée
Rigide, ce qui lui permet de ne pas s'affaisser sous la pression, mais les granulométries fines s'accumulent rapidement si la conduite est encrassée.
ΔP maximal, méthode de nettoyage, type de joint et de capuchon d'extrémité
Élément en treillis métallique fritté
Maillage multicouche collé ; l'étanchéité dépend du raccordement aux extrémités.
Type de raccord, alliage, compatibilité avec les procédés de nettoyage
Cartouche en titane fritté
Sélectionnés en fonction de leur résistance à la corrosion, à la chaleur et à la vapeur ; la courbe de température et le choix du joint sont déterminants.
Limites de température, compatibilité des joints, interface filetée
Cartouche à mailles perforées
À mailles larges, réutilisable ; souvent utilisé en amont ou comme étage de filtration.
Dimensions de l'ouverture, noyau de support, détails de la bride
PE fritté / UHMW-PE / HDPE
Plus léger, résistant aux produits chimiques, mais présentant des limites thermiques et chimiques.
Température maximale, compatibilité avec les fluides, limite de ΔP
PTFE fritté
Les milieux hydrophobes peuvent présenter un comportement différent lors du premier mouillage.
Recommandations relatives au mouillage, utilisation du gaz par rapport à celle du liquide, compatibilité chimique
Utilisez ce tableau à des fins de planification, et non comme cahier des charges. Les limites réelles sont celles indiquées par le fournisseur de profilés pour la nuance et la dimension spécifiques.
Éléments métalliques frittés
A cartouche filtrante en poudre frittée d'acier inoxydable Il est constitué d'un corps rigide et poreux et est destiné à la filtration tant des gaz que des liquides. Sa rigidité lui permet de résister à la déformation, mais cela ne dispense pas d'un montage correct ni du respect de la limite de ΔP. Pour les canalisations sanitaires ou de process, le Élément filtrant en treillis métallique fritté à raccord Tri-Clamp est décrit comme un treillis fritté multicouche muni d'un raccord Tri-Clamp. Dans ce cas, vérifiez le joint et le logement du collier de serrage dans le cadre des contrôles préalables à la mise en service. LY Filter précise que ces deux modèles peuvent être nettoyés par lavage à contre-courant, par ultrasons ou à l'aide de produits chimiques compatibles. Vérifiez la méthode de nettoyage adaptée à votre fluide avant de finaliser le plan de mise en service et de maintenance.
Éléments en plastique fritté
Les composants en polyéthylène sont plus légers et largement utilisés pour leur compatibilité chimique. LY Filter répertorie Tubes de cartouches filtrantes poreux frittés en polyéthylène à ultra-haut poids moléculaire (UHMW-PE) et un tube filtrant poreux en PEHD fritté avec une plage spécifiée de 1 à 100 μm. Pour les éléments en plastique, la température de fonctionnement, la compatibilité avec les fluides et la limite de pression différentielle doivent être vérifiées avant la mise en service, car les variations thermiques ou de pression peuvent déformer de manière irréversible l’élément, contrairement à un élément métallique qui tolère mieux ces variations. Évitez les chocs thermiques dus à l’introduction soudaine d’un fluide chaud.
A cartouche filtrante poreuse en PTFE fritté C'est un cas à part. Le PTFE étant naturellement hydrophobe, demandez au fournisseur s'il nécessite un pré-mouillage pour une utilisation avec des liquides aqueux, ou s'il est principalement destiné à une utilisation avec des gaz, des évacuations de gaz ou des produits chimiques agressifs.
Applications à haute température, en présence de vapeur et dans des environnements corrosifs
En cas d'utilisation avec de l'eau chauffée ou de la vapeur, prévoyez une phase de préchauffage contrôlée afin que le boîtier, les joints et les éléments chauffants se réchauffent simultanément. Vérifiez la compatibilité du matériau des joints tant au niveau de la température que de la composition chimique. N'appliquez pas les règles de purge prévues pour les fluides liquides à la vapeur sans l'avis du fabricant du boîtier. La gestion des condensats et leur évacuation en toute sécurité par l'orifice de purge constituent des questions de sécurité distinctes.
Dans quels cas la technique de « remplissage et purge » n'est-elle pas la solution appropriée ?
La procédure ci-dessus concerne les carters destinés à un usage en milieu liquide. Certains composants frittés ne fonctionnent pas dans un carter destiné à un usage en milieu liquide. A Cartouche filtrante frittée en UHMW-PE pour alimentateur sous vide fait partie d'un système de transport pneumatique, où les contrôles portent sur le débit d'air, le nettoyage par impulsions et le déchargement de la poudre. Les produits au niveau des composants, tels que le Filtre à aspiration à cartouche auto-obturante en polyéthylène fritté à usage médical sont intégrées à un appareil ; par conséquent, la notion de « mise en service du boîtier » ne s'applique pas du tout. Les pièces frittées telles que… plaque filtrante en métal fritté sur mesure, a plaque en plastique poreuse frittée ou un disque filtrant en bronze fritté poreux Ils sont généralement intégrés aux équipements sous forme de plaques, de diffuseurs ou d'éléments de régulation du débit. Leur mise en service s'effectue conformément aux instructions du fabricant de l'équipement, et non selon la procédure applicable aux boîtiers de cartouches.
Les erreurs courantes commises par les start-ups et leurs conséquences
Erreur
Conséquence typique
Prévention
Ouvrir rapidement l'orifice d'admission
Coup de bélier, éléments déplacés, risque d'endommagement des éléments ou des joints
Air emprisonné, débit irrégulier, poches de gaz au-dessus des résistances
Laisser s'écouler jusqu'à obtenir un filet de liquide régulier et sans bulles
Un élément a été délogé
Dérivation sans filtre ; ΔP inférieur aux prévisions
Vérifier l'étanchéité avant la fermeture ; rechercher les causes d'un faible ΔP
Serrage inégal des boulons
Fuite au niveau du joint ou joint pincé
Resserrement progressif en forme d'étoile
Utilisation de nouvelles canalisations non nettoyées
Masquage précoce des éléments fins
Pour purger la canalisation, utilisez une crépine provisoire
Valeur de référence non enregistrée
Aucune indication concernant le nettoyage ou le remplacement
Enregistrer le débit, la température, les pressions et la différence de pression (ΔP)
Joint ou lubrifiant inadapté
Gonflement, fuites ou contamination
Respecter les spécifications relatives aux boîtiers et aux élastomères
Exemple illustratif (il ne s'agit pas d'un cas client) : une équipe installe douze éléments dans un boîtier, puis constate un ΔP bien inférieur à l'estimation fournie par le fournisseur pour des éléments propres. Elle en déduit que les éléments sont très bien ouverts et valide la production. Plus tard, un contrôle qualité en aval détecte la présence de particules. La cause en est un élément dont la face d'étanchéité repose sur des débris. Le boîtier n’a jamais été rouvert pour vérification, car un ΔP faible semblait indiquer un bon résultat.
Que doivent préciser les acheteurs avant de demander des éléments pour un logement ?
Les problèmes liés à la mise en service surviennent souvent avant même l'installation du boîtier, en raison de spécifications imprécises concernant les composants. Préparez ces détails pour un appel d'offres afin que le fournisseur puisse adapter le composant au boîtier :
Données sur le logement : fabricant, modèle, nombre de positions, longueur des éléments et type de joint (joint plat, joint torique, raccord fileté, Tri-Clamp ou à bride).
Fluide de traitement : liquide ou gaz, composition chimique, teneur en matières solides, viscosité et tout produit chimique utilisé pour le nettoyage ou la stérilisation.
Conditions d'utilisation : débit, plage de température, pression de service, ΔP maximal admissible et tout cycle de pression ou de température.
Exigences en matière de filtration : la taille cible des particules ou la classe de filtration en microns, et si cette classe doit être nominale ou validée.
Matériau de l'élément : le type de métal ou de polymère, et s'il est nécessaire d'utiliser un alliage spécial.
Programme de nettoyage : nettoyage par lavage à contre-courant, par ultrasons ou par voie chimique, ou remplacement par un produit à usage unique.
Documents relatifs à la qualité : certificats de matériaux, rapports d'essais ou procès-verbaux d'inspection requis pour le projet. Vérifiez ce que le fournisseur est réellement en mesure de fournir.
Contraintes liées au démarrage : un service en temps réel, des délais d'attente ou une procédure de démarrage validée dont le fournisseur doit avoir connaissance.
Demandez dès le début les dimensions personnalisées et les détails de raccordement. Changer un embout une fois le boîtier commandé peut coûter bien plus cher que de bien définir ces éléments dès la phase de devis. Pour obtenir de l'aide concernant un projet spécifique, envoyez le plan du boîtier et les données de fonctionnement via le formulaire de contact disponible sur la page du produit concerné, par exemple celle du Page consacrée aux cartouches en titane fritté en cas de chaleur ou de corrosion.
Questions fréquemment posées
Quelle est la séquence de mise en service correcte pour un boîtier de filtre à cartouches multiples ? Isoler et dépressuriser, mettre chaque élément en place, fermer le couvercle en serrant par étapes, ouvrir la purge, remplir lentement par l'entrée, purger jusqu'à ce qu'il n'y ait plus d'air, ouvrir progressivement la sortie et noter la pression différentielle de référence. Suivre le manuel du boîtier pour connaître l'ordre exact de montage des vannes.
Pourquoi faut-il purger le boîtier de filtre lors de la mise en service ? L'air emprisonné peut entraîner un débit irrégulier, provoquer des fluctuations de pression et former des poches de gaz au-dessus des éléments chauffants. Les instructions du fabricant recommandent généralement de ne fermer l'évent qu'une fois que du liquide en s'écoule, et de le réouvrir après le premier cycle de débit.
À quelle vitesse dois-je ouvrir la vanne d'admission ? Progressivement. Les manuels des fabricants recommandent un remplissage progressif, et l’une des normes relatives aux boîtiers de filtres préconise de commencer à environ 25 % du débit normal. Respectez les valeurs indiquées dans le manuel du boîtier, car les débits appropriés dépendent de la pression nominale, du type d’élément filtrant et du fluide de process.
Une faible pression différentielle signifie-t-elle que les filtres fonctionnent correctement ? Pas nécessairement. Dans un boîtier à cartouches multiples, un élément mal positionné crée un contournement à faible résistance, ce qui peut entraîner une baisse de la différence de pression (ΔP) tout en détériorant la filtration. Comparez la valeur mesurée à celle d'un élément propre servant de référence et vérifiez le positionnement de l'élément si la valeur est anormalement basse.
Quelle pression différentielle dois-je enregistrer au démarrage ? Enregistrez la différence de pression réelle (ΔP) de l'élément propre pour un débit, une température et une viscosité du fluide connus. Les seuils de remplacement ou de nettoyage sont fixés par le fabricant de l'élément, car ils dépendent du fluide, de la conception et des conditions d'utilisation ; il n'existe donc pas de valeur universelle.
Les cartouches en métal fritté nécessitent-elles une mise en service différente de celle des cartouches jetables ? Les étapes de remplissage et de purge sont identiques. Les éléments en métal fritté sont rigides et souvent nettoyables ; il convient donc de vérifier la méthode d'étanchéité, la limite de ΔP et la méthode de nettoyage. Protégez les granulométries fines des débris de chantier, car une mise en charge précoce réduit la fréquence des nettoyages.
Les éléments frittés en plastique peuvent-ils être utilisés en service à haute température ? Uniquement dans les limites de température et de résistance chimique indiquées par le fournisseur pour la qualité spécifique concernée. Les éléments en polyéthylène et en PTFE se comportent différemment de ceux en métal sous l'effet de la chaleur et de la pression. Vérifiez ces limites et évitez tout choc thermique brusque avant de les spécifier.