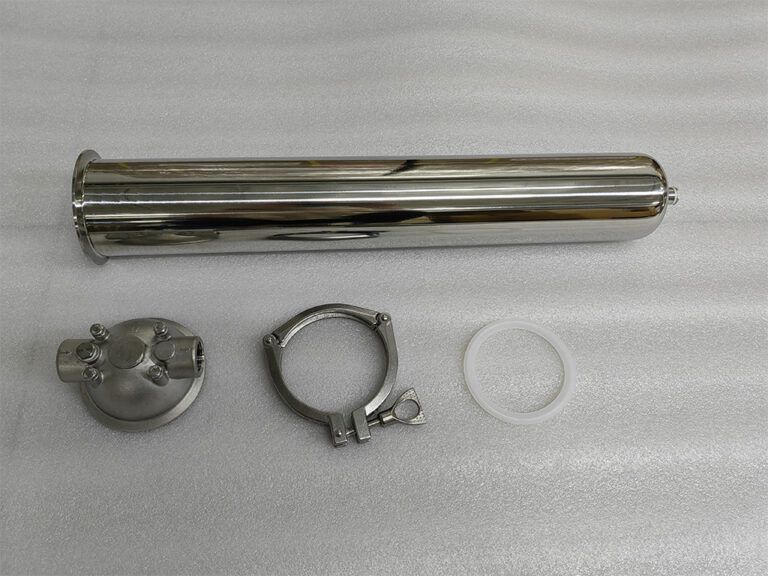
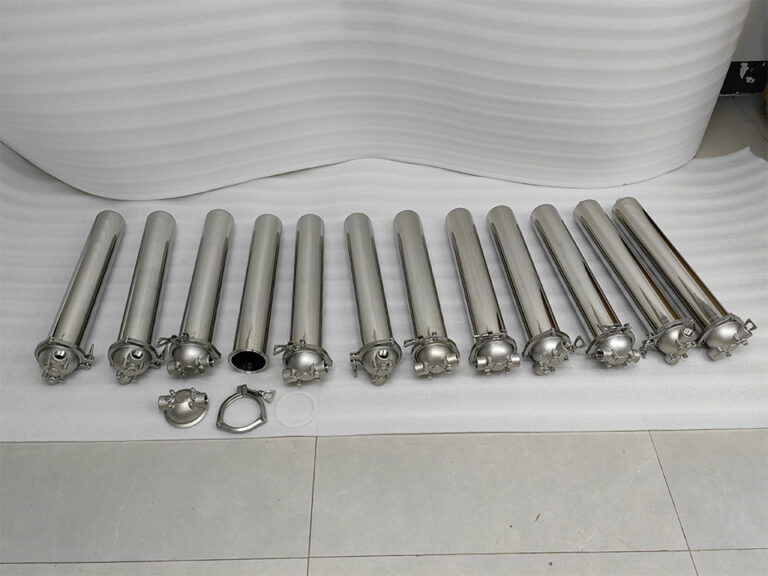
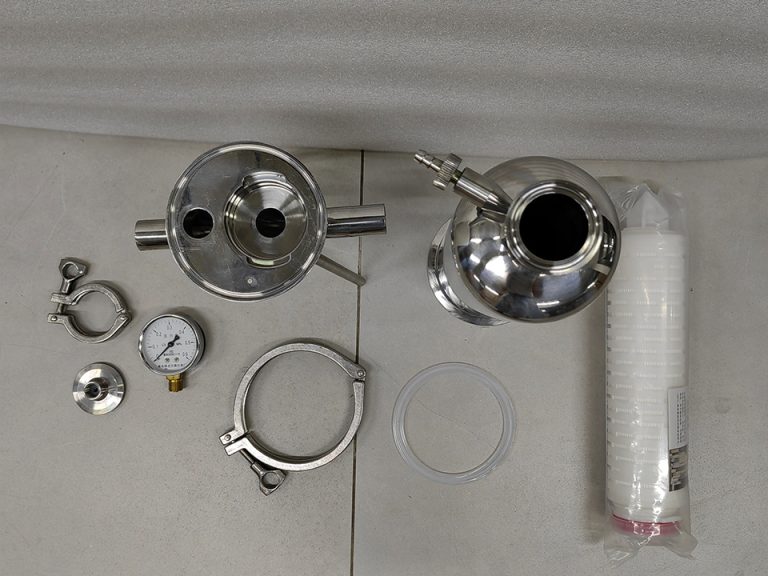
Guangzhou Lvyuan Water Purification Equipment Co. est un fabricant de filtres industriels fondé en 2009 qui conçoit et fabrique des boîtiers de filtre en acier inoxydable, des réservoirs d'eau stérile en acier inoxydable, des éléments filtrants, des sacs filtrants, des matériaux ultra-polymères et des produits filtrants frittés. Les acheteurs choisissent Lvyuan pour son support OEM/ODM, son contrôle qualité ISO9001 et ses certifications multi-pays.
Guangzhou Lvyuan Water Purification Equipment Co. Ltd.
Liste de contrôle pour l'inspection à la réception des boîtiers de filtre importés
Un boîtier de filtre importé peut paraître parfait dans sa caisse et pourtant présenter un dysfonctionnement lors de la mise en service. Les causes habituelles ne sont pas dramatiques : une bride percée selon une norme incorrecte, un siège d'étanchéité incompatible avec la cartouche, un certificat correspondant à une autre série d'acier, ou un rapport d'essai de résistance que personne n'a demandé. Une fois l'unité boulonnée sur une conduite, chacun de ces problèmes se traduit par un retard, des frais de reprise ou une fuite. Cette liste de contrôle s’adresse aux équipes chargées des achats, de la qualité et de l’ingénierie d’usine qui reçoivent des boîtiers de filtre en acier inoxydable ou en plastique provenant de fournisseurs étrangers. Elle indique ce qu’il faut vérifier et dans quel ordre, quels défauts ne peuvent être détectés qu’à l’aide de documents, lesquels ne peuvent être détectés qu’à l’aide d’un mètre ruban, et comment décider s’il faut accepter, mettre en attente ou rejeter un lot.
Que doit inclure le contrôle à la réception des boîtiers de filtre importés ?
Une inspection complète à la réception d'un boîtier de filtre porte sur six aspects : la documentation, l'emballage et les dommages liés au transport, la vérification de la conformité par rapport au bon de commande, l'état des soudures et des surfaces, les dimensions et l'interface avec l'élément filtrant, ainsi que la résistance à la pression ou la présence de fuites. Chaque aspect permet de détecter une catégorie différente de défauts ; en en négliger un revient donc à laisser un angle mort.
Effectuez-les dans l'ordre indiqué ci-dessous. Les documents et l'emballage viennent en premier, car ils déterminent si vous pouvez légitimement accepter la livraison. Les contrôles dimensionnels et de pression viennent en dernier, car ce sont ceux qui prennent le plus de temps et ne doivent être effectués que sur les unités ayant franchi les étapes précédentes.
Couche d'inspection
Ce que vous vérifiez
Élément de preuve ou outil
Défauts qu'il détecte généralement
Documents
Certificats, procès-verbaux d'essais, documents de conformité, manuel
Bon de commande, plan, dossier de certificats
Traçabilité erronée des matériaux, absence de procès-verbal d'essai de vérification, marquage de conformité erroné
Emballage et transport
Caisse, protection de la bride, dommages dus aux chocs ou à l'humidité
Photos, récépissé de livraison du transporteur
Coques cabossées, bras de bossoir tordus, faces de brides endommagées, infiltrations d'eau
Identification
Plaque signalétique, modèle, pressions et températures nominales, configuration
Postes de commande par rapport aux caractéristiques nominales
Modèle incorrect, nombre de cartouches incorrect, type de fermeture ou matériau du joint incorrect
Soudure et surface
Continuité de la soudure, projections, coloration due à la chaleur, taches de rouille, débris internes
Contrôle visuel, bon éclairage, endoscope pour les corps profonds
Soudures de mauvaise qualité, contamination, éléments internes non finis
Dimensions et interface
Raccords, configuration des brides, plaque d'appui, gabarit global
Pieds à coulisse, mètre ruban, dessin, échantillon
Incompatibilité entre la bride et le filetage : l'élément ne s'emboîte pas correctement ou ne assure pas l'étanchéité
Contrôle de pression et de étanchéité
Procès-verbal d'essai du fournisseur ; essai d'étanchéité convenu (facultatif)
Certificat d'essai, jauge étalonnée
Fuites au niveau des fermetures, problèmes de joints ou d'orifices
Étape 1 : Vérifiez les documents avant d'ouvrir la caisse
Les documents constituent le seul moyen de vérifier les caractéristiques qui ne sont pas visibles, telles que la nuance d'acier inoxydable utilisée ou si la cuve a fait l'objet d'un essai de pression. Comparez chaque document avec le bon de commande et le plan approuvé, et non avec le catalogue du fournisseur.
Registre des essais de vérification. Ce document devrait indiquer la pression d'essai, la date de l'essai et le résultat correspondant à votre numéro de série, et non une mention générique.
Registres des traitements de surface. Si le bon de commande prévoit un décapage, une passivation ou une finition interne spécifique, demandez au fournisseur de vous fournir un relevé des opérations effectuées.
Instructions d'utilisation et d'entretien dans la langue de votre choix.
Si un document obligatoire manque, mettez le lot en attente avant que quiconque ne procède à son installation. Les fournisseurs réagissent plus rapidement avant la mise en service du logement qu’après.
Étape 2 : Vérifier l'état de l'emballage et rechercher d'éventuels dommages liés au transport à la réception de la marchandise
Les réclamations pour dommages survenus pendant le transport sont généralement soumises à un délai. Prenez des photos de la caisse avant de l'ouvrir, notez les dommages visibles sur le bon de livraison du transporteur et vérifiez vos Incoterms ainsi que les conditions de votre assurance pour connaître les délais de réclamation. Ces délais varient selon le contrat et le transporteur ; veillez donc à les vérifier.
Recherchez :
Perforations de la caisse, coins écrasés, indicateurs de basculement ou de choc activés et traces d'humidité.
Faces de bride protégées. Les entailles sur une face en saillie ou dans la rainure du joint torique ne se répareront pas.
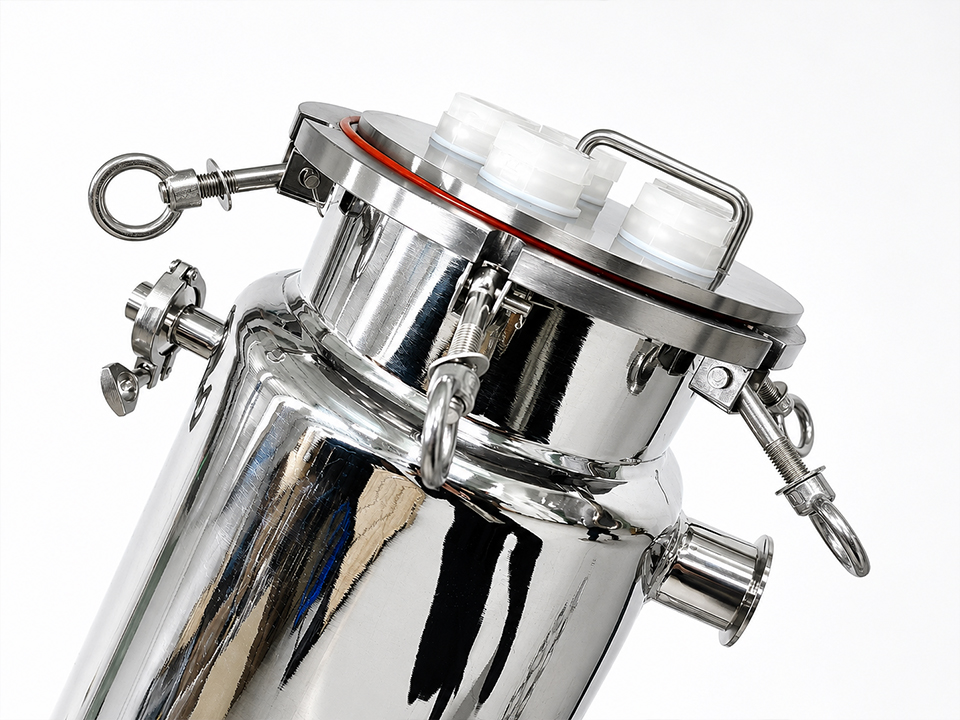
Bras de bossoir, boulons de charnière, boulons de pivotement et fixations de serrage tordus ou desserrés.
Les orifices, les évents et les drains ont été bouchés ou obturés afin d'empêcher les débris et l'humidité de pénétrer.
Vérification des pièces en vrac par rapport à la liste de colisage : joints, joints toriques de rechange, sièges de cartouche, ressorts de maintien, éléments de fixation.
Étape 3 : Vérifier la plaque signalétique et la configuration par rapport au bon de commande
Les boîtiers sont disponibles dans de nombreuses configurations, ce qui peut facilement entraîner des erreurs d'identification. Vérifiez la plaque signalétique et l'unité physique par rapport à chaque ligne du bon de commande.
Modèle, numéro de série et année de fabrication.
Pression et température maximales admissibles indiquées sur la plaque signalétique, conformément à la commande.
Matériau du corps et de la tête, ainsi que le matériau en contact avec le fluide de tous les composants internes.
Capacité et orientation de la cartouche ou du sac.
Type de fermeture : loquet, pince, bride ou bouchon à vis.
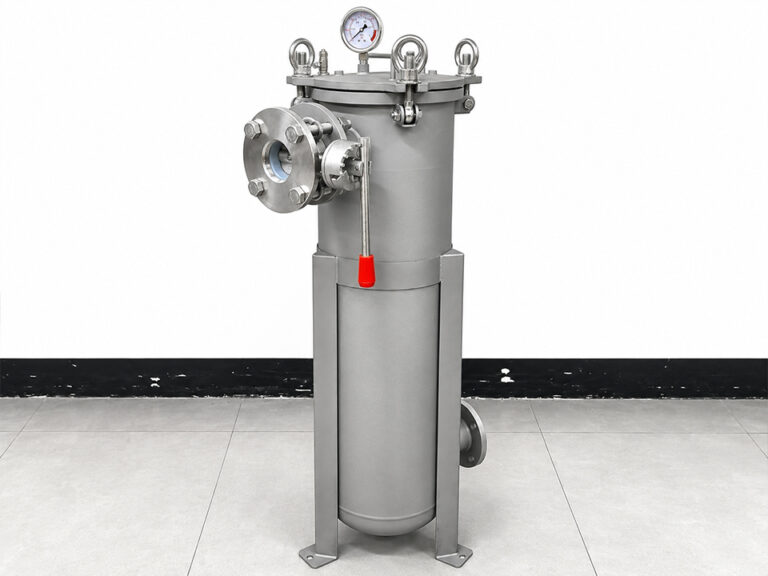
Dimensions, emplacement et type de raccordement des entrées et sorties.
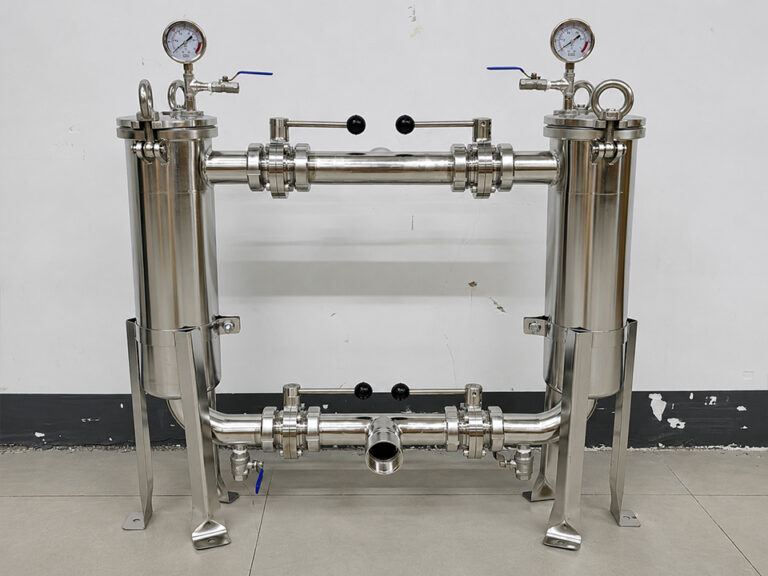
Vérifier le nombre et la taille des orifices de vidange, de purge et de jauge.
Matériau des joints toriques ou des joints d'étanchéité. L'EPDM, le NBR, le FKM et le silicone ne sont pas interchangeables d'un fluide à l'autre ; il convient donc de comparer le joint au fluide utilisé, et pas seulement au texte de la fiche technique.
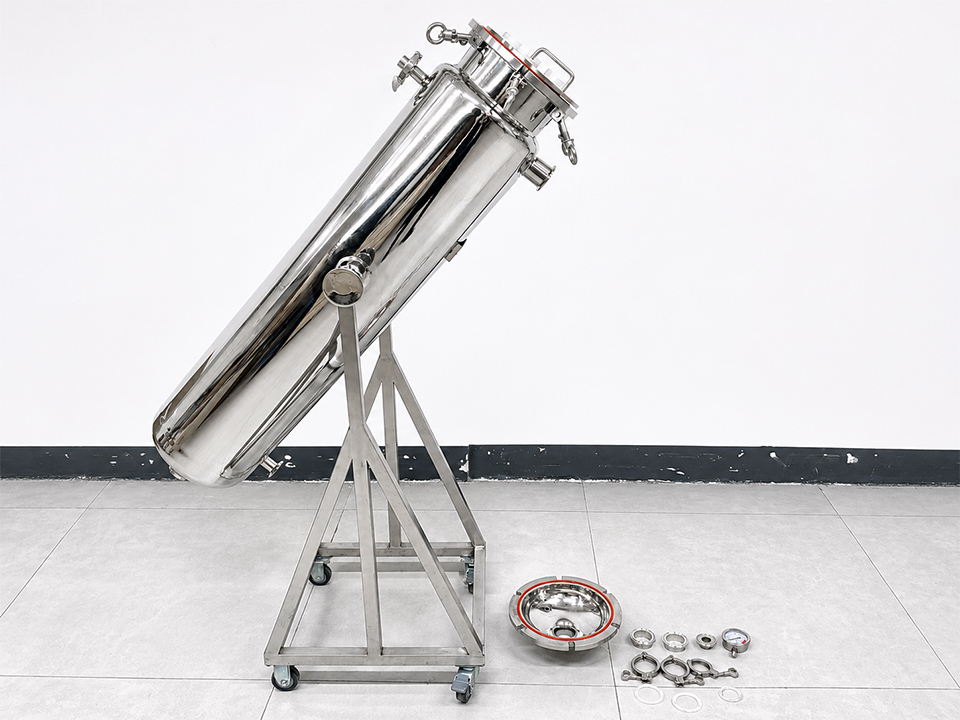
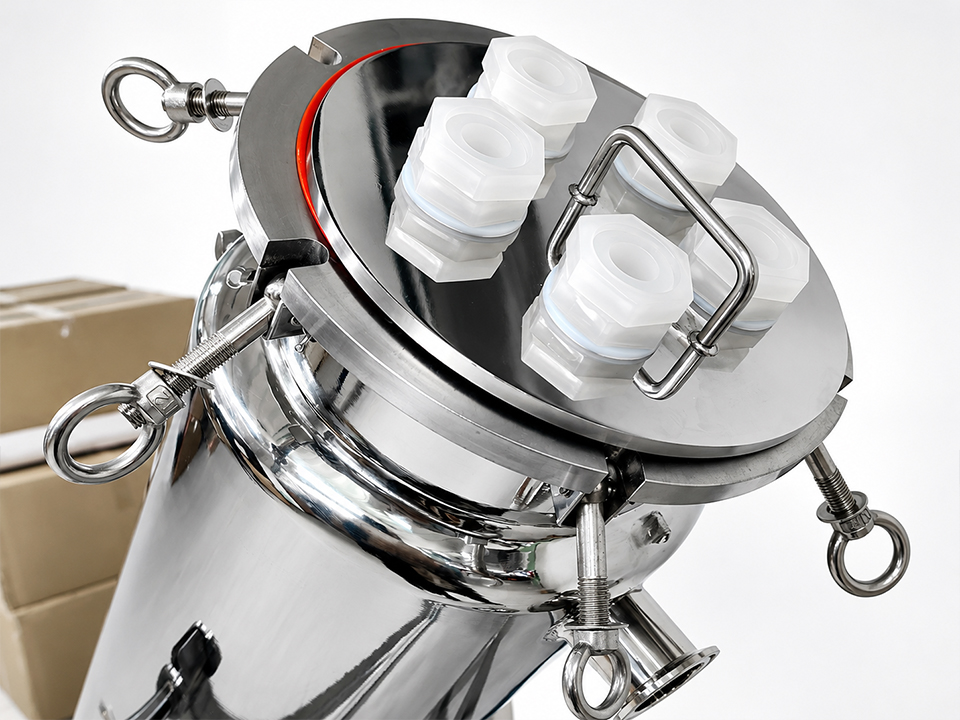
Pieds d'appui, oreilles de levage ou bras de bossoir, le cas échéant. L'absence d'un bras de bossoir sur une grande unité à plusieurs cartouches mérite d'être signalée.
Étape 4 : Vérification des soudures, des surfaces et de la propreté interne
L'inspection visuelle d'un boîtier fabriqué nécessite un bon éclairage, un produit propre et une norme bien définie. Si votre bon de commande ne fait pas référence à une norme d'acceptation des soudures ou à une exigence relative à la finition interne, précisez-le dans le rapport d'inspection. L'absence de norme constitue une lacune dans le cahier des charges qu'il convient de combler avant la prochaine commande, et non une raison d'inventer des limites d'acceptation sur le quai de déchargement.
Vérifiez l'extérieur et l'intérieur pour vous assurer qu'il n'y a pas :
Des soudures continues et homogènes, sans fissures, sans piqûres, sans contre-dépouille ni projections importantes.
Taches de calamine (oxyde bleu ou de couleur paille) autour des soudures qui n'ont pas été éliminées. Une calamine importante peut réduire localement la résistance à la corrosion de l'acier inoxydable.
Taches ou stries de couleur rouille sur les surfaces en acier inoxydable. Celles-ci indiquent souvent une contamination par le fer provenant d'outils en acier au carbone ou de poussière de meulage, plutôt qu'un choix de nuance inapproprié, et signalent que le décapage ou la passivation n'ont pas été effectués ou l'ont été de manière incomplète. Vérifiez en vous référant au registre des traitements de surface de l'étape 1.
Arêtes internes rugueuses ou coupantes, cordons de soudure qui gênent le logement de la cartouche et débris coincés.
Le polissage ou la finition de surface doit être conforme au bon de commande. Si une finition hygiénique a été spécifiée, le bon de commande doit définir l'exigence mesurable. Ne jamais juger de la “ salubrité ” à l'œil nu.
Un endoscope facilite l'accès aux corps de boîtier profonds.
Étape 5 : Vérification des dimensions et de l'ajustement des interfaces entre les éléments
Un boîtier peut passer avec succès tous les contrôles visuels et de conformité, mais ne pas pour autant être compatible avec le composant que vous avez acheté pour celui-ci. Référez-vous aux tolérances indiquées sur votre plan validé. Si le plan n'en mentionne aucune, signalez-le comme une lacune dans l'appel d'offres.
Connexions. Vérifiez la norme de bride, la classe de pression, le cercle de boulonnage et le nombre de trous, ou le type de filetage, ou encore la taille de la bride, en fonction du raccordement. Les normes de brides et les formes de filetage de différentes régions se ressemblent, mais ne sont pas compatibles entre elles. Exemple illustratif, et non un cas réel de client : un bon de commande spécifie des “ raccords de 2 pouces ” sans préciser la forme du filetage ; le fournisseur livre la forme qu’il fabrique habituellement, et l’incompatibilité n’apparaît que lorsque les tuyauteurs commencent l’installation. Une simple ligne dans le bon de commande permet d’éviter ce problème.
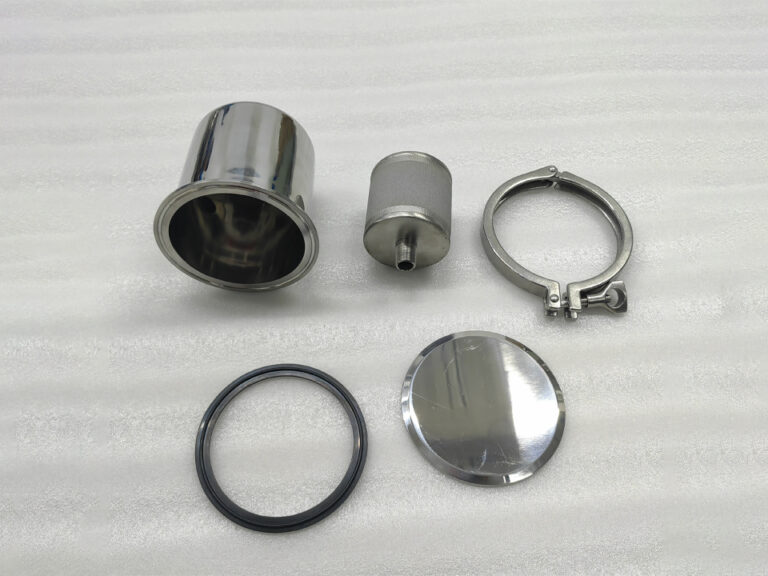
Siège et joint de l'élément. Avant d'accepter le lot, placez un échantillon dans le boîtier. Vérifiez qu'il s'emboîte parfaitement, que le joint se comprime comme prévu, que le dispositif de fixation se ferme sans effort et qu'il n'y a pas d'espace au niveau de la fermeture. Ce simple test permet de détecter les incompatibilités entre l'élément et la plaque d'appui que les plans seuls ne permettent pas de repérer.
Le style de l'interface des éléments revêt une importance capitale lorsque les boîtiers sont associés à des éléments spécialisés. Par exemple, le cartouche filtrante en poudre frittée d'acier inoxydable est décrit comme étant équipé de raccords d'extrémité de type virole en acier inoxydable, tandis que le cartouche filtrante poreuse en PTFE fritté est proposé avec différentes options d'interface, notamment les configurations M20, M30, 222, 226, à fleur et à plateau. Un logement conçu pour l'une de ces configurations n'est pas compatible avec une autre. De même, Tubes de cartouches filtrantes frittés en UHMW-PE sont proposés dans des diamètres allant de 10 à 120 mm, avec des longueurs et des interfaces personnalisables ; ainsi, la longueur totale de l'élément par rapport à la profondeur interne du boîtier fait l'objet d'une vérification et non d'une simple hypothèse. Pour les équipements de remplacement ou OEM, un Cartouche filtrante frittée en UHMW-PE pour alimentateur sous vide Les configurations d'extrémité filetées ou moulées nécessitent la même vérification de l'ajustement par rapport à l'orifice ou au support de réception.
Étape 6 : Vérification de la pression et des signes de fuite
Indiquez votre numéro de série ou votre numéro de lot.
Indique le milieu d'essai, la pression d'essai et la date.
Il est signé par un agent de contrôle identifiable.
Indique une pression conforme aux caractéristiques indiquées sur la plaque signalétique et à la norme mentionnée dans le bon de commande.
Si vous effectuez vous-même un contrôle d'étanchéité, convenez au préalable avec le fournisseur et votre ingénieur de la pression, du fluide utilisé, de la durée de maintien et des critères d'acceptation ; utilisez un manomètre étalonné et respectez les valeurs nominales. Considérez toute surpression imprévue comme un risque pour la sécurité et un motif potentiel de litige au titre de la garantie.
Pourquoi un logement homologué ne garantit pas un système homologué
On pense souvent que la puissance nominale indiquée sur la plaque signalétique du boîtier définit la limite de fonctionnement en toute sécurité de l'ensemble. En réalité, c'est le composant présentant la puissance nominale la plus faible qui fixe cette limite, et il s'agit souvent de l'élément, du joint d'étanchéité ou d'un accessoire, plutôt que du boîtier lui-même.
Prenez en compte les matériaux des éléments. Le tube filtrant poreux en PEHD fritté Cette page indique des températures allant jusqu'à 80 °C et une résistance à la pression allant jusqu'à 0,5 MPa pour la gamme proposée. Un boîtier en acier inoxydable présentant une résistance bien supérieure ne permet pas d'étendre ces limites. De même, un siège ou un joint torique en élastomère peut constituer une contrainte en termes de température ou de compatibilité chimique, même si ce n'est pas le cas de la cuve elle-même.
Ajoutez une ligne intitulée “ caractéristiques nominales du système ” à votre liste de contrôle : caractéristiques nominales de la plaque signalétique, des éléments, des joints et des accessoires (manomètres, vannes, évents), la valeur la plus basse faisant foi. Notez à côté la pression du procédé, la température, le fluide et les produits chimiques de nettoyage afin que la comparaison soit claire.
L'hypothèse inverse est tout aussi risquée : celle selon laquelle un dossier de certificats complet rendrait l'inspection physique superflue. Les certificats décrivent les matériaux et les essais effectués. Ils ne permettent pas de savoir si la caisse a subi une chute, si la bride a été percée selon un gabarit incorrect ou si l'élément s'ajuste correctement. Les documents et les contrôles manuels permettent de détecter des défauts différents, et un processus fiable repose sur les deux.
Combien de logements devez-vous inspecter ?
Inspectez chaque lot à la recherche de pièces de grande valeur et produites en petites quantités, telles que les grandes cuves en acier inoxydable, pour lesquelles un seul défaut peut s'avérer coûteux et où le lot est restreint. Pour les lots plus importants de pièces de petite taille ou identiques, privilégiez un plan d'échantillonnage statistique plutôt qu'un pourcentage fixe. La norme ISO 2859-1 définit des plans d'échantillonnage indexés sur l'AQL pour le contrôle par attributs, lot par lot.. La valeur AQL et le niveau de contrôle sont des choix commerciaux que vous et le fournisseur devez convenir dans le contrat, car la norme se base sur ces choix pour établir les plans plutôt que de les sélectionner à votre place.
Classez les défauts avant le début de l'inspection, afin d'éviter toute contestation des critères de décision sur le quai :
Catégorie de défaut
Exemples
Disposition typique
Critique
Soudure fissurée, fermeture non étanche, pression nominale incorrecte, absence de procès-verbal d'essai de résistance sur un équipement sous pression
Refuser ou mettre de côté l'ensemble de la commande jusqu'à ce que le fournisseur réponde
Major
Norme de raccordement incorrecte, l'élément ne s'emboîte pas correctement, matériau du joint inadapté, certificat de matériau sans traçabilité
Mise en attente, mise en quarantaine et demande de mesures correctives auprès du fournisseur
Mineur
Rayures superficielles loin des surfaces d'étanchéité, désalignement des étiquettes, légères marques superficielles
Accepter en conservant une trace, ou négocier une concession
Les éléments internes poreux et les composants d'origine doivent faire l'objet de critères d'acceptation spécifiques
Certains programmes de construction de logements incluent également des composants poreux en tant que postes distincts, tels que des évents, des disques de limitation de débit ou des plaques de distribution. Ceux-ci nécessitent une logique d’inspection différente de celle appliquée aux réservoirs, car les principaux risques concernent le taux de porosité, l’uniformité de la porosité, les dimensions et le fonctionnement, plutôt que la qualité des soudures.
A disque filtrant en bronze fritté poreux, par exemple, est homologué pour une utilisation dans des applications liées à l'air, à l'huile et au contrôle de débit, avec une plage de filtration déclarée de 8 à 150 μm et des diamètres compris entre 5 et 250 mm ; les contrôles à la réception de ces pièces portent donc principalement sur le diamètre, l'épaisseur et la valeur nominale en microns, par rapport au bon de commande. A plaque en plastique poreuse frittée Il s'agit d'une feuille plate découpée sur mesure pour la filtration, l'aération et la distribution de fluides ; la planéité, les dimensions de découpe et l'état des bords sont donc des critères importants. Les composants fonctionnels doivent faire l'objet de tests fonctionnels : un Filtre à aspiration à cartouche auto-obturante en polyéthylène fritté à usage médical est conçu pour laisser passer l'air lorsqu'il est sec et pour obturer le passage d'air au contact d'un liquide ; par conséquent, une simple inspection visuelle ne suffit pas à confirmer son bon fonctionnement. Convenez de la méthode d'essai, de la taille de l'échantillon et des consignes d'enregistrement avec le fournisseur avant la première livraison.
Que faire lorsqu'un logement ou une parcelle ne passe pas l'inspection ?
S'arrêter et se mettre en quarantaine. Marquez l'appareil, ne le réinstallez pas et ne le réparez ni ne le modifiez sans l'autorisation écrite du fournisseur.
Document. Notez les numéros de série, les photos avec une référence d'échelle, les valeurs mesurées par rapport au plan, ainsi que la clause du bon de commande qui n'a pas été respectée.
Prévenez rapidement le fournisseur et le transporteur. Les demandes d'indemnisation sont soumises à un délai de notification ; veillez donc à vérifier les clauses du contrat.
Demander la mise en œuvre de mesures correctives. Demandez à connaître la cause du problème et les modifications apportées au processus, et ne vous contentez pas d'un simple remplacement.
Mettre à jour le prochain bon de commande pour combler la lacune dans le cahier des charges qui a permis à ce défaut de passer inaperçu.
Que doivent préciser les acheteurs avant de commander le prochain lot ?
La fiabilité du contrôle à la réception dépend entièrement de la qualité des documents d'achat sur lesquels il s'appuie. Avant de passer votre prochaine commande ou de demander un devis, veillez à inclure :
Dessin avec tolérances ainsi que la norme relative à la bride ou au filetage pour chaque raccordement.
Matériau et type de certificat, par exemple la norme EN 10204 pour les pièces sous pression, ainsi que la traçabilité des numéros de coulée que vous attendez.
Pression, température, fluide et produits chimiques de nettoyage, afin que le fournisseur puisse choisir les joints et les matériaux adaptés.
Finition et traitement de surface les conditions requises, par rapport au dossier que vous comptez recevoir.
Documents de test requis à chaque expédition, ainsi que le code ou la directive applicable à votre marché.
Compatibilité des éléments. Précisez le modèle de l'élément, le type d'interface et la longueur que le boîtier doit pouvoir accueillir, puis demandez au fournisseur de confirmer la compatibilité.
Exigences en matière d'emballage pour la protection des brides, le renfort interne et la maîtrise de l'humidité.
Droits d'inspection, tels que l'inspection avant expédition ou les rapports de photos et de mesures, ainsi que le plan d'échantillonnage et l'AQL que vous utiliserez à l'arrivée.
Une fois le cahier des charges finalisé, le contrôle à la réception devient un exercice de confirmation plutôt qu'un exercice de détection.
Questions fréquemment posées
Quelle est la vérification la plus importante à effectuer lors de la réception d'un boîtier de filtre importé ?
Comparez l'appareil et sa documentation avec le bon de commande et le plan approuvé. La plupart des défaillances les plus coûteuses sont dues à des non-conformités par rapport aux spécifications, telles que la norme de raccordement, le matériau du joint ou le siège de l'élément, et non à des dommages visibles.
Dois-je soumettre un boîtier de filtre importé à un essai hydrostatique dès sa réception ?
En général, non. Consultez plutôt le procès-verbal d'essai du fournisseur correspondant à votre numéro de série. Si vous souhaitez effectuer votre propre contrôle d'étanchéité, convenez au préalable de la pression, du fluide et des critères d'acceptation avec le fournisseur et votre ingénieur, et respectez les valeurs nominales indiquées sur la plaque signalétique.
Quelle est la différence entre un certificat EN 10204 3.1 et un certificat EN 10204 2.2 ?
Un certificat 3.1 présente les résultats des essais effectués sur le lot fourni et est validé par le représentant indépendant chargé de l'inspection au nom du fabricant. Un rapport 2.2 présente les résultats issus de la production générale, et non nécessairement du lot livré ; il offre donc une traçabilité moindre.
Un boîtier de filtre importé doit-il toujours porter le marquage CE ?
Non. Au sein de l'UE, la directive relative aux équipements sous pression s'applique à partir d'une pression maximale admissible supérieure à 0,5 bar, mais seuls les équipements dépassant les seuils fixés pour chaque catégorie portent le marquage CE « PED ». Les appareils de plus petite taille doivent respecter les bonnes pratiques d'ingénierie. Vérifiez la réglementation locale en vigueur sur votre marché.
Combien de boîtiers de filtre dois-je contrôler dans un lot ?
Inspectez chaque unité lorsque le lot est petit ou que chaque logement présente une grande valeur. Pour les lots plus importants composés d'unités identiques, utilisez un plan d'échantillonnage tel que la norme ISO 2859-1, en veillant à ce que l'AQL et le niveau d'inspection soient convenus dans le contrat.
Comment puis-je vérifier si un élément filtrant est compatible avec un boîtier importé ?
Installez un élément à titre d'échantillon avant d'accepter le lot. Vérifiez qu'il s'emboîte parfaitement, que le joint se comprime conformément à la conception, que le dispositif de fermeture s'enclenche sans effort et que la longueur correspond à la profondeur interne. Vérifiez que le type d'interface est conforme aux spécifications de l'élément.
Que dois-je faire si je constate des dommages après le départ du transporteur ?
Prenez des photos des dommages, mettez le colis en quarantaine et informez immédiatement par écrit le fournisseur et le transporteur. Les droits à indemnisation dépendent de votre contrat, des Incoterms et de votre assurance ; veillez donc à vérifier les délais plutôt que de les supposer.