Guangzhou Lvyuan Water Purification Equipment Co. est un fabricant de filtres industriels fondé en 2009 qui conçoit et fabrique des boîtiers de filtre en acier inoxydable, des réservoirs d'eau stérile en acier inoxydable, des éléments filtrants, des sacs filtrants, des matériaux ultra-polymères et des produits filtrants frittés. Les acheteurs choisissent Lvyuan pour son support OEM/ODM, son contrôle qualité ISO9001 et ses certifications multi-pays.
Guangzhou Lvyuan Water Purification Equipment Co. Ltd.
Schéma P&ID de la ligne d'embouteillage de boissons pour les préfiltres et les filtres finaux
Méta-description : Guide sur les schémas P&ID des lignes d'embouteillage de boissons, traitant des préfiltres, des filtres finaux, de la surveillance de la pression, des circuits de désinfection et des dispositifs de contrôle qui protègent la remplisseuse.
Extrait : Un schéma P&ID de filtration bien conçu montre comment le produit circule, comment chaque filtre est testé et nettoyé, et ce qui empêche un remplissage dangereux. Ce guide examine les choix de conception et les défaillances avérées qu’un simple croquis représentant deux filtres peut masquer.
Mots-clés : schéma P&ID d'embouteillage de boissons, préfiltration des boissons, filtration finale sur membrane, tuyauterie sanitaire, pression différentielle des filtres, nettoyage en place (CIP) de la ligne d'embouteillage
Schéma P&ID de la ligne d'embouteillage de boissons pour les préfiltres et les filtres finaux
Définissez les limites. Si un schéma P&ID de filtration des boissons s'arrête à deux cases intitulées “ préfiltre ” et “ filtre final ”, il omet les décisions qui déterminent si la machine de remplissage reçoit un produit traité, si un opérateur peut isoler une cartouche défectueuse et si la solution de nettoyage peut atteindre toutes les surfaces en contact avec le produit.
Mais au juste, qu'est-ce que ce dessin est censé contrôler ?
Je considère le schéma P&ID comme un document répertoriant les parcours physiques et les choix opérationnels. Il doit identifier la source d'alimentation, la pompe, les boîtiers de filtres, les vannes, les instruments, les purges, les évents, les raccords de nettoyage, les points de prélèvement et l'interface de remplissage. Il doit également permettre de comprendre clairement les états autorisés : production, nettoyage, désinfection, test d'intégrité, remplacement des filtres et intervention en cas de défaillance.
Cette norme est exigeante car le terme “ boisson ” recouvre des procédés incompatibles entre eux. L’eau en bouteille, un jus contenant des pulpes, une boisson gazeuse, le vin et une boisson à faible acidité conditionnée de manière aseptique ne peuvent pas suivre la même séquence de filtration ni les mêmes mesures de contrôle des risques. Un schéma qui semble clair pour ces cinq cas peut s’avérer trop vague pour permettre la fabrication en toute sécurité de l’un d’entre eux.
À quoi sert chaque filtre ?
Un préfiltre protège le processus en aval ; un filtre final assure la dernière étape de filtration prévue avant le remplissage. Ces droits doivent être indiqués séparément.
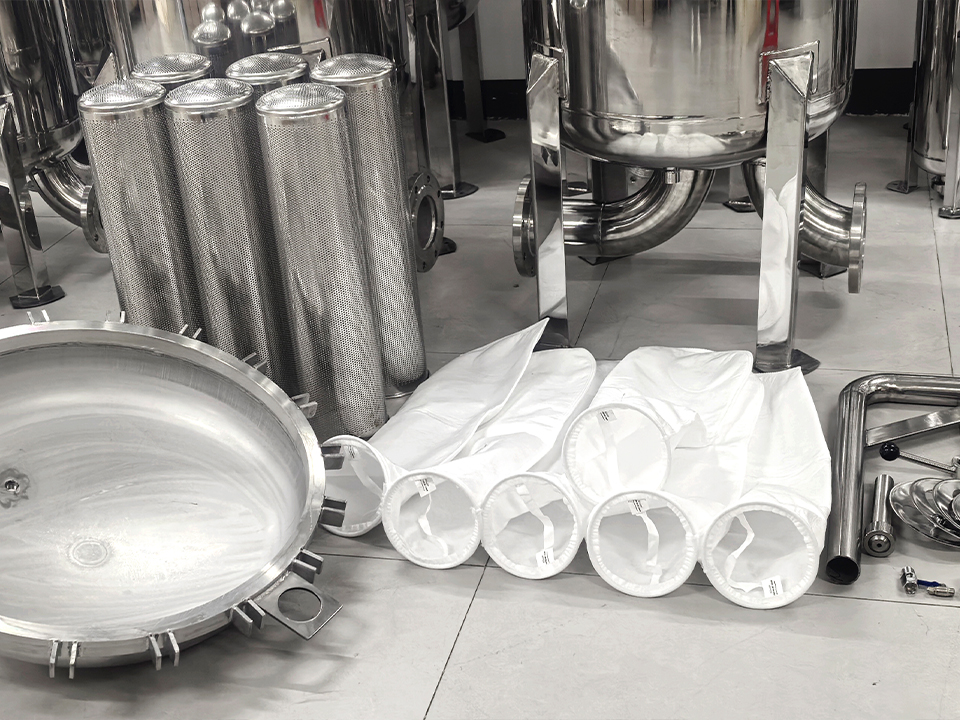
Un tamis ou un panier en amont peut retenir les fragments suffisamment gros pour endommager une pompe ou saturer les médias filtrants plus fins. Un sac filtrant ou une cartouche en profondeur peut réduire les particules et la turbidité qui risqueraient de raccourcir la durée de vie du dernier filtre. L'élément final peut être une cartouche de polissage, une membrane sélectionnée pour la réduction microbienne ou tout autre dispositif de traitement validé. Son choix dépend du produit, des contaminants cibles et du reste du procédé.
Je rejetterais un cahier des charges se contentant d’indiquer “ préfiltre de 5 µm, filtre final de 0,2 µm ” sans préciser la méthode de classement, l’organisme ou la particule cible, la matrice du produit et l’essai utilisé pour vérifier les performances. Une capacité nominale de rétention des particules et une allégation validée de rétention microbienne sont deux affirmations différentes. Il en va de même pour une cartouche à membrane et le boîtier dans lequel elle s’insère.
Pour une utilisation en amont dans des conditions difficiles, un passoire à panier en acier inoxydable pour les débris présents dans les canalisations est une catégorie de produits qui mérite d'être étudiée. Le produit présenté ici est destiné à la protection des canalisations industrielles et est disponible avec, au choix, un maillage grossier ou des perforations. Cela pas vérifier qu'il est apte à entrer en contact direct avec le produit sur une ligne d'embouteillage hygiénique. Vérifier la facilité de nettoyage, l'état de surface, les joints d'étanchéité, l'évacuation des liquides, la résistance à la pression et la documentation requise relative au contact alimentaire avant d'installer un tel dispositif sur le circuit de circulation du produit.
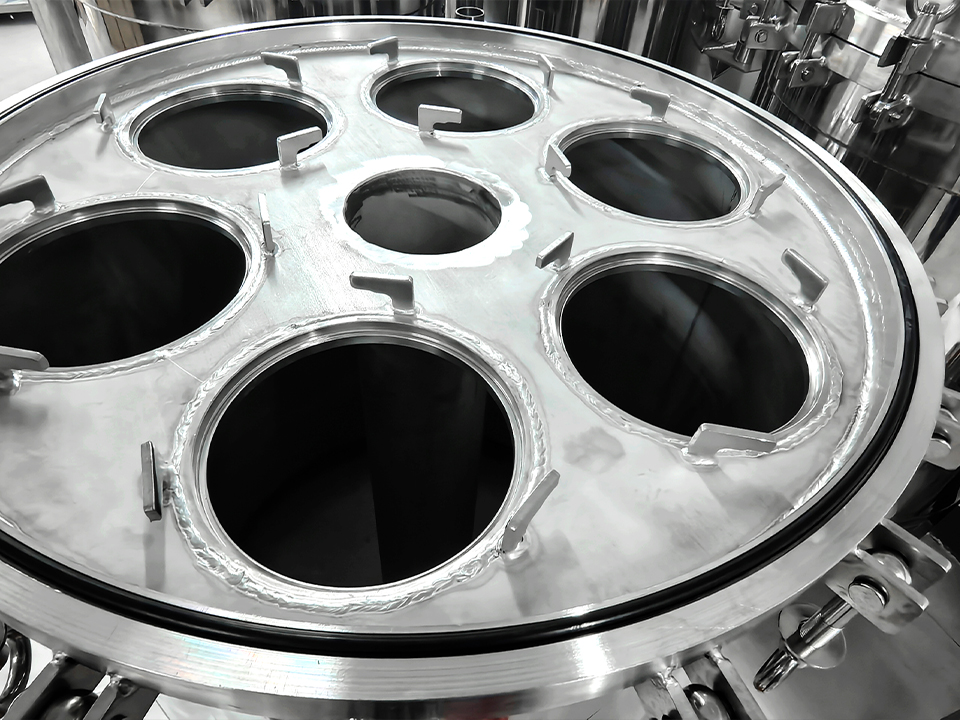
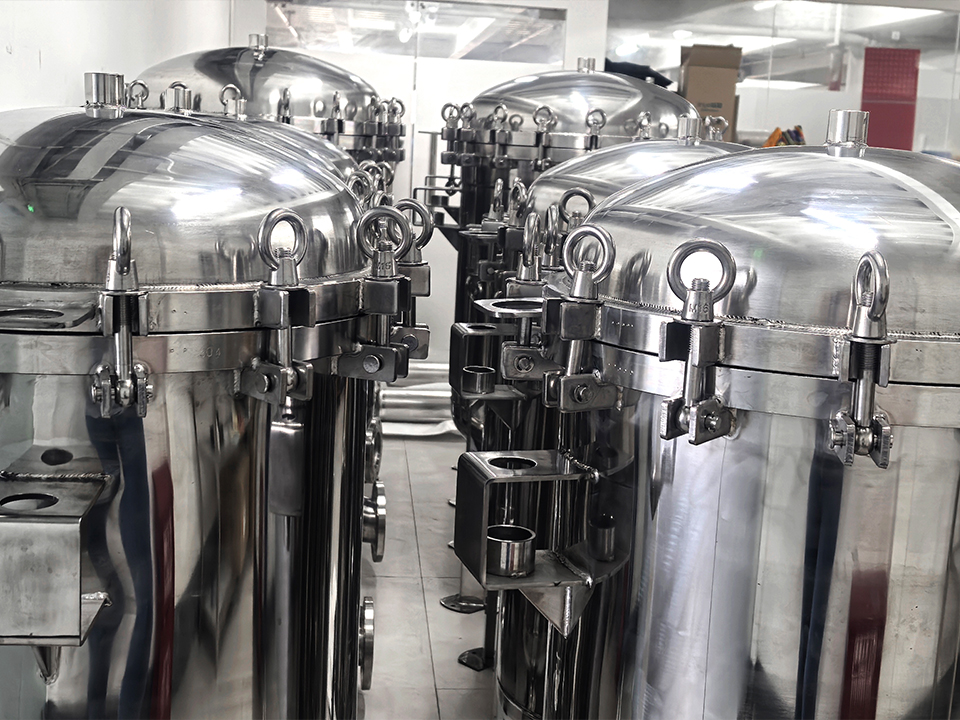
La même réserve s'applique à un boîtier de filtre à manches en acier inoxydable à entrée latérale pour la préfiltration. Son rôle de préfiltration industrielle peut se justifier en amont d'un étage de filtration plus fin, mais sa fermeture, la géométrie de son entrée, le joint du sac filtrant et sa méthode de nettoyage doivent faire l'objet d'une évaluation spécifique au produit. L'acier inoxydable ne constitue pas à lui seul une spécification de conception hygiénique.
Définir les limites du processus avant de dessiner les symboles
Commencez par le dernier récipient en amont clairement identifié et terminez par l’entrée du remplisseur. Marquez tous les endroits où le produit, l’eau, la solution de nettoyage, le désinfectant, le gaz ou l’air ambiant peuvent pénétrer dans cette zone délimitée. Demandez-vous ensuite si chaque voie d’accès existe pendant la production, pendant le nettoyage, ou dans les deux cas.
Pour une ligne simple, sans gaz carbonique, la séquence de fonctionnement pourrait être la suivante : cuve d'alimentation, pompe de transfert, protection grossière si nécessaire, préfiltre, filtre final, transfert contrôlé vers la remplisseuse et têtes de remplissage. Cette phrase constitue une hypothèse de départ. Elle ne détermine pas l'emplacement d'une étape de traitement thermique, d'un désaérateur, d'une cuve de mélange, d'un réservoir tampon, d'une étape de gazéification ou d'une zone aseptique.
Avant que quiconque ne choisisse un boîtier, j’aimerais connaître cinq caractéristiques techniques du pack de dessin :
Produit et droits de douane : la composition de la boisson, la teneur en matières solides, la plage de viscosité, la température, ainsi que le risque identifié ou l'objectif de qualité.
Demande : débit maximal de remplissage, débit normal, débit de démarrage et durée d'un cycle de production.
Allégation thérapeutique : ce que l'étape finale vise à éliminer ou à réduire, et quels éléments de preuve viendront étayer cette affirmation.
Mode d'emploi pour le nettoyage : nettoyage manuel, nettoyage en place (CIP), eau chaude, désinfection chimique, vapeur le cas échéant, et l'ordre d'exécution autorisé.
Disposition : Que se passe-t-il au niveau du produit en cas d'alarme du filtre, d'échec au test d'intégrité, de position incorrecte de la vanne ou de défaillance du système d'assainissement ?.
Prenons l'exemple d'une machine de remplissage fonctionnant à un rythme de 20 000 bouteilles par heure, chacune contenant 600 ml. Sa consommation nominale de liquide est de 12 000 L/h. Ce calcul est utile, mais il ne s'agit pas d'un résultat permettant de déterminer la taille du filtre. Il faut également tenir compte des démarrages, des arrêts, de la recirculation, de la viscosité, de l'encrassement, de la hauteur de refoulement disponible de la pompe et de la durée de vie utile de la cartouche. Un fournisseur qui ne mentionne que le débit d'eau propre à température ambiante a répondu à une question plus simple.
Ce que doit indiquer un schéma de tuyauterie et d'instrumentation d'un filtre sanitaire
Un schéma fiable du système de filtration d’une chaîne d’embouteillage attribue à chaque étage son propre numéro d’identification et une perte de charge mesurable. Une convention courante consiste à désigner P1 comme la perte de charge immédiatement avant le préfiltre, P2 comme celle entre le préfiltre et le filtre final, et P3 comme celle immédiatement après le filtre final. Ensuite, P1 − P2 décrit la pression différentielle du préfiltre, tandis que P2 − P3 indique la pression différentielle finale du filtre.
Cette distinction est importante. Si le schéma ne montre qu’un seul manomètre en amont des deux carters et un autre en aval de ceux-ci, une augmentation de la perte de charge totale ne permet pas aux opérateurs de déterminer de manière fiable quel élément est soumis à une charge. Si un flexible, une vanne ou un raccord d’instrument se trouve entre P2 et un carter, même un calcul apparemment simple doit être revu. L’emplacement du point de prélèvement fait partie intégrante de la mesure.
Le schéma P&ID doit indiquer :
Sens d'écoulement, numéros de ligne, diamètres nominaux, matériaux et surface en contact avec le produit.
Des vannes d'isolement sur chaque boîtier, accompagnées d'une procédure documentée visant à empêcher tout contournement involontaire.
Instruments de mesure de la pression aux emplacements nécessaires à l'évaluation chacun étape de filtrage ; les jauges locales peuvent s'avérer insuffisantes si le système de contrôle doit déclencher une alarme ou enregistrer une tendance.
Alarmes de pression différentielle élevée, dont les seuils sont définis en fonction de l'élément sélectionné et des conditions du processus.
Des évents situés aux points les plus élevés appropriés et des évacuations situées aux points les plus bas appropriés, ainsi que leurs points de rejet sûrs.
Points de prélèvement répondant à une méthode sanitaire bien définie et ayant un objectif précis.
Circuits d'alimentation, de retour et d'isolement du CIP, y compris les modalités de nettoyage et de vidange des branches en cul-de-sac.
Contrôler l'étanchéité des raccordements lorsqu'une membrane finale pouvant faire l'objet d'un test est spécifiée.
Protection contre la surpression ou dispositif de décharge lorsque la conception hydraulique l'exige.
Positions de sécurité des vannes, conditions de fonctionnement autorisées, verrouillages et mesures prises en cas de défaillance des instruments.
Je voudrais également une matrice d'état des vannes à côté du schéma. Un schéma P&ID m'indique ce que peut être connecté ; la matrice indique à l'opérateur ce que peut-être être raccordé aux circuits de production, de nettoyage en place (CIP), d'assainissement, d'essai et de maintenance. Si une vanne manuelle permet de dériver le produit non filtré vers la machine de remplissage en contournant l'élément final, le schéma doit comporter une indication claire de cette possibilité.
A boîtier de filtre à cartouche unique en acier inoxydable peut constituer une référence utile lorsqu'on aborde la question d'un étage de filtration compact. Cependant, le choix d'un boîtier n'est pas complet tant que l'ingénieur n'a pas précisé l'interface de la cartouche, les matériaux d'étanchéité, les limites de pression et de température, la possibilité de vidange, le type de raccordement et la procédure de nettoyage. La mention “ Compatible avec une cartouche ” ne signifie pas “ offre une barrière finale vérifiée ”.”
Le préfiltre est un dispositif de contrôle économique qui impose des contraintes en matière d'hygiène
La préfiltration peut constituer une solution peu coûteuse pour éviter le colmatage prématuré du filtre final. Elle peut également impliquer l’ajout d’un réservoir supplémentaire, de deux joints d’étanchéité supplémentaires, de résidus de produit, d’un temps de nettoyage supplémentaire, ainsi que des risques accrus que l’opérateur installe un élément inadapté. Je n’ajouterais pas d’étape supplémentaire simplement parce qu’un schéma standard du skid s’avère disposer de la place nécessaire pour cela.
Commencez par examiner les matières solides et le mode de défaillance. Si le problème réside dans la présence occasionnelle de gros débris en amont d’une pompe, un filtre grossier peut s’avérer approprié. Si le problème est lié à une turbidité persistante ou à une charge colloïdale élevée, un filtre n’aura que peu d’effet sur la durée de vie de la membrane finale. Si le procédé implique des composés aromatiques délicats ou de la pulpe ajoutée intentionnellement, une préfiltration trop agressive risque d’altérer la boisson elle-même.
A cartouche filtrante en treillis métallique fritté lavable ou un cartouche plissée en acier inoxydable pourrait convenir à une application particulière en amont impliquant des matières solides, après vérification de la compatibilité et des procédures de nettoyage. Aucun de ces deux éléments ne doit être considéré comme une barrière microbienne finale au seul motif qu’il est en métal ou qu’il présente une finesse de filtration en microns publiée. Précisez l’application, testez le produit et consignez les résultats.
Voici la question commerciale épineuse : est-ce qu’un autre préfiltre réduit le coût total par litre commercialisable, une fois pris en compte le remplacement du média filtrant, le produit retenu, l’eau, les produits chimiques, la main-d’œuvre et les temps d’arrêt ? Un prix d’achat plus bas par élément ne dit pas grand-chose sur ce coût total. Je demanderais aux fournisseurs de réaliser des essais avec la boisson réelle, à une température et un débit représentatifs, en enregistrant la perte de charge et le débit jusqu'au seuil de remplacement défini.
La membrane finale ne sert de référence que si ses performances peuvent être démontrées.
Le filtre à membrane final avant la mise en bouteille met en évidence une réalité dérangeante : une cartouche peut être correctement spécifiée tout en étant mal installée, endommagée, contournée, encrassée ou exposée à des conditions ne correspondant pas à son utilisation validée. Le schéma P&ID doit donc permettre la vérification, et pas seulement l'emplacement.
Les caractéristiques techniques d'une membrane doivent être adaptées au produit et à l'objectif de rétention visé. À titre d'exemple, un grand fournisseur de systèmes de filtration explique 0,45 µm et 0,2 µm des solutions pour la stabilisation microbiologique de l'eau en bouteille et les applications nécessitant une rétention élevée, ainsi que des conceptions permettant de vérifier l'intégrité ; ces chiffres décrivent des produits et des fonctions spécifiques, et ne constituent pas une règle universelle applicable à toutes les boissons. :chatgpt-content-reference{index=”0″}
Lorsque l’intégrité d’une membrane finale est cruciale, expliquez comment celle-ci est humidifiée, isolée, testée, purgée, vidangée et remise en service. Les essais de débit direct et de chute de pression constituent des méthodes non destructives reconnues, mais la pression d’essai autorisée et la valeur d’acceptation dépendent de la membrane et de l’ensemble concernés. La température, le volume d'essai en amont et le choix du gaz d'essai peuvent influencer le résultat. :chatgpt-content-reference{index=”1"}
J'aurais besoin du schéma et de la procédure d'utilisation pour répondre à une question simple : Que devient le produit conditionné depuis le dernier contrôle jugé conforme si le contrôle d'intégrité après utilisation s'avère non conforme ? La réponse nécessite la définition d'un délai, l'identification du lot concerné, une décision de mise en attente, une enquête et une autorisation de remise en circulation. Un point de contrôle dépourvu de ce processus de traitement n'est qu'un raccord en attente d'une procédure.
La partie en aval mérite une attention particulière. Une fois que le produit a franchi le filtre final, chaque vanne, point de prélèvement, purge, volume tampon, conduite de transfert et surface de remplissage en aval fait partie intégrante du circuit protégé. Un long parcours difficile à vidanger après le filtre peut réduire à néant l’intérêt de l’avoir placé près de la machine de remplissage. Le terme “ final ” désigne une position dans la séquence ; il ne rend pas pour autant inoffensif tout ce qui se trouve en aval.
Deux affaires traitées par la FDA montrent pourquoi des schémas soignés ne suffisent pas
J'utilise les rapports d'inspection avec prudence. Ils présentent des constatations documentées concernant des installations spécifiques, mais ne constituent pas une preuve qu'un système de filtration proposé aurait permis de remédier aux problèmes constatés dans ces installations.
Dans un 13 août 2024 : lettre d'avertissement de la FDA À l'intention de Waiakea Bottling, l'agence a indiqué qu'une étape finale du traitement de l'eau destinée à la production ne fonctionnait pas efficacement pour l'usage auquel elle était destinée. La lettre fait état de plaintes de consommateurs concernant la présence de corps étrangers visibles dans des bouteilles d'un litre et rapporte les conclusions d'un organisme tiers concernant un lot, notamment nombre de bactéries hétérotrophes en culture sur plaque supérieur à 5 700 UFC/mL et Pseudomonas aeruginosa : plus de 2 400 MPN/100 ml. La technologie de traitement et plusieurs paramètres d'exploitation ont été masqués. Il serait irresponsable de qualifier cela de défaillance du filtre à membrane ; la leçon à en tirer est qu'une étape de traitement final spécifique doit être assortie de limites d'exploitation mesurables et d'une mesure corrective lorsque les performances s'écartent de ces limites. :chatgpt-content-reference{index=”2"}
A 26 décembre 2024 : lettre d'avertissement de la FDA La lettre adressée à Baldwin Richardson Foods concerne une activité de production de boissons aseptiques, non laitières et à faible acidité, un procédé distinct soumis à ses propres exigences légales. La FDA a signalé l’absence ou l’insuffisance de registres relatifs à des facteurs critiques, l’absence de limites logicielles pour certains paramètres, ainsi que la distribution des produits avant l’examen des registres pertinents. La lettre aborde spécifiquement la saisie incomplète des temps de stérilisation lors du remplissage aseptique et un problème de limite supérieure concernant le débit d’air des filtres HEPA. Un schéma P&ID (pièce et schéma) du préfiltre liquide et du filtre final ne peut se substituer à un dossier de procédé aseptique, mais cette affaire soulève un point d'ingénierie plus général : une étiquette de capteur sur un schéma n'a guère de sens si ses limites, son comportement en cas d'alarme, son enregistrement et la décision de libération du lot ne concordent pas. :chatgpt-content-reference{index=”3″}
Il existe une autre limite utile quant à ce que la filtration peut prétendre. Dans un échantillonnage réalisé par la FDA sur 197 produits d'eau en bouteille collectés en 2023-2024, 10 présentaient des traces de PFAS ; la FDA a indiqué qu’aucune des concentrations détectées ne dépassait les concentrations maximales de contaminants dans l’eau potable fixées par l’EPA. Ces résultats ont été publiés ultérieurement. Les préfiltres à particules classiques et les membranes microbiennes ne devraient pas être commercialisés comme une solution universelle aux contaminants dissous tels que les PFAS. L’analyse des risques doit déterminer si un traitement différent est nécessaire. :chatgpt-content-reference{index=”4″}
Regroupez les alarmes, l'état des vannes et la destination du produit sur une seule page
Une ligne peut accumuler des alarmes sans que l’on puisse en prendre le contrôle. L’alerte “ ΔP élevé ” n’est utile que si l’opérateur sait à quel filtre elle se rapporte, quel seuil s’applique, si le remplissage se poursuit et ce qu’il advient du produit concerné. Il en va de même pour une pression en aval trop faible, un débit inattendu lors d’un test d’intégrité, une vanne de vidange ouverte ou un cycle de nettoyage incomplet.
Je structurerais l'analyse des liens de cause à effet autour des états réels :
Production autorisée : Élément correct installé ; contrôles sanitaires et d'intégrité requis réussis ; circuits de vidange et de nettoyage en place (CIP) isolés ; circuit de produit confirmé ; instruments disponibles.
Remplacement à venir : si la pression différentielle spécifique à une étape dépasse un seuil d'alerte, les équipes d'exploitation prévoient un arrêt contrôlé ou une commutation conformément à la procédure approuvée.
Production interrompue : si un paramètre critique défini ne répond pas aux exigences ou si la vérification requise au niveau de la barrière finale fait défaut, le produit de remplissage ne peut pas être acheminé par une voie non approuvée.
Produit en stock : l'événement a pu avoir une incidence sur les unités conditionnées ; le système enregistre une heure de début, une heure de fin, une plage de lots ou de séries, ainsi que le responsable de la gestion.
Remise en service : les travaux de remise en état, l'assainissement, les essais et l'autorisation documentée sont terminés.
Il s'agit là d'exigences de conception à évaluer, et non de valeurs de consigne universelles. Une limite de pression reprise d'une autre cartouche, d'un autre débit ou d'une autre boisson pourrait entraîner des déclenchements intempestifs ou permettre à l'élément sélectionné de fonctionner en dehors de ses spécifications. Le plan doit renvoyer aux spécifications contrôlées correspondant à ces valeurs et indiquer qui est habilité à les modifier.
Un contournement d'urgence est particulièrement facile à justifier lors de la mise en service. Si le filtre final est le dispositif de contrôle identifié pour un danger pertinent, une vanne de contournement capable d'acheminer le produit non traité vers la remplisseuse n'est pas un simple élément de commodité. Sa disposition physique, son verrouillage ou son contrôle d'accès, son indication et l'interdiction d'utilisation doivent faire l'objet d'un examen explicite. Un avertissement logiciel ne peut pas garantir de manière fiable la sécurité d'un circuit manuel non signalé.
Les circuits CIP font partie intégrante de la conception du système de filtration
C'est souvent au niveau du nettoyage qu'un schéma P&ID plausible devient inutilisable. Le flux de produit peut circuler sans encombre à travers un boîtier, tandis que le liquide de nettoyage en place (CIP) prend un raccourci, laisse une poche d'air en haut ou ne parvient pas à s'écouler par le bas. Un élément filtrant peut devoir être retiré avant un cycle de nettoyage particulier, tandis que le boîtier nu doit tout de même être entièrement exposé et vidangé. Ces choix relèvent de la conception de la conduite.
Indiquez les raccordements d'alimentation et de retour du CIP à leurs points de raccordement réels. Marquez les endroits où le produit et le CIP peuvent être séparés, les points de sortie de la solution de nettoyage, et précisez si le boîtier du filtre est nettoyé avec l'élément en place. Identifiez le fonctionnement de la purge et toute limite de pression pendant un cycle. Si la membrane finale nécessite une séquence distincte de désinfection ou de test d’intégrité, indiquez les raccordements et les vannes d’isolement nécessaires. Vérifiez ensuite la séquence par rapport aux instructions du fabricant de l’élément et à la validation du nettoyage du site.
Je reste sceptique face à la mention “ compatible CIP ” sans définition précise du circuit. Cela ne me permet pas de savoir si la fermeture, les joints, le cœur de la cartouche, les raccords et la tuyauterie en aval sont soumis aux conditions requises pendant la durée nécessaire. Elle ne m’indique pas non plus comment l’eau de rinçage est empêchée de contaminer le produit conditionné. La conductivité, la température, le débit, la durée ou tout autre paramètre peuvent être surveillés pour un cycle donné ; la procédure approuvée doit préciser ce qui est considéré comme la fin du cycle.
Pour un boîtier en contact avec le produit, je demanderais un contrôle de la capacité d'évacuation ainsi qu'une vérification de l'orientation réelle une fois installé. Même un magnifique réservoir peut retenir du liquide s’il est incliné par la tuyauterie mise en place sur site. Un évent placé à un endroit inaccessible en toute sécurité pour l’opérateur peut finir par servir de raccord de tuyau de fortune. L’ajustement sur site n’est pas ici une simple question de conception.
Comparer les différentes étapes avant de valider un bon de commande
Position sur la ligne
Utilisation habituelle
Les pièces que je demanderais à produire
Un détail des schémas P&ID qui passe souvent inaperçu
Filtre grossier, si nécessaire
Récupérer les débris de grande taille et protéger les équipements situés en amont
Profil des débris, choix de la maille, facilité de nettoyage, pression nominale
Évacuation, isolation, espace libre pour le retrait du panier, conformité aux normes d'hygiène
Préfiltre à sac ou à profondeur
Réduire la charge en matières solides au niveau de l'étape finale
Essai du produit, débit et évolution de la différence de pression, compatibilité
Prises de pression distinctes en amont et en aval ; isolation pour remplacement
Préfiltre fin, si cela se justifie
Prolonger la durée de vie de la membrane finale pour un aliment défini
Essai démontrant le bénéfice par litre commercialisable
Identification permettant d'éviter toute confusion avec l'élément final
Membrane finale ou traitement final spécifié
Respecter la dernière mission de filtration ou de traitement enregistrée
Validation spécifique au produit et contrôles d'intégrité ou de performance applicables
Ports de test, limite en aval, alarmes, réponse en cas de défaillance, traitement des lots
Interface de remplissage
Maintenir l'état atteint en amont
Données relatives à l'assainissement et à l'exploitation pour le tracé en aval
Chaque vanne, évent, point de prélèvement et volume retenu en aval de l'étage final
Ce tableau doit être interprété en fonction d'un produit et d'un processus concrets. Une cartouche métallique, par exemple, peut convenir à une application de rétention des solides nécessitant une solution robuste et lavable ; une boîtier à cartouche frittée en acier inoxydable à brides Le simple fait d'occuper la dernière case du schéma ne suffit pas à garantir qu'un élément constitue une barrière de protection adéquate pour la boisson finale. Demandez les preuves concrètes de la capacité de rétention de l'élément, le cahier des charges complet du boîtier et la méthode de nettoyage prévue une fois l'élément installé.
Comment j'évaluerais un schéma P&ID d'une ligne d'embouteillage de boissons
Tout d'abord, je trace le parcours du produit depuis la cuve en amont jusqu'à la buse de remplissage à l'aide d'un marqueur. Toute dérivation inexpliquée fait l'objet d'une question. Je trace les circuits CIP, d'eau de rinçage, de gaz comprimé et d'évacuation en plusieurs étapes distinctes. Ensuite, je compare la matrice d'état des vannes à chaque parcours. Un même raccordement commun peut se comporter de manière très différente en production et lors du nettoyage.
Deuxièmement, je teste la logique de l'instrumentation face à des défaillances réalistes. Si le préfiltre se bouche, l'opérateur peut-il l'identifier sans ouvrir le boîtier final ? Si la pression en aval chute, le système peut-il distinguer un remplisseur à court de produit d'un ensemble filtrant endommagé ? Si le transmetteur de pression tombe en panne, sa défaillance apparaît-elle comme un défaut ou comme un zéro rassurant ? Si l’alimentation électrique revient après une coupure, la production ne reprend-elle qu’après les vérifications requises ?
Troisièmement, j’examine les registres d’exploitation proposés. Quelles valeurs font l’objet d’une analyse de tendance ? Quels événements sont horodatés ? Le personnel chargé de la qualité peut-il déterminer ce qui a été rempli entre un dernier état conforme connu et le prochain état conforme vérifié ? Les conclusions de la FDA concernant Baldwin Richardson rappellent que le fait d’enregistrer “ Conforme ” sans indiquer les limites supérieure et inférieure complètes peut masquer l’événement qu’un ingénieur avait l’intention de détecter. :chatgpt-content-reference{index=”5″}
Enfin, je demande au personnel de maintenance et aux opérateurs de simuler le remplacement d'un élément. Où va le produit retenu ? Comment la pression est-elle évacuée ? Un élément peut-il être installé à l'envers ou dans la mauvaise position ? Quel joint est remplacé ? Qui vérifie que le boîtier est bien fermé, désinfecté et prêt à l’emploi ? Si leurs réponses nécessitent de l’improvisation, cela signifie que le dossier des schémas de tuyauterie et de raccordement (P&ID) et les procédures ne sont pas au point.
FAQ
Quelle est la différence entre les préfiltres et les filtres finaux dans l'embouteillage des boissons ?
Un préfiltre est une étape de filtration en amont choisie principalement pour éliminer une charge définie de matières solides et protéger les équipements ou les médias situés en aval, tandis qu'un filtre final est la dernière étape de filtration spécifiée avant le remplissage ; il est sélectionné en fonction d'un objectif distinct lié à la qualité du produit ou au contrôle microbiologique, et fait l'objet d'une vérification adaptée à cet objectif. Ces deux étapes doivent disposer d'identifiants distincts, de mesures de pression et de critères d'acceptation spécifiques.
Comment concevoir un schéma P&ID de filtration pour une ligne d'embouteillage ?
Le schéma P&ID de filtration d’une ligne d’embouteillage est conçu en définissant le produit, les risques, les modes de fonctionnement et les besoins de la machine de remplissage ; en plaçant chaque cuve, filtre, vanne, instrument, purge, vidange, point de prélèvement et raccord de nettoyage sur les circuits réels ; et en précisant les alarmes, les tests, les états autorisés des vannes et les mesures de gestion du produit associées à chaque situation critique. Examinez-le avec les services d'exploitation, de qualité, de maintenance, de contrôle et le fournisseur de filtres avant sa validation.
Faut-il toujours utiliser un filtre final de 0,2 µm ?
Un filtre final de 0,2 µm est une option de membrane utilisée pour des missions spécifiques et validées de rétention microbienne ; toutefois, la taille de ses pores ne suffit pas à elle seule à établir qu’il est nécessaire, efficace ou compatible avec toutes les boissons, car le produit, les organismes cibles, la séquence de traitement, la conception de la cartouche, les conditions de fonctionnement et le cadre réglementaire applicable déterminent le contrôle final approprié. Précisez d’abord la fonction ; sélectionnez et vérifiez ensuite l’élément.
Où faut-il installer les instruments de mesure de la pression différentielle ?
Les instruments de mesure de pression différentielle doivent mesurer la perte de charge au niveau de chaque étage de filtration, à des points de prélèvement placés de manière à représenter cet étage, afin de permettre aux opérateurs et aux systèmes de contrôle de distinguer l'encrassement du préfiltre de celui du filtre final, et de comparer chaque valeur mesurée aux limites fixées pour l'élément sélectionné, en fonction du débit, de la température et des conditions du produit concernés. Une lecture unique sur les deux boîtiers ne permet pas d'effectuer cette distinction diagnostique.
Un boîtier de filtre en acier inoxydable peut-il servir de filtre final ?
Un boîtier de filtre en acier inoxydable est un composant sous pression destiné à loger un élément filtrant ; il ne peut faire partie d'un ensemble de filtration finale que si l'ensemble complet (boîtier, cartouche, joints, raccords, méthode de nettoyage et performances en service) est conforme aux spécifications d'utilisation du produit et au plan de vérification. Le matériau du boîtier ne justifie à lui seul aucune allégation de rétention microbienne et ne garantit pas l'adéquation hygiénique.
Demander une révision de la ligne actuelle
Apportez le schéma P&ID actuel, le cahier des charges du produit, le débit maximal de remplissage, la procédure de nettoyage, les éléments filtrants prévus, ainsi que tous les relevés disponibles concernant la pression ou la contamination lors de la réunion de définition du boîtier. Demandez une révision annotée du tracé et une liste écrite des spécifications non résolues avant de passer commande. C'est à ce stade qu'un devis de filtre peut se transformer en décision d'ingénierie.