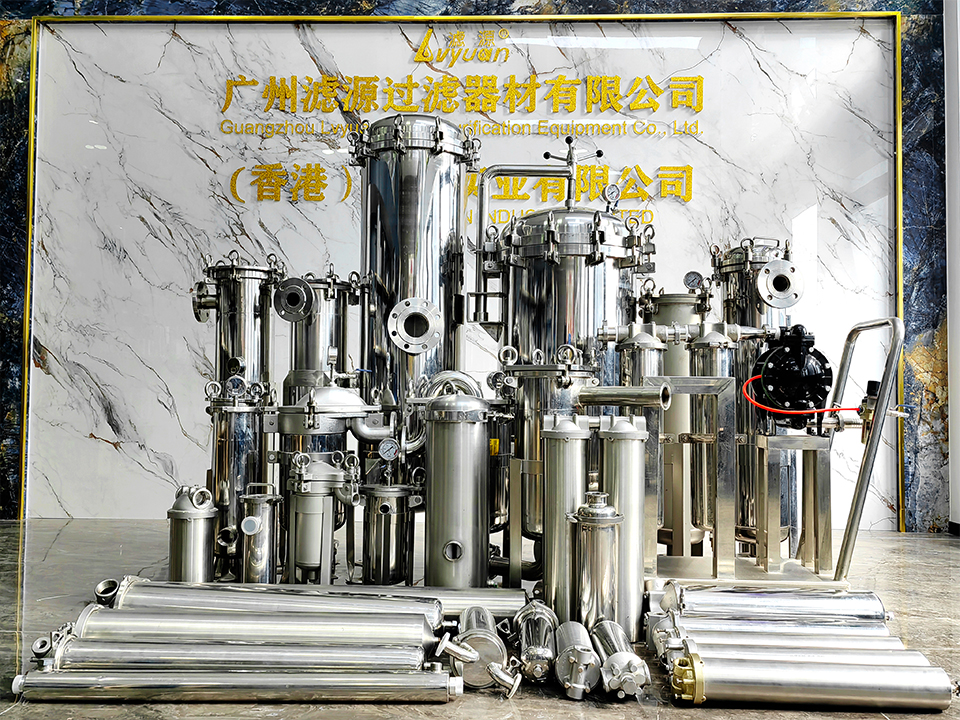
Guangzhou Lvyuan Water Purification Equipment Co. est un fabricant de filtres industriels fondé en 2009 qui conçoit et fabrique des boîtiers de filtre en acier inoxydable, des réservoirs d'eau stérile en acier inoxydable, des éléments filtrants, des sacs filtrants, des matériaux ultra-polymères et des produits filtrants frittés. Les acheteurs choisissent Lvyuan pour son support OEM/ODM, son contrôle qualité ISO9001 et ses certifications multi-pays.
Guangzhou Lvyuan Water Purification Equipment Co. Ltd.
Les boîtiers de filtre en acier inoxydable fissurés peuvent-ils être réparés par soudure ?
Parfois, oui. Un boîtier de filtre en acier inoxydable fissuré peut souvent être réparé par soudage lorsque la fissure est localisée, que le métal de base est une nuance austénitique soudable telle que le 304L ou le 316L, et que la cause première a été identifiée et éliminée. La réparation doit également respecter une procédure de soudage qualifiée et faire l’objet d’une inspection et d’essais a posteriori. La réparation n’est pas une bonne solution lorsque la fissure résulte d’une corrosion sous contrainte due aux chlorures, lorsque la fatigue a provoqué de multiples fissures, ou lorsque la soudure sous pression ne peut pas être correctement inspectée et testée. Elle n’est pas non plus une bonne solution lorsque le coût de la réparation avoisine celui d’une unité neuve. Pour les équipes de maintenance et d’approvisionnement, la véritable question n’est pas de savoir si un soudeur peut colmater la fissure. Il s’agit de déterminer si le boîtier sera sûr, étanche, hygiénique lorsque cela est requis, et s’il continuera à assurer l’étanchéité de ses cartouches après la réparation.
Dans quels cas la réparation par soudure est-elle justifiée, et dans quels cas le remplacement est-il plus sûr ?
La réparation par soudage est justifiée lorsque les quatre conditions suivantes sont réunies :
Le mécanisme de défaillance est bien compris.
La zone fissurée peut être entièrement retirée puis ressoudée.
La réparation peut faire l'objet d'une inspection et d'un essai de pression.
L'autorité compétente pour le navire accepte la réparation.
Un exemple typique est une petite fissure au niveau du talon ou du cordon de soudure, provoquée par un événement ponctuel tel qu'un serrage excessif d'un bouchon ou un seul coup de bélier.
Le remplacement est généralement plus sûr lorsque la fissure semble indiquer une dégradation de l'ensemble du boîtier plutôt qu'un problème localisé. C'est le cas, par exemple, de la fissuration par corrosion sous contrainte, d'un réseau de fines fissures ou d'une fissure qui réapparaît après une réparation antérieure. Un autre signe est la présence d'une paroi mince présentant une perte d'épaisseur due à la corrosion par piqûres ou par crevasses, où il reste peu de métal sain sur lequel souder.
Ces deux résultats dépendent de la cause ; c'est pourquoi la section suivante doit être consultée avant toute décision concernant le soudage.
Pourquoi les boîtiers de filtre en acier inoxydable se fissurent-ils ?
Les fissures ont des origines diverses et ne réagissent pas toutes de la même manière aux réparations. Il faut d'abord en identifier la cause.
Fatigue due aux cycles de pression et aux coups de bélier
Les démarrages de pompes, les claquements de vannes, les pulsations des pompes doseuses et les cycles marche/arrêt soumettent le corps de pompe à des contraintes répétées. Les fissures de fatigue apparaissent généralement au niveau des concentrateurs de contraintes : soudures entre la buse et le corps, fixations des supports, pieds de soudure et zones de transition au niveau des brides ou des têtes. Une réparation par soudure qui présente un profil plus anguleux que la soudure d’origine peut à nouveau céder pour la même raison.
À cela s'ajoute l'obstruction du filtre. À mesure que les cartouches s'encrassent, la pression différentielle augmente. Si le système ne dispose pas de dispositif de décharge ou de dérivation, la pression en amont peut grimper jusqu'à atteindre la hauteur de coupure de la pompe. Les caractéristiques techniques des cartouches jouent ici un rôle important dans le diagnostic. La page du fabricant consacrée à ses cartouche filtrante plissée industrielle destinée à la filtration de processus indique une plage de pression allant jusqu'à 4–5,5 bars pour cette série de cartouches. Ces chiffres concernent l'élément filtrant, et non le boîtier. Toutefois, si vos intervalles de remplacement sont déterminés par une pression différentielle proche de la limite de l'élément filtrant, le boîtier subit probablement les mêmes pics de pression.
Fissuration par corrosion sous contrainte due aux chlorures
Les aciers inoxydables austénitiques, tels que les nuances 304 et 316, peuvent se fissurer lorsque des contraintes de traction, la présence de chlorures et, généralement, une température élevée se combinent. Ces fissures sont souvent ramifiées et peuvent ressembler à un fin réseau plutôt qu'à une ligne nette. Les contraintes résiduelles issues du formage et du soudage constituent une part importante de la charge de traction. Le soudage de réparation ajoute davantage de contraintes résiduelles à un métal déjà endommagé. C'est pourquoi, en cas de fissuration sous contrainte (SCC), il est généralement recommandé de procéder à un remplacement ou à un changement de matériau, par exemple en optant pour un alliage plus résistant, plutôt que de ressouder la pièce avec la même nuance. Un ingénieur en matériaux doit confirmer ce diagnostic.
Défauts de fabrication et de soudure
L'absence de fusion, la fissuration à chaud, les fissures en cratère et les contre-dépouilles peuvent toutes donner lieu à des fissures en service. Si un boîtier présente une défaillance prématurée, un défaut de fabrication peut en être la cause. Il s'agit autant d'une question de garantie et de qualité du fournisseur que d'une question de réparation ; il convient donc de consigner la défaillance avant de procéder à tout meulage.
Surcharge mécanique et gel
L'eau qui gèle à l'intérieur d'un boîtier à l'arrêt peut déformer ou fendre les coques minces. Un serrage excessif des boulons à œil ou des colliers de serrage, les contraintes exercées sur les tuyaux en raison d'un mauvais alignement des raccords d'entrée et de sortie, ainsi que les vibrations provenant de tuyauteries non soutenues peuvent également provoquer des fissures au niveau des soudures. Dans ces cas-là, la réparation est généralement possible, à condition que la charge soit corrigée.
En quoi consiste une réparation par soudure correcte ?
Une réparation fiable ne se résume pas à “ meuler et souder ”. Demandez à n'importe quel réparateur de vous expliquer en détail les étapes suivantes.
Isoler, consigner et décontaminer. Dépressurisez, vidangez et nettoyez le boîtier. Photographiez la fissure, notez les informations figurant sur la plaque signalétique et consignez les conditions d'exploitation. Les contaminants tels que les huiles, les solvants ou les résidus de traitement provoquent une porosité et des fissures au niveau de la soudure.
Vérifiez le métal de base. Utilisez l'identification positive des matériaux (PMI) pour vérifier la nuance. Les boîtiers vendus comme “ inoxydables ” peuvent être en 304, 316, 316L ou dans une nuance à plus faible teneur en nickel, et le choix du métal d'apport dépend de la nuance réelle.
Cartographiez la fissure dans son intégralité. Le contrôle par ressuage est la méthode de contrôle de surface habituellement utilisée pour l'acier inoxydable austénitique, car ce matériau est non magnétique. Il convient d'utiliser des agents de ressuage dont la teneur en chlorure et en soufre est contrôlée, et d'éliminer tout résidu.
Éliminez complètement la fissure. Meuler ou usiner jusqu’à ce que le contrôle par ressuage ne révèle aucune anomalie, puis préparer une rainure accessible au soudeur afin qu’il puisse la combler. Le perçage de trous d’arrêt au niveau des extrémités des fissures constitue une mesure temporaire et non une réparation.
Effectuer le soudage selon une procédure homologuée. Le soudage à l'arc sous gaz avec électrode de tungstène (GTAW/TIG) est couramment utilisé pour les enveloppes minces en acier inoxydable. L'utilisation d'un métal d'apport à faible teneur en carbone, tel que le 308L pour le 304 ou le 316L pour le 316, est une pratique courante, mais elle doit être spécifiée par l'ingénieur en soudage. Un faible apport de chaleur limite la déformation et empêche le métal d'atteindre la plage de température à laquelle se forment des carbures de chrome aux joints de grains (sensibilisation). Sur les boîtiers destinés à un usage sanitaire ou critiques pour le processus, il convient d'effectuer un balayage arrière de l'intérieur avec un gaz inerte afin d'éviter l'oxydation du côté racine.
Vérifier et tester. Répétez le contrôle par ressuage sur la soudure terminée. Une radiographie ou d’autres méthodes volumétriques peuvent être nécessaires pour les soudures bout à bout, selon la réglementation en vigueur. Procédez ensuite à un essai de pression. Si vous effectuez un essai hydraulique, utilisez de l’eau à faible teneur en chlorure et séchez le récipient après l’essai, car la présence d’eau résiduelle contenant du chlorure favorise la corrosion par piqûres et la corrosion sous contrainte (SCC).
Remettre la surface en état. La teinte due à la chaleur réduit la résistance à la corrosion. Éliminez-la par décapage, électropolissage ou nettoyage mécanique et chimique, puis procédez à la passivation. Pour les applications sanitaires, remettez également en état la finition interne et vérifiez l'absence de fissures au niveau de la réparation.
Enregistrez tout. La procédure, la qualification du soudeur, le lot de métal d'apport, les résultats des contrôles et la pression d'essai doivent figurer dans le dossier de l'équipement.
Le recuit de détente de l'ensemble du récipient ne constitue pas ici une solution pratique. Le traitement thermique de l'acier inoxydable austénitique comporte un risque de sensibilisation, et le recuit de mise en solution de l'ensemble du boîtier est rarement réalisable sur site.
Qui est habilité à réparer un boîtier sous pression ?
De nombreux boîtiers de filtre sont considérés comme des récipients sous pression au sens de la loi, mais tous ne portent pas le marquage de conformité. Le cas de votre boîtier dépend de la pression nominale, du volume, de la norme de construction et de la juridiction applicable. Vérifiez la plaque signalétique et toute fiche technique fournie par le fabricant.
Pour un récipient certifié par un code, les réparations des éléments sous pression sont généralement régies par les règles d'exploitation. En Amérique du Nord, cela renvoie généralement au Code d’inspection du National Board (NBIC), partie 3, qui couvre les réparations et les modifications, ainsi qu’à la section IX de l’ASME pour les procédures de soudage et la qualification des soudeurs. La norme ASME PCC-2 définit les méthodes de réparation applicables aux équipements sous pression et aux canalisations. Dans de nombreuses juridictions, cela implique le recours à un organisme de réparation agréé et à un inspecteur agréé. En Europe, les réglementations nationales relatives à l’exploitation en service et l’évaluation de conformité initiale prévue par la directive relative aux équipements sous pression peuvent s’appliquer. Vérifiez les exigences locales avant le début des travaux et confirmez les règles avec le prestataire de réparation, l’assureur et l’inspecteur agréé, le cas échéant.
Pour un boîtier sanitaire ou industriel non soumis à la réglementation et à basse pression, les exigences légales sont peut-être moins strictes, mais votre propre évaluation des risques ne l'est pas pour autant. Une soudure non conforme sur un récipient contenant un fluide chaud ou dangereux reste un danger. Précisez les mêmes procédures, inspections et essais certifiés.
Réparer ou remplacer ? Tableau d'aide à la décision
Le tableau ci-dessous constitue un guide de sélection qualitative et ne saurait se substituer au jugement technique. Il ne contient aucune donnée mesurée.
Scénario « Crack »
Cause probable
Faisabilité de la réparation
Principales conditions ou risques
Décision type
Petite fissure au niveau d'un talon de soudure, métal propre tout autour
Surcharge mécanique, pic de pression ponctuel
Souvent viable
Corriger la charge ; éliminer complètement la fissure ; refaire le test
Réparation avec inspection et essai de pression
Fissure au niveau de la buse ou de la soudure de renfort après des cycles répétés
Fatigue au niveau d'un concentrateur de contraintes
Conditionnel
La réparation risque d'échouer à nouveau si la géométrie, les supports ou les pulsations de pression ne sont pas corrigés.
Ne réparer qu'en modifiant la conception ; sinon, remplacer
Fissures ramifiées ou formant un réseau fin, souvent à proximité des soudures
SCC au chlorure
Pauvre
Des contraintes résiduelles et une exposition aux chlorures persistent ; le métal adjacent est probablement affecté
Remplacer ; envisager un alliage plus résistant
Fuite traversant la paroi au niveau d'une cavité ou d'une fissure
Corrosion localisée
Mauvais à moyen
L'épaisseur restante du mur est incertaine ; d'autres fosses sont probablement présentes à proximité
Mesurer l'épaisseur ; remplacer généralement
Fissure au niveau de la bride de fermeture, du siège du couvercle ou du siège de la cartouche
Surcharge ou défaut de fabrication
Conditionnel
Une déformation peut compromettre l'étanchéité des surfaces d'appui ; il convient de vérifier la planéité.
Ne procéder à la réparation que si les surfaces d'étanchéité peuvent être vérifiées
Fissure précoce dans un logement neuf
Défaut de fabrication
Il ne s'agit pas d'une réparation d'entretien
La garantie et l'analyse des causes profondes sont prioritaires
Enregistrer le document, puis le renvoyer ou le remplacer conformément aux conditions du fournisseur
Réapparition d'une fissure au niveau d'une réparation antérieure
Cause jamais éliminée
Pauvre
Des doutes planent déjà sur les contraintes résiduelles et la qualité des soudures
Remplacer
La réparation la moins chère est-elle vraiment la solution la plus économique ?
Pas forcément. Un devis de réparation peu élevé couvre généralement la soudure, mais pas le coût total de l'intervention. Le coût total comprend :
Inspection et essais.
Restauration de surface.
Documentation.
Temps d'arrêt.
Perte du produit en cas d'échec de la réparation pendant l'utilisation.
Le coût d'une nouvelle réparation.
Prenons un exemple à titre d'illustration, et non un cas réel de client. Une usine répare une soudure fissurée sur un boîtier de process en acier inoxydable et le remet en service. La fissure a été causée par les pulsations de la pompe, et personne n'a amorti ces pulsations. La soudure a passé avec succès le contrôle par ressuage, mais le boîtier se fissure à nouveau à côté de la nouvelle soudure au cours de la saison de production suivante. La soudure était solide. La réparation a traité le symptôme, et non la cause.
L'inverse est également vrai. Le remplacement d'un boîtier n'est pas systématiquement la solution la plus sûre ou la moins coûteuse si la défaillance était due à une surcharge ponctuelle et si une réparation effectuée par un professionnel est rapide et bien documentée. Une règle de bon sens consiste à réparer lorsque la cause est identifiée et peut être éliminée, et à remplacer lorsque la cause est systémique ou lorsque le coût de la réparation avoisine celui du remplacement.
En quoi les réparations par soudure affectent-elles l'ajustement et l'étanchéité des cartouches ?
Le retrait et la déformation dus à la soudure peuvent déplacer les surfaces d'étanchéité. À proximité de la bride de fermeture, du siège du couvercle ou du siège de la cartouche, même un léger changement peut créer un chemin de dérivation. Le liquide non filtré contourne alors l'élément. Après toute réparation à proximité de ces zones, vérifiez la planéité de la bride, l'état de la rainure du joint torique ou du siège du joint d'étanchéité, ainsi que le siège inférieur qui maintient la cartouche en place.
Les raccords d'extrémité des cartouches constituent le point de contrôle suivant. Les cartouches utilisent généralement des adaptateurs DOE (double extrémité ouverte), de type 222 ou 226, plats ou à ailettes, et sont disponibles en plusieurs longueurs. Le fabricant cartouche filtrante plissée remplaçable Cette page, par exemple, présente plusieurs options de raccordements d'extrémité et de joints d'étanchéité. Si une réparation modifie la position ou l'alignement du siège, un type de raccordement qui assurait auparavant l'étanchéité peut ne plus être efficace.
La longueur et le diamètre de la cartouche ont également leur importance. Un élément plus long, tel qu’un Cartouche en PP plissée de 40 pouces et 5 microns, avec raccord d'extrémité à joint torique, est plus sensible à l'alignement et à la hauteur de la selle qu'un modèle court. Le Cartouche plissée en fibre de carbone activée de 30 pouces est référencé avec un diamètre extérieur de 69 mm et des extrémités plates ou à ailettes de type 222/226. Si un boîtier est réparé et que l'acheteur change ensuite de format de cartouche, il convient de vérifier la compatibilité du nouvel élément avec la géométrie interne du boîtier.
Le matériau des joints est un élément distinct. Le silicone, l'EPDM, le FKM et le NBR sont les options couramment utilisées pour les cartouches plissées, et le choix approprié dépend du fluide et de la température. Lorsque vous pouvez spécifier les joints, le cartouche à membrane en fibres plissées Cette page présente une gamme d'options de joints et de raccords d'extrémité qui illustrent les choix à comparer. Veillez à toujours tester l'ajustement avec l'élément réel avant toute utilisation en production.
Quelles conditions de fonctionnement devez-vous revérifier avant le redémarrage ?
Un boîtier réparé est réintégré dans le même système qui l'avait endommagé. Vérifiez à nouveau les limites de fonctionnement au lieu de partir du principe qu'elles n'ont pas changé.
Température. Les pages produits de ce fabricant indiquent différentes limites selon le type de cartouche. Les Cartouche sédimentaire plissée de 10 pouces est homologué pour des températures allant jusqu’à 65–80 °C et une pression différentielle de 4 à 5,5 bars, tandis que le cartouche filtrante plissée en polyester est spécifiée jusqu'à 60 °C. C'est la limite la plus basse parmi le boîtier, les joints et la cartouche qui détermine les caractéristiques du système. C'est également dans les environnements chauds et chlorurés que le risque de corrosion sous contrainte (SCC) est le plus élevé ; la température est donc également un facteur important pour le boîtier.
Chimie des fluides. La teneur en chlorure, les produits chimiques de nettoyage et les désinfectants ont un impact tant sur l'alliage du boîtier que sur le média filtrant de la cartouche. La compatibilité dépend du fluide, de la température et de la conception, comme le reconnaît le fabricant lui-même sur son site. Vérifiez chaque élément en fonction de votre fluide.
Comportement sous pression. Vérifiez la hauteur de refoulement de la pompe, le réglage de la soupape de sécurité et la présence éventuelle d'un système de surveillance de la pression différentielle. Les coups de bélier et le fonctionnement à vide sont des causes fréquentes de fissures récurrentes. Si vous redéfinissez les spécifications des éléments dans le cadre de la remise en service, le cartouche filtrante plissée à usage industriel Cette plage indique des pressions allant jusqu’à 4–5,5 bars et divers fluides, ce qui facilite la comparaison avec votre point de fonctionnement réel.
Format cartouche. Si l'ancien boîtier utilisait des embouts à centre ouvert et des longueurs standard, un format tel que le Cartouche filtrante plissée en PE Dotés d'embouts à centre ouvert et disponibles en plusieurs longueurs, ces produits peuvent répondre à des besoins de remplacement ou d'approvisionnement d'origine. Les mêmes vérifications de compatibilité s'appliquent.
Que devez-vous consigner et demander avant d'approuver une réparation ?
Avant d'autoriser une réparation par soudure, rassemblez les informations ci-dessous. Elles permettront à un ingénieur ou à un atelier de réparation d'évaluer l'intervention et faciliteront l'établissement d'un devis de remplacement si la réparation est refusée.
Identité du logement : fabricant, modèle, numéro de série, informations figurant sur la plaque signalétique et tout rapport technique fourni par le fabricant.
Matériau et épaisseur : teneur confirmée du métal de base (PMI) et épaisseur de paroi restante à proximité de la fissure.
Conditions de conception et d'exploitation : la pression et la température de conception, la plage de fonctionnement réelle, le type de pompe et tout phénomène de coup de bélier connu.
Fluide : la teneur en chlorure, les produits chimiques utilisés pour le nettoyage ou la désinfection, et si le service est sanitaire ou hygiénique.
Preuves liées au crack : les photos, l'emplacement, la longueur, s'il s'agit d'une installation traversant le mur, ainsi que les éventuelles réparations antérieures.
Hypothèse de cause : la fatigue, la fissuration sous contrainte cyclique (SCC), la surcharge, la corrosion ou un défaut de fabrication, et quelles mesures seront prises pour éviter que cela ne se reproduise.
Conditions d'admission : les contrôles non destructifs requis, l'essai de pression, l'état de surface, la documentation, ainsi que la personne chargée d'approuver les travaux.
Calendrier et alternatives : la tolérance aux temps d'arrêt, la disponibilité d'un boîtier de rechange ou de remplacement, ainsi que le format et la longueur de la cartouche à utiliser par la suite.
Posez ensuite ces quatre questions au prestataire de réparation :
Quelles sont la procédure et la qualification du soudeur applicables ?
Comment les déformations au niveau des surfaces d'étanchéité seront-elles maîtrisées et contrôlées ?
Quels tests allez-vous effectuer et consigner ?
Que recommandez-vous si la cause profonde ne peut pas être identifiée ?
Un fournisseur incapable d'y répondre clairement représente un risque, quel que soit le prix proposé.
Questions fréquemment posées
Est-il possible de souder un boîtier de filtre en acier inoxydable fissuré ? Souvent, oui, à condition que le métal de base soit soudable, que la fissure soit localisée et que la cause ait été éliminée. Il convient d’utiliser une procédure homologuée, de procéder à un contrôle par ressuage et à un essai de pression. La fissuration par corrosion sous contrainte ou la présence de réseaux de fatigue indiquent généralement la nécessité d’un remplacement.
Quel métal d'apport utilise-t-on pour réparer des boîtiers en acier inoxydable 304 ou 316 ? Il est courant d'utiliser des métaux d'apport à faible teneur en carbone, tels que le 308L pour le 304 ou le 316L pour le 316. L'ingénieur en soudage doit valider ce choix après avoir vérifié la nuance réelle du métal de base, car les boîtiers ne sont pas toujours de la nuance supposée.
Une réparation par soudure nécessite-t-elle l'intervention d'un inspecteur agréé ? Cela dépend du fait que l'enveloppe soit ou non un récipient sous pression homologué, ainsi que de la réglementation locale. Dans de nombreuses juridictions, les réparations des pièces sous pression doivent être effectuées par un organisme de réparation agréé et contrôlées par un inspecteur agréé. Vérifiez la plaque signalétique et consultez les autorités locales.
Comment savoir si une fissure est due à la corrosion sous contrainte ? Les fissures de type SCC sont souvent fines et ramifiées ; elles apparaissent généralement à proximité des soudures ou des zones soumises à des contraintes, dans des environnements chauds et riches en chlorures. L'inspection visuelle seule n'est pas fiable. Un ingénieur en matériaux ou un laboratoire de métallurgie doit confirmer le diagnostic avant toute réparation.
Faut-il procéder à une passivation après avoir réparé de l'acier inoxydable ? Oui, dans la plupart des cas. Le soudage laisse des traces de coloration dues à la chaleur et peut altérer la couche d'oxyde protectrice. Il convient d'éliminer ces traces, puis de procéder à une passivation et de restaurer la finition lorsque l'hygiène ou la résistance à la corrosion sont des critères importants.
Un boîtier réparé permettra-t-il toujours d'assurer une étanchéité correcte des cartouches ? Pas toujours. Le retrait de soudure au niveau du siège du couvercle, de la bride ou du siège de la cartouche peut entraîner une fuite. Vérifiez la planéité, l’étanchéité des sièges et l’ajustement de la cartouche par rapport à l’élément réel, y compris le type et la longueur du raccord d’extrémité, avant de remettre le boîtier en service.
Dans quels cas est-il plus économique de remplacer un boîtier fissuré plutôt que de le réparer ? Le remplacement s'avère souvent la solution la plus avantageuse lorsque les fissures sont généralisées, que la réparation nécessite des contrôles et des essais approfondis, que les temps d'arrêt sont coûteux ou que le coût de la réparation avoisine celui d'un appareil neuf. Une réparation bon marché n'est pas la solution la plus économique si elle échoue à nouveau.