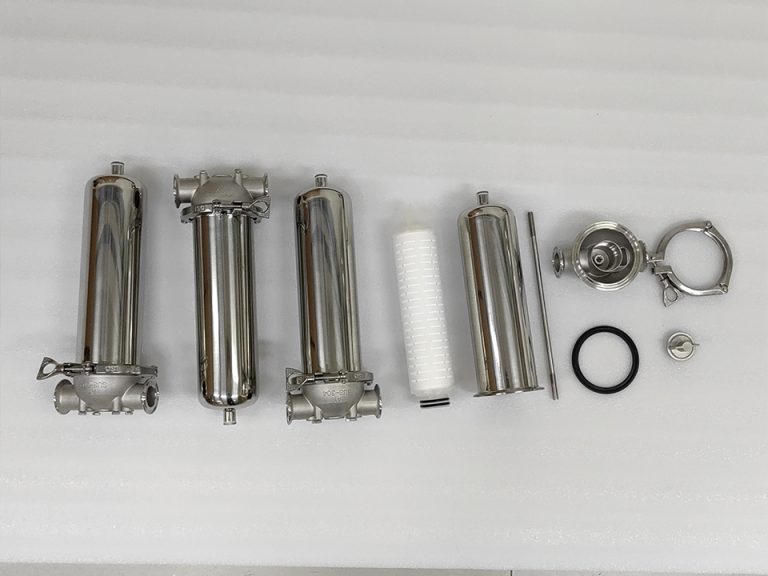
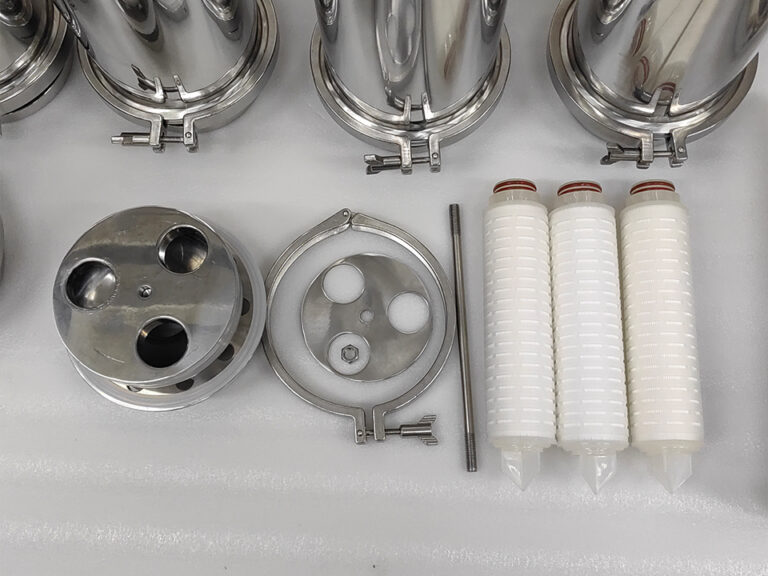
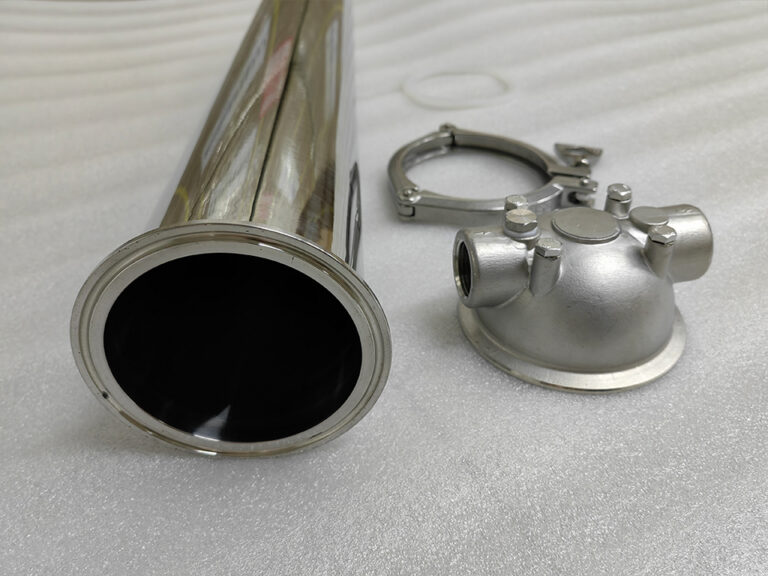
Guangzhou Lvyuan Water Purification Equipment Co. est un fabricant de filtres industriels fondé en 2009 qui conçoit et fabrique des boîtiers de filtre en acier inoxydable, des réservoirs d'eau stérile en acier inoxydable, des éléments filtrants, des sacs filtrants, des matériaux ultra-polymères et des produits filtrants frittés. Les acheteurs choisissent Lvyuan pour son support OEM/ODM, son contrôle qualité ISO9001 et ses certifications multi-pays.
Guangzhou Lvyuan Water Purification Equipment Co. Ltd.
Liste de contrôle pour la mise en service des boîtiers de filtre en acier inoxydable
Un boîtier de filtre en acier inoxydable peut passer avec succès les contrôles en usine et pourtant poser des problèmes dès sa première semaine sur site. Les causes les plus courantes sont un joint torique mal positionné, une poche d’air emprisonnée, un joint de collier de serrage désaxé ou un panier dont la finesse de maille n’a jamais été vérifiée par rapport aux exigences réelles du procédé. La mise en service est la séquence de contrôles qui permet de vérifier que le boîtier correspond à la commande, qu’il est installé sans contrainte, qu’il est propre pour son utilisation, qu’il est étanche et ventilé, et qu’il fonctionne dans les limites prévues avant de protéger une pompe, une ligne de production ou un lot client. Cette liste de contrôle s’adresse aux ingénieurs, aux responsables de la maintenance et de l’exploitation, ainsi qu’aux équipes d’achat chargées de définir les spécifications et de valider les boîtiers, les filtres et les modules de filtration. Elle suit l’ordre des opérations sur site et indique les différences de contrôle entre les filtres, les boîtiers à cartouche et les unités mobiles.
En quoi consiste la mise en service d'un boîtier de filtre en acier inoxydable ?
La mise en service d'un boîtier de filtre en acier inoxydable consiste à vérifier, dans l'ordre, que l'unité livrée est conforme au cahier des charges et qu'elle est installée avec un support et un accès adéquats. Cela implique également que l'unité ait été nettoyée et rincée, que ses éléments et joints soient correctement positionnés, qu'elle se remplisse et se purge sans air emprisonné, et qu'elle résiste à la pression sans fuite. La dernière étape consiste à enregistrer les valeurs de référence de la perte de charge et du débit à l'état propre.
Elle se distingue de deux activités connexes. Un essai de réception en usine est effectué chez le fournisseur et permet de vérifier l'unité telle qu'elle a été construite. La mise en service de routine a lieu à chaque redémarrage de la ligne et ne reprend qu'une partie de cette liste. La mise en service définitive est l'activité ponctuelle réalisée sur site qui permet de valider l'ensemble de l'installation, y compris la tuyauterie, les instruments et les procédures d'exploitation liées au bâtiment.
La pertinence des éléments de cette liste dépend de l'usage prévu. Un filtre de protection à mailles larges installé sur une conduite d'eau à usage général ne nécessite pas la même documentation qu'un boîtier hygiénique monté sur une conduite d'eau destinée aux boissons ou à l'eau purifiée. Les étapes ci-dessous indiquent les cas où une rigueur accrue est justifiée.
Étape 1 : Vérifier la conformité de la livraison par rapport au cahier des charges d'achat
Faites-le avant de mettre quoi que ce soit en place. Les erreurs détectées à ce stade ne nécessitent qu'un simple coup de fil. Celles détectées après le soudage des canalisations entraînent un arrêt de production.
Plaque signalétique et étiquette. Vérifiez le modèle, le numéro de série, la pression nominale et la température nominale, et assurez-vous que ces valeurs correspondent à celles indiquées dans la fiche technique que vous avez approuvée.
Nuance de matériau. Les nuances SS304 et SS316L sont toutes deux couramment utilisées pour ces produits, mais elles ne sont pas interchangeables dans des environnements de nettoyage contenant des chlorures ou agressifs. Si des rapports d'essais des matériaux ont été fournis avec la commande, veillez à faire correspondre les numéros de coulée à ceux de la cuve.
Raccords de process. Vérifiez le type et la taille du raccord : Tri-Clamp, soudé, fileté sanitaire, NPT, BSP ou à bride. Pour les brides, vérifiez la norme, la classe de pression et la face de contact par rapport au tuyau correspondant.
Élément et panier. Vérifiez le type de perforation ou de maillage, la longueur de la cartouche et le type d'embout (par exemple DOE, 222/SOE ou 226/SOE sur les boîtiers de cartouche). Une incompatibilité de type ne se manifestera pas comme un défaut évident tant que le boîtier ne sera pas soumis à un débit.
Matériau du joint. Vérifiez la compatibilité des matériaux des joints et des joints toriques avec le fluide, la température et les produits chimiques de nettoyage, y compris ceux utilisés lors des cycles de désinfection.
Finition de surface. Si la commande prévoit un polissage miroir ou un électropolissage, consultez la documentation du fournisseur relative à la finition et procédez à un contrôle visuel de la surface en contact avec le fluide.
Dommages liés au transport. Vérifiez que les surfaces d'étanchéité, les bagues de serrage, les profils filetés et le rebord du panier ne présentent ni bosses ni rayures. Une surface d'étanchéité rayée est synonyme de fuite dès que la pression s'exerce.
Étape 2 : Vérifier l'installation
Les erreurs d'installation mécanique sont à l'origine de davantage de problèmes de démarrage que les défauts matériels, car elles sont faciles à commettre et difficiles à détecter une fois que l'appareil est en marche.
Accompagnement et orientation. Les boîtiers de cartouches verticaux doivent reposer sur leurs pieds ou leurs supports sans subir la charge exercée par la tuyauterie. Le sens d'écoulement des filtres est indiqué sur le corps de l'appareil, et la branche du panier doit être orientée conformément aux spécifications du fabricant afin que les débris s'accumulent dans le panier et puissent être évacués. Respectez le schéma d'installation plutôt que les pratiques locales.
Contrainte dans les tuyaux. N'utilisez pas de colliers de serrage ni de boulons de bride pour remettre en place des tuyauteries mal alignées. Les contraintes exercées au niveau du raccord se traduisent par la suite par des joints qui fuient ou des surfaces d'étanchéité déformées.
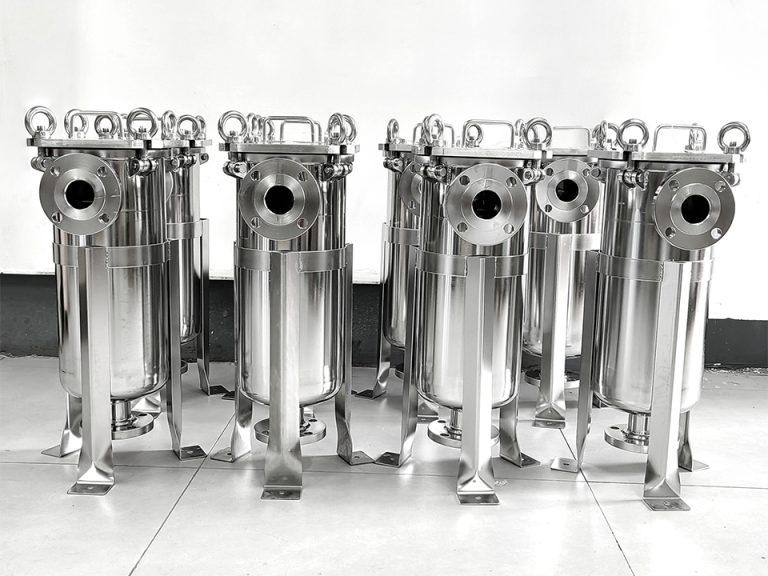
Accès pour la maintenance. Vérifiez que le couvercle s'ouvre, que le panier peut être retiré et que les cartouches peuvent être retirées. C'est un détail qu'on oublie facilement avec les éléments longs. A boîtier sanitaire à cartouches multiples Il peut être configuré pour des cartouches d'une longueur comprise entre 10″ et 40″, conformément à ses caractéristiques techniques ; toutefois, un élément de 40″ nécessite un espace libre supérieur à celui prévu par le boîtier lui-même.
Purge, vidange et instruments. Placez l'évent au point le plus haut et le purgeur au point le plus bas. Installez des manomètres en amont et en aval, ou vérifiez que le manomètre fourni est placé du bon côté, afin de pouvoir lire directement la perte de charge. Acheminez l'évacuation du purgeur vers un emplacement sûr, en particulier en cas d'utilisation avec des fluides chauds, des produits chimiques, du gaz ou de la vapeur, et convenez-en avec votre ingénieur de procédés.
Étape 3 : Nettoyer, passiver si nécessaire et rincer
Les équipements neufs en acier inoxydable sont rarement prêts à recevoir le produit dès leur livraison. La fabrication laisse des traces d’huile, et les opérations de soudage sur chantier, le meulage ou le contact avec des outils en acier au carbone peuvent laisser des particules de fer à l’état libre à la surface.
ASTM A967 traite des traitements de passivation chimique des pièces en acier inoxydable. Il aborde les précautions à prendre lors du nettoyage et du détartrage, le rinçage visant à interrompre la réaction de passivation, ainsi qu’un test de détection du fer libre assorti de critères d’acceptation. Concrètement, les acheteurs ont tout intérêt à poser trois questions :
Le boîtier a-t-il été soumis à un traitement de passivation par le fabricant ?
Quel examen l'a confirmé ?
Est-ce que le fait de procéder à des travaux de soudure ou de meulage sur place après coup implique qu'un nouveau traitement local soit nécessaire ?
Deux précisions permettent d'éviter les erreurs de spécification :
La passivation et le polissage sont deux opérations distinctes. La passivation concerne l'état chimique de la surface. Le polissage miroir et l'électropolissage sont des options de finition de surface qui influent sur la facilité de nettoyage ; elles doivent donc être précisées séparément.
Une norme d'hygiène ne s'applique que si vous y faites référence. Les Norme ASME BPE concerne la conception d'équipements destinés aux bioprocédés, à l'industrie pharmaceutique, aux soins personnels et à d'autres applications exigeant un niveau d'hygiène élevé. Une ligne de production alimentaire, de boissons ou d'eau de process peut ne pas en avoir besoin, et un boîtier n'est pas considéré comme “ BPE ” simplement parce qu'il est poli.
Rincez avant d'y introduire les ingrédients. Les projections de soudure, le tartre des tuyaux, les fragments de joints et les débris de chantier obstruent les nouvelles cartouches en quelques heures. Rincez la nouvelle conduite à l'aide d'un raccord de dérivation ou en retirant les cartouches, puis suivez la procédure de nettoyage ou de désinfection en vigueur sur votre site. Dans le cas d'une crépine à panier, il est acceptable et même recommandé de procéder au rinçage sans retirer le panier. Inspectez et nettoyez le panier par la suite, car il aura retenu la première quantité de débris.
Étape 4 : Installer les composants et refermer le boîtier
C'est à cette étape que surviennent la plupart des fuites précoces et des problèmes de dérivation.
Mettez les joints en place avant de fermer. Instructions du fabricant pour un Boîtier 3M de conception sanitaire à haut débit Demandez à l'installateur de vérifier que le joint torique est correctement positionné dans la rainure du boîtier avant de refermer le couvercle. Manuel d'utilisation des boîtiers de cartouches à un ou plusieurs compartiments d'Entegris précise qu’un mauvais alignement du joint torique entraînera des fuites. Ces documents concernent des produits spécifiques, mais le principe s’applique à tout boîtier équipé d’un joint torique ou d’un joint d’étanchéité : inspectez-le, humidifiez-le ou lubrifiez-le uniquement selon les instructions du fabricant, positionnez-le correctement, puis fermez-le.
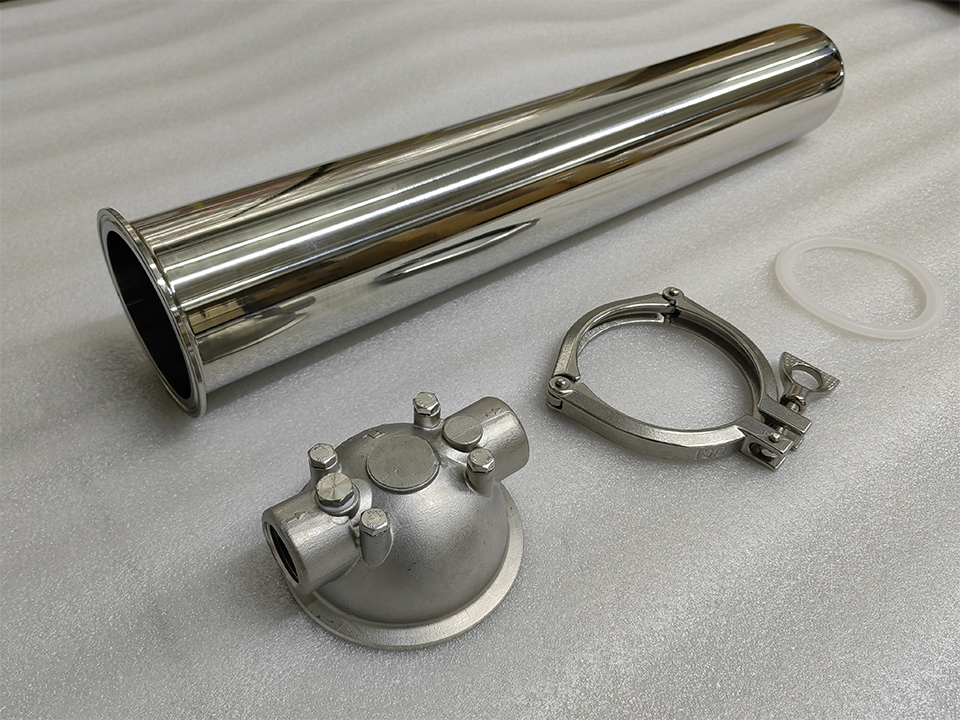
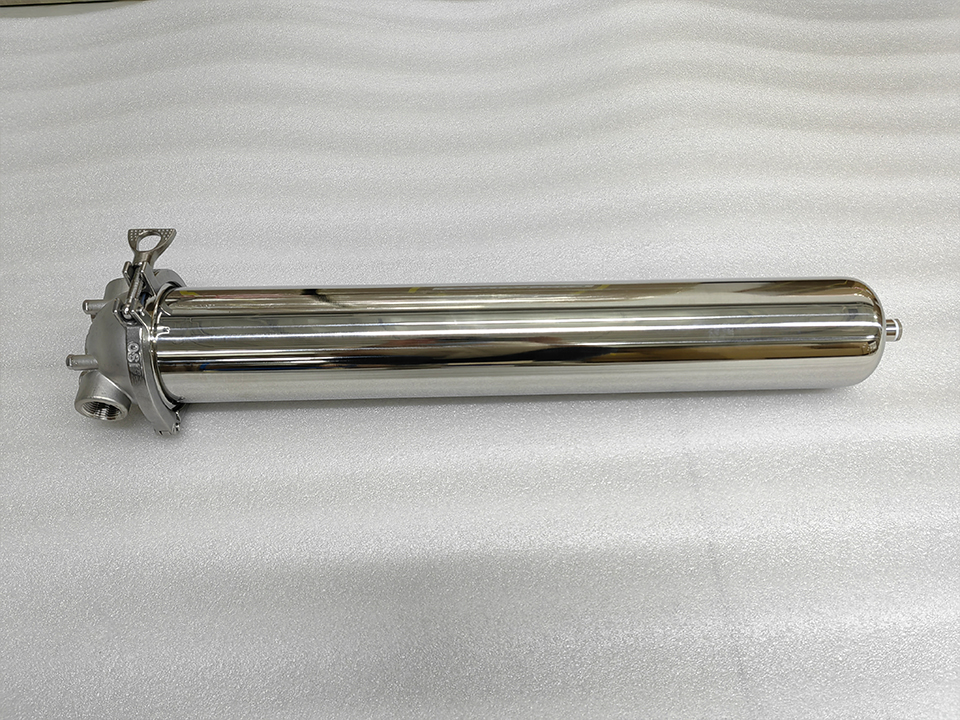
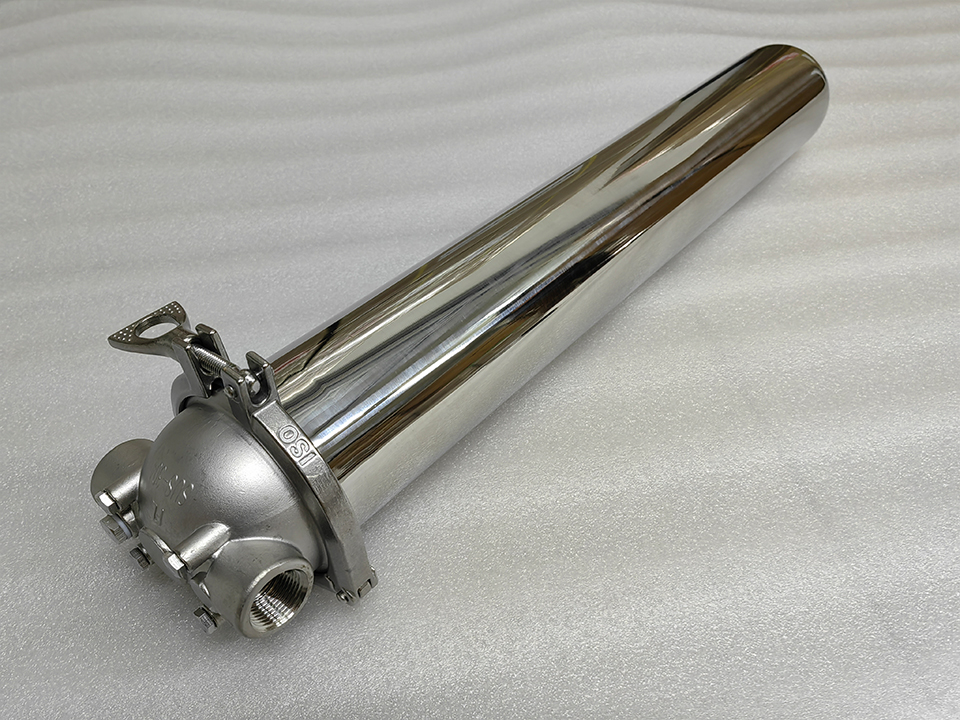
Vérifiez que la cartouche est bien adaptée. La forme de l'embout de la cartouche doit correspondre à celle du logement. Une cartouche à un seul coup boîtier de cartouche sanitaire avec fermeture par collier de serrage, manomètre et orifice de purge C'est le cas le plus simple : un élément, un joint, une fermeture. Dans les boîtiers à plusieurs rangées, vérifiez chaque position, et non pas seulement un échantillon.
Fermer uniformément. Serrez les boulons à tête bombée ou les boulons à bride en suivant un schéma en croix. Pour les raccords Tri-Clamp, centrez le joint dans les bagues avant de mettre en place le collier de serrage. Un serrage excessif d'un joint mal aligné a généralement pour effet de le déformer plutôt que d'assurer l'étanchéité.
Placez le panier. Sur les filtres et les groupes duplex, le rebord du panier doit être parfaitement calé dans son logement. Un panier trop haut ou de travers laisse passer le liquide non filtré par les côtés, et le filtre semblera pourtant fonctionner correctement sur le manomètre.
Associez l'élément au flux. A boîtier à bride avec une cartouche en métal fritté est homologué pour la filtration des particules présentes dans les gaz, la vapeur et les liquides. Pour les gaz ou la vapeur, vérifiez également l’évacuation des condensats, la sécurité des purges et la résistance thermique du joint de bride, et validez ces points avec votre ingénieur avant la première mise sous pression.
Étape 5 : Remplissage, purge, mise sous pression et contrôle d'étanchéité
Fermez le robinet de vidange et ouvrez le robinet de purge.
Ouvrez lentement la vanne d'admission et laissez le boîtier se remplir jusqu'à ce qu'un liquide, sans air, s'écoule par l'évent. Fermez ensuite l'évent.
Augmentez progressivement le débit et la pression. Une ouverture trop rapide de la vanne ou la mise en marche d'une pompe alors que le circuit est fermé peut provoquer des coups de bélier.
Inspectez chaque raccord sous pression : couvercle, colliers de serrage, brides, raccords de manomètre, purgeurs et évacuations.
Si le système chauffe, procédez à une nouvelle inspection une fois qu'il a atteint sa température de fonctionnement, car les joints et les boulons se tassent au cours des cycles thermiques.
Tenez compte du maillon le plus faible. La valeur nominale indiquée dans le catalogue d’un boîtier ne correspond pas à la limite admissible du système. La cartouche, le composé d’étanchéité, le collier de serrage, le manomètre et les vannes ont chacun leurs propres limites. La page produit consacrée aux modèles à cartouches multiples de Lvyuan précise que les conditions admissibles dépendent de la cartouche et du matériau d’étanchéité sélectionnés. La page consacrée au chariot mobile précise que ses limites dépendent de la cartouche, du joint et des conditions de fonctionnement. Utilisez la valeur nominale la plus faible de l’ensemble comme seuil maximal pour les essais et le fonctionnement. Si un essai de pression ou d’étanchéité formel est requis, convenez du fluide et de la pression avec le fabricant et conformément à votre procédure de site, plutôt que d’improviser.
Appartements en duplex. A boîtier de filtre duplex comprenant deux chambres à panier et des vannes d'isolement manuelles Ajoutez des contrôles de basculement. Mettez chaque chambre en service séparément, puis effectuez un essai de basculement. Remplissez et purgez la chambre de réserve avant le basculement, actionnez les vannes dans l'ordre prévu et vérifiez que le circuit ne se retrouve jamais sans passage d'écoulement. Indiquez les positions des vannes sur l'unité.
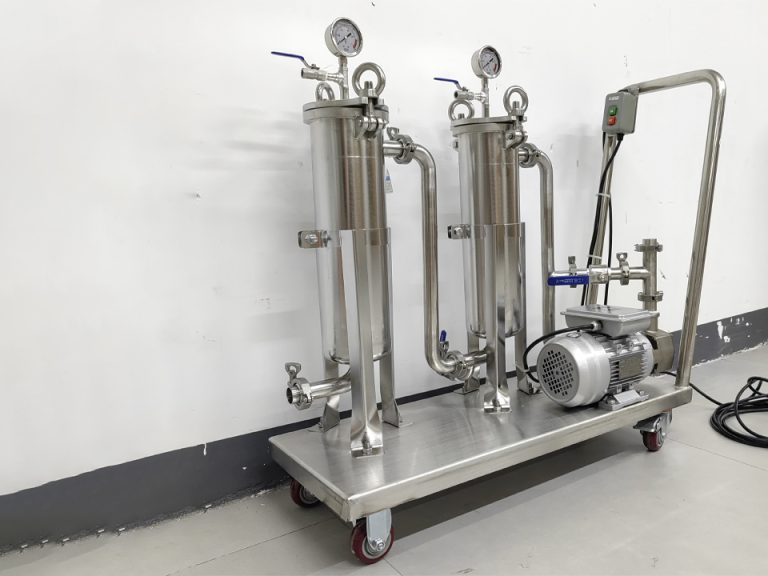
Chariots équipés d'une pompe. A chariot de filtration mobile en acier inoxydable comprend les carters, une pompe de circulation, la tuyauterie, les vannes et les instruments. La mise en service porte donc également sur le sens de rotation de la pompe et la prévention du fonctionnement à sec. Elle porte également sur le raccordement des flexibles ou des tuyaux au processus, ainsi que sur la question de savoir si le débit de la pompe, compte tenu de votre perte de charge réelle, est adapté aux étages à cartouche installés.
Étape 6 : Enregistrer la valeur de référence à l'état propre
Cette étape est celle qui est le plus souvent omise, et c'est elle qui permet de procéder ultérieurement au dépannage. Une fois que le débit est stable au niveau prévu, notez :
La pression en amont et en aval, ainsi que la pression différentielle qui en résulte.
Débit et température du fluide.
Type d'élément, puissance nominale et date d'installation.
Positions des vannes et réglages éventuels.
Plage de mesure et état d'étalonnage.
La pression différentielle d'un élément propre constitue le point de référence pour évaluer l'encrassement. Demandez au fournisseur de cartouches ou de paniers quelle pression différentielle il recommande pour le remplacement, car celle-ci dépend du média filtrant, du fluide et du boîtier. Ne vous basez pas sur une valeur correspondant à un autre type de filtre. Les relevés du manomètre permettent également de détecter un contournement. Une pression différentielle bien inférieure à la valeur attendue pour un élément propre peut indiquer un élément manquant, mal positionné ou de type inadapté, plutôt qu’un filtre en “ bon état ”.
Pourquoi un premier démarrage sans fuite ne prouve pas que le logement a été mis en service
On pense généralement que si rien ne fuit, le travail est terminé. Ce n’est vrai qu’en partie. Un contrôle d’étanchéité externe permet de vérifier l’étanchéité à la pression et à la température d’essai. Il ne permet toutefois pas de confirmer que le liquide traverse bien l’élément plutôt que de le contourner. Il ne permet pas non plus de s’assurer que la surface est exempte de contamination, ni que les joints et la cartouche installés sont adaptés à l’application.
Prenons un cas illustratif, et non le témoignage d'un client réel. Une usine installe un boîtier pour une conduite d'eau de process et y monte des cartouches équipées d'embouts de type inadapté. Il n'y a pas de fuite externe, mais la pression différentielle est inférieure aux prévisions et les résultats de comptage de particules en aval sont médiocres. Tous les contrôles visuels ont été validés, mais le système n’a tout de même pas rempli sa fonction. Une mesure de référence et une vérification du type d’élément lors de l’installation auraient permis de détecter ce problème dès le premier jour.
Le compromis réside dans le temps. La documentation complète, le rinçage et l'enregistrement des valeurs de référence ajoutent plusieurs heures à la mise en service. Pour un filtre de protection à faible risque inspecté régulièrement, une version allégée de cette liste est suffisante. Pour les installations hygiéniques, en contact avec le produit ou difficiles d'accès, ces contrôles supplémentaires coûtent bien moins cher qu'un lot contaminé ou un arrêt imprévu.
Priorités en matière de mise en service par type de logement
Le tableau ci-dessous résume les changements d'orientation. Les valeurs indiquées correspondent aux plages nominales publiées dans le catalogue sur les pages produits de Lvyuan et décrivent des options configurables ; il ne s'agit pas de valeurs garanties pour une commande particulière. Vérifiez les caractéristiques réelles de votre appareil en vous référant à sa plaque signalétique et à sa fiche technique.
Type de logement
Priorités en matière de mise en service
Mode de défaillance typique
Valeurs figurant dans le catalogue publié, à vérifier par rapport à votre commande
Filtre en Y sanitaire
Siège en forme de panier, joint d'étanchéité, pâte d'étanchéité, sens d'écoulement
Passage de débris dû à un panier mal positionné ; fuite au niveau du couvercle
50 à 300 μm ; jusqu'à 145 psi (10 bar) ; jusqu'à 248 °F (120 °C)
Filtre à panier Simplex
Séquence de fermeture du verrou pivotant, joint de bride, raccord de vidange, siège à panier
Un serrage irrégulier des boulons à l'origine de fuites ; des dommages non détectés au niveau du panier
50 à 3 000 μm ; jusqu'à 150 psi (10 bar) ; jusqu'à 356 °F (180 °C), en fonction des joints et des conditions d'utilisation
Boîtier de panier double
Séquence de commutation, étiquetage des vannes, purge de la chambre de réserve
Coup de bélier ou interruption du débit lors de la commutation
100 à 1 000 μm ; jusqu'à 87 psi (6 bar) ; jusqu'à 212 °F (100 °C)
Boîtier de cartouche sanitaire simple
Joint torique, type cartouche, avec évent, fermeture par collier de serrage
Présence d'air dans le boîtier ; fuite au niveau de la fermeture
La puissance nominale dépend de la cartouche installée ; veuillez vérifier auprès du fournisseur
Boîtier pour plusieurs cartouches
Toutes les cartouches sont bien en place, espace libre, évent au point le plus haut
Une cartouche mal positionnée provoque un contournement
3 à 12 positions ; caractéristiques techniques : 10 bars et 150 °C, mais limitées par la cartouche et les joints
Boîtier de cartouche frittée à brides
Joint de bride et visserie, drainage, purge sécurisée pour le gaz ou la vapeur
Défaillance d'un joint ; entraînement de condensats
Vérifier auprès du fournisseur la classe de pression, la température et les caractéristiques techniques de l'élément
Chariot de filtration mobile
Sens de rotation de la pompe, protection contre le fonctionnement à sec, ordre des étages, raccordements des flexibles
Dommages à la pompe ; surcharge de la cartouche due à un débit inadapté
0,2 à 100 μm ; 5 à 50 GPM ; jusqu'à 87 psi (6 bar) ; jusqu'à 176 °F (80 °C)
Documents de mise en service à demander lors de la remise des clés
Demandez-les ou créez-les sur place, afin que le fichier soit conservé malgré les changements de personnel :
Liste de contrôle de mise en service signée, indiquant la date, le nom de l'opérateur et les numéros d'identification des instruments.
Certificats relatifs aux matériaux et aux traitements de surface, conformément à la commande (rapports d'essais des matériaux, procès-verbaux de passivation ou d'électropolissage).
Compte rendu d'essai de pression ou d'étanchéité, si un essai a été prescrit.
Enregistrement des valeurs de référence de pression, de débit et de température.
Références des pièces et des joints, ainsi qu'une liste des pièces de rechange.
Plan d'installation, schéma de la vanne et, pour les unités en duplex, la procédure de commutation.
Que devez-vous préciser avant de demander un devis ?
La mise en service est plus rapide lorsque le boîtier est livré déjà configuré pour l'application prévue. Veuillez inclure les éléments suivants dans votre appel d'offres :
Produits chimiques pour fluides et nettoyage : le produit, la concentration et tout cycle de désinfection ou de nettoyage, car ces éléments déterminent la qualité du matériau et le composé utilisé pour les joints.
Conditions d'exploitation et de conception : débit, température, pression maximale et perte de charge admissible.
Exigences en matière de filtration : la finesse de filtration en microns, le type de média filtrant et s'il s'agit d'un panier, d'une cartouche ou d'un élément fritté.
Connexions : le type, la taille et la norme relative à la bride ou aux spécifications de serrage, ainsi que les contraintes d'orientation sur votre site.
Finition et documentation : les rapports relatifs au niveau de polissage, à la passivation ou à l'électropolissage, les certificats de matériaux et toute norme d'hygiène à laquelle vous vous référez.
Instruments et ports : plage de mesure, emplacements des évents et des purges, et points de prélèvement.
Régime de service : Un fonctionnement continu qui ne peut pas être interrompu pour le nettoyage des paniers implique une configuration en duplex.
Pièces de rechange : pièces de rechange, joints et joints toriques pour le premier intervalle d'entretien.
En transmettant ces informations dès la première demande de devis, le fournisseur peut vérifier que chaque option demandée est réalisable. Cela vous permet également d'établir la liste de contrôle de mise en service à partir de la commande effective.
Questions fréquemment posées
Quelle est la première chose à vérifier lors de la mise en service d'un boîtier de filtre en acier inoxydable ?
Avant l'installation, vérifiez que l'unité livrée est conforme à la fiche technique approuvée : caractéristiques indiquées sur la plaque signalétique, nuance des matériaux, type et dimensions des raccords, modèle de l'élément et matériau du joint. Les non-conformités détectées à ce stade peuvent être corrigées à moindre coût. En revanche, celles constatées après le raccordement à la tuyauterie ou la mise en service peuvent nécessiter des arrêts de production.
Les boîtiers de filtre en acier inoxydable doivent-ils être passivés avant utilisation ?
C'est souvent le fabricant qui s'en charge ; demandez donc le rapport correspondant. La norme ASTM A967 décrit la passivation chimique, le rinçage et le test de détection du fer libre. Des opérations de soudage sur site, de meulage ou une contamination par de l'acier au carbone peuvent justifier un nouveau traitement. La passivation ne remplace pas une spécification relative au polissage ou à une finition hygiénique.
Comment purger l'air d'un boîtier de filtre lors de la mise en service ?
Fermez la vidange, ouvrez l'évent situé au point le plus haut du boîtier, puis remplissez lentement jusqu'à ce que le liquide s'écoule sans bulles d'air. Fermez l'évent, puis augmentez progressivement le débit. Vérifiez à nouveau l'évent après quelques minutes et au début du fonctionnement, car de l'air emprisonné peut s'échapper ultérieurement.
Faut-il installer la cartouche pendant un essai de pression ?
Respectez les instructions du fabricant. La pression d'essai ne doit pas dépasser la résistance nominale la plus faible parmi les composants, qui peut être la cartouche, le joint, le manomètre ou le collier de serrage plutôt que le boîtier. Dans de nombreuses installations, on procède au rinçage et à l'essai de la tuyauterie avant de monter les éléments, puis on vérifie l'étanchéité en conditions de fonctionnement.
Quels sont les paramètres à enregistrer comme valeurs de référence après la mise en service ?
Enregistrez les pressions amont et aval, la pression différentielle, le débit, la température du fluide, le type d'élément et la date d'installation, les positions des vannes ainsi que l'état d'étalonnage des manomètres. La pression différentielle à l'état propre sert de référence pour évaluer l'encrassement ; une valeur anormalement basse peut indiquer un contournement.
En quoi la mise en service d'un filtre à panier ou d'un boîtier duplex diffère-t-elle de celle d'un boîtier à cartouche ?
Pour les filtres à panier, l'accent est mis sur la bonne mise en place du panier, le sens d'écoulement, le serrage des vis du couvercle et le vidange. Les modèles duplex intègrent en outre une simulation de commutation et l'étiquetage des vannes. Pour les boîtiers de cartouches, l'accent est mis sur la bonne mise en place du joint torique, le type de capuchon d'extrémité, la purge et, dans le cas des modèles à plusieurs cartouches, la vérification de la position de chaque cartouche.